3D扫描与打印
小组作业
请前往小组作业页面
个人作业
- 测试你的打印机的设计规则(小组项目)
- 设计并 3D 打印一个无法用减材方式做出来的物体(小的,几厘米)
- 3D 扫描一个物体(可选:把它打印出来)
学习成果:
- 找出 3D 打印和扫描技术的优点和局限
- 运用设计方法和生产流程来展示你的理解。
你是否:
- 描述了你通过测试 3D 打印机学到的东西
- 展示了你如何设计并做出这个物体,并解释了为什么它不能用减材方式做出来
- 扫描了一个物体
- 说明了遇到的问题,以及你是怎么解决的
- 包含了你的设计文件,以及扫描和最终物体的主视觉照片(“hero shot”)
一周流程
本周任务:测试打印机 → 设计物体 → 打印物体 → 扫描物体 → 打印扫描得到的物体(可选)
使用的工具
- Delta 3D打印机
- Mini 3D打印机
- 卡尺
- 0.4 mm 通针
- UHU 胶棒
使用的软件
- Repetier Host
- Slic3r
- SolidWorks
- Autodesk ReMake(现在已是 ReCap Photo 的一部分)
生成/使用的文件
- 测试用的 STL 文件: 3D打印机测试模型 ,来自 Thingiverse
- G-code 文件: 这一周从 STL 文件生成的全部 G-code ,以及扫描 石头模型 得到的 G-code
- SolidWorks 文件: 我用自己做的数控机床(CNC)上的理线器 3D 模型的项目页面
- 链条的 STL 文件: 从 SolidWorks 文件生成的 STL 文件
- 打印机准备
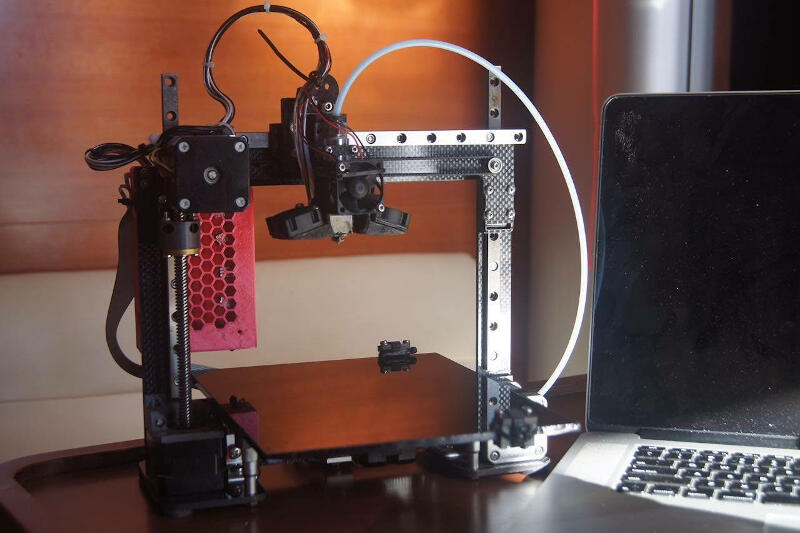
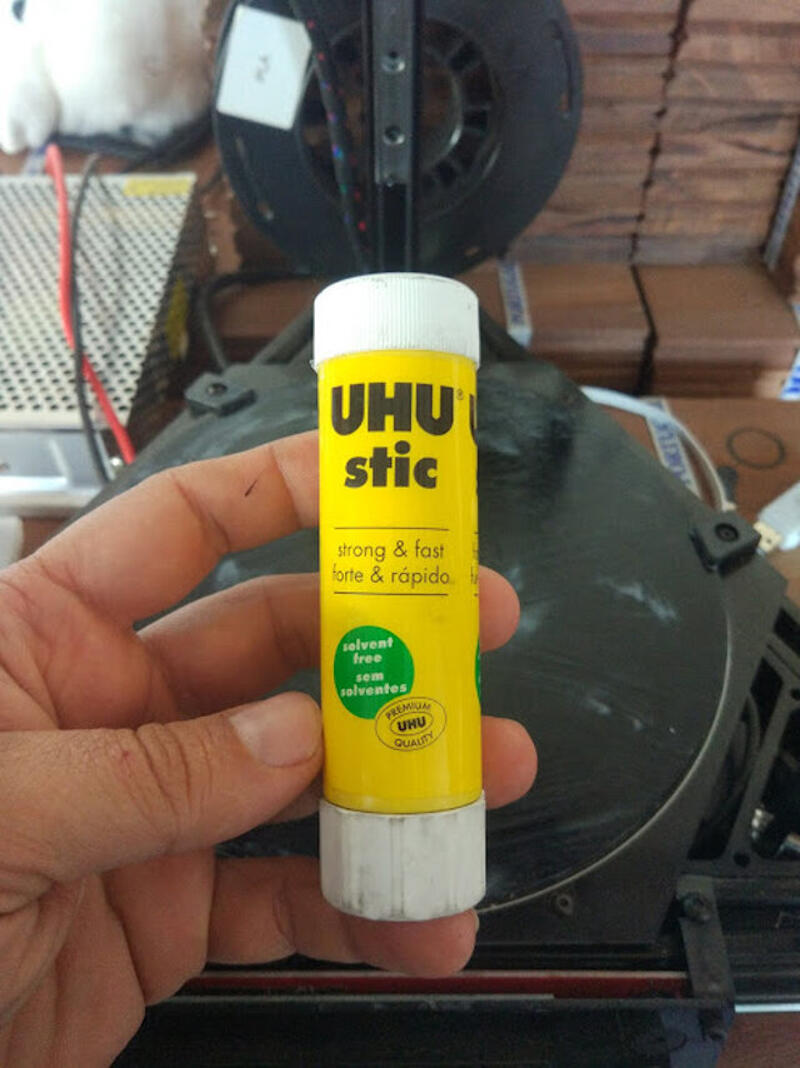
- 为了开始测试,我先把打印机准备好:清理喷嘴,再在平台上涂一层新胶。
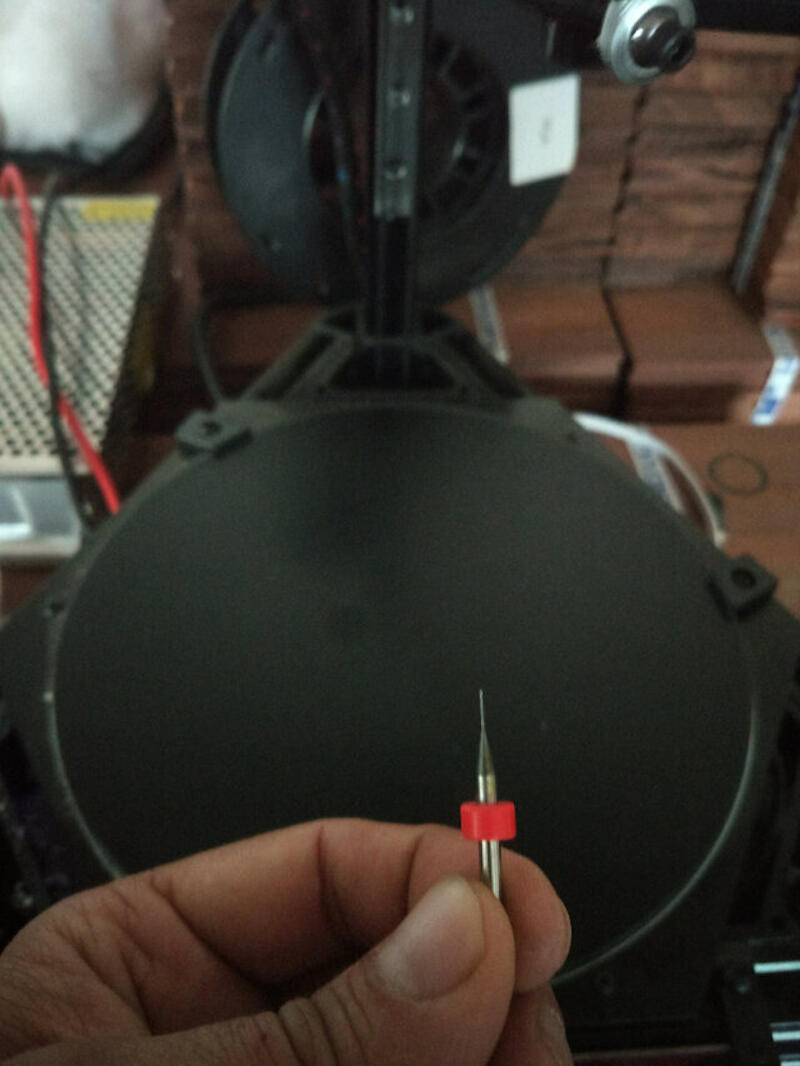
- 我在两台打印机上测试了挤出,看起来不错。
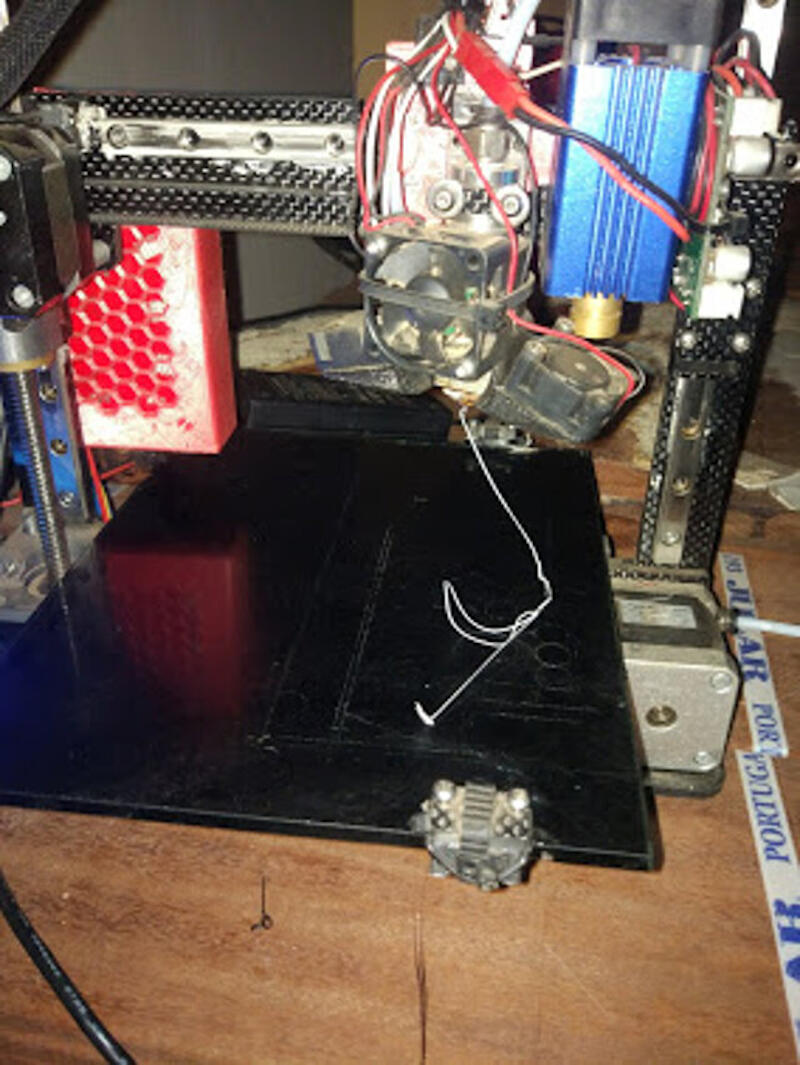
- 为了开始测试,我先把打印机准备好:清理喷嘴,再在平台上涂一层新胶。
- 我们打印机的极限
- 我开始这周的任务,先在网站上找一个测试图案
Thingiverse
。只要在站内搜索里输入关键词
test 3d print
,就会出现很多用来测试打印机的模型。
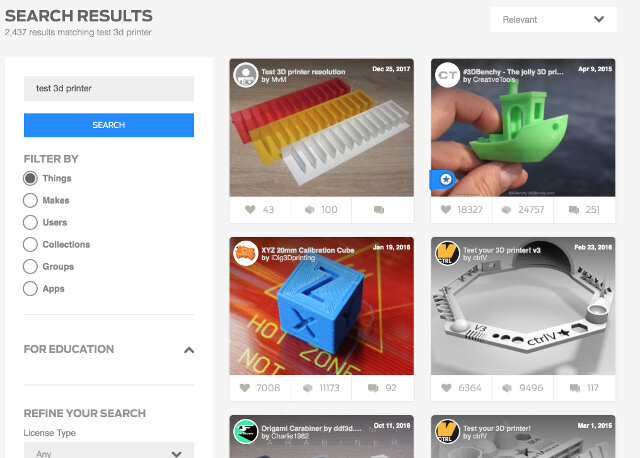
- 我选了其中一个设计,它能测试打印机的各种能力。
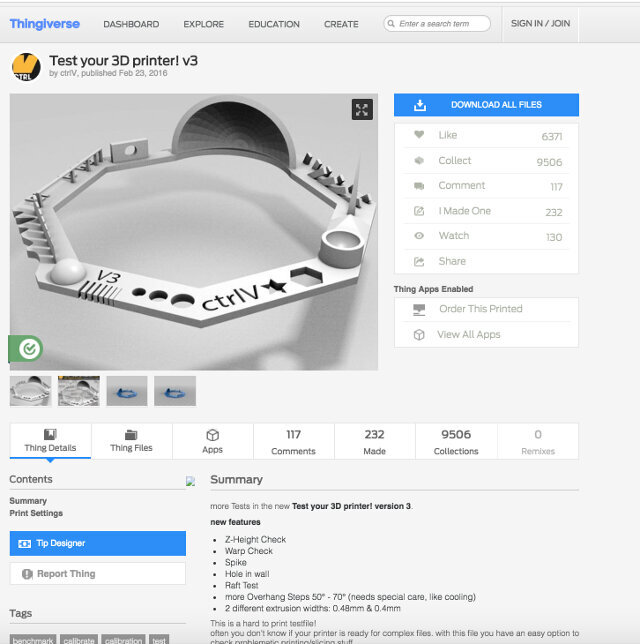
在 3D打印机测试模型的页面上,我下载了设计,并记下它测试的参数,比如:
- 螺母:M4 螺母应该刚好配合
- 波浪:圆滑的打印
- 星形:尖锐的棱角
- 名字:复杂形状
- 孔:3、4、5 mm
- 最小间距:0.1、0.2、0.3、0.4、0.5、0.6、0.7 mm
- Z 高度:0.1、0.2、0.3、0.4、0.5、0.6、0.7、0.8、0.9、1.0、1.1 mm
- 壁厚:0.1、0.2、0.3、0.4、0.5、0.6、0.7 mm
- 桥接打印:2、4、8、16 mm
- 球体:圆滑打印,4.8 mm 高
- 混合球体:7 mm 高
- 金字塔:7 mm 高
- 悬垂(overhang):25、30、35、40、45、50、55、60、65、70°
- 翘曲(warp):会不会弯?
- 3D 打印字体:为 3D 打印优化
- 表面:平整度
- 尺寸:100 x 100 mm x 23.83(宽 10 mm)
- 尖刺:最小层时间,从底部起 21 mm 高(含底板)
- 墙上的孔:直径 4 mm,检查是否打印正常
- 筏板测试:筏板(raft)应该刚好在模型下面
- 回抽行程:检查长距离移动时的回抽设置
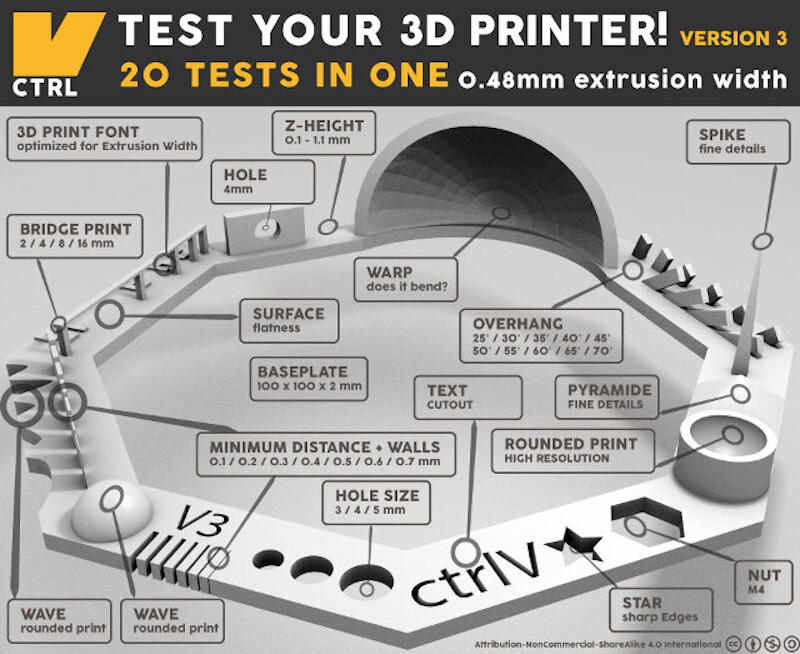
下面是 3D 打印测试模型:
作者还提供了一张参考图,方便对照检查打印结果。
- 在 Repetier Host 里,我载入 STL 文件,分别为每台打印机切片,并在 G-code 的名字前面写上打印机的标识。
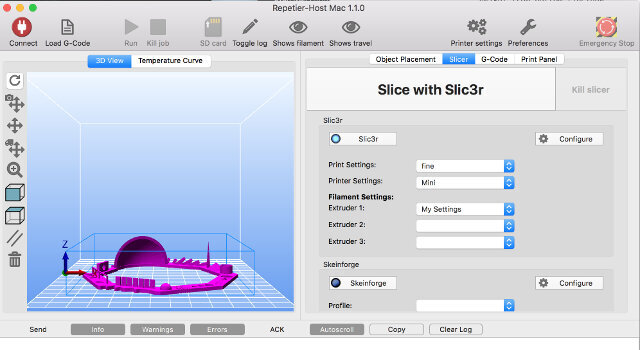
Slic3r 设置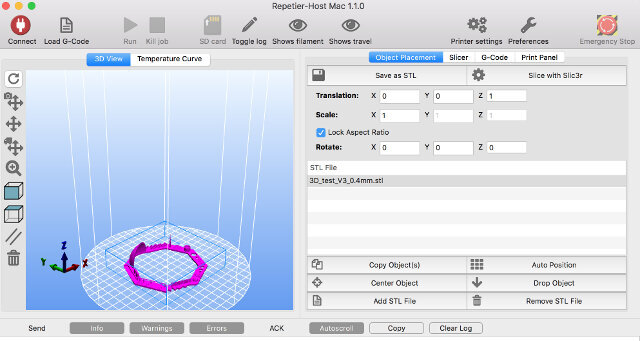
- 3D打印机远不是即插即用的设备。要调的东西很多,其中一部分看起来像魔法。我会挑出 Slic3r 软件设置里最需要注意的几点,它是配合 Repetier 一起工作的。
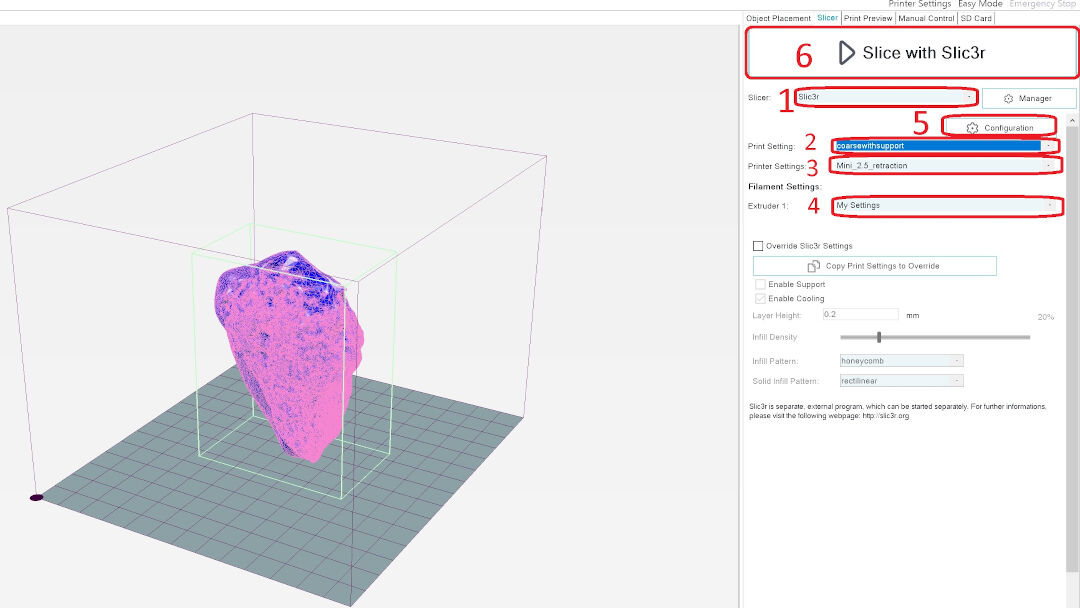
- 还在 Repetier 里,在 “Slicer” 标签页中,软件会给我们几个预设的配置选项。第一个就是切片软件本身。在下拉菜单里,可以选 Slic3r、Cura,或者没人用的更老的软件……
- 在 Print settings 里,是针对要打印的这个模型的特征。我现在的选择是 “coarsewithsupport”;后面我会讲我是怎么选出这些预设里的设置的。
- 然后是 “Printer Settings”。通常,和某台具体打印机(机器)相关的设置放在这里。在我的预设里,有实验室里的几台不同打印机:一台是笛卡尔式打印机 “Mini_2.5_retraction”,另一台(没显示出来)是 delta 打印机。
- 这里,在 “Filament Settings” 里,是你可能有的各种耗材,每一种都有不同的设置,比如颜色、温度或粗细。
- 在这一项里,我们会更深入地看设置,并把前面显示的那些预设配置起来。
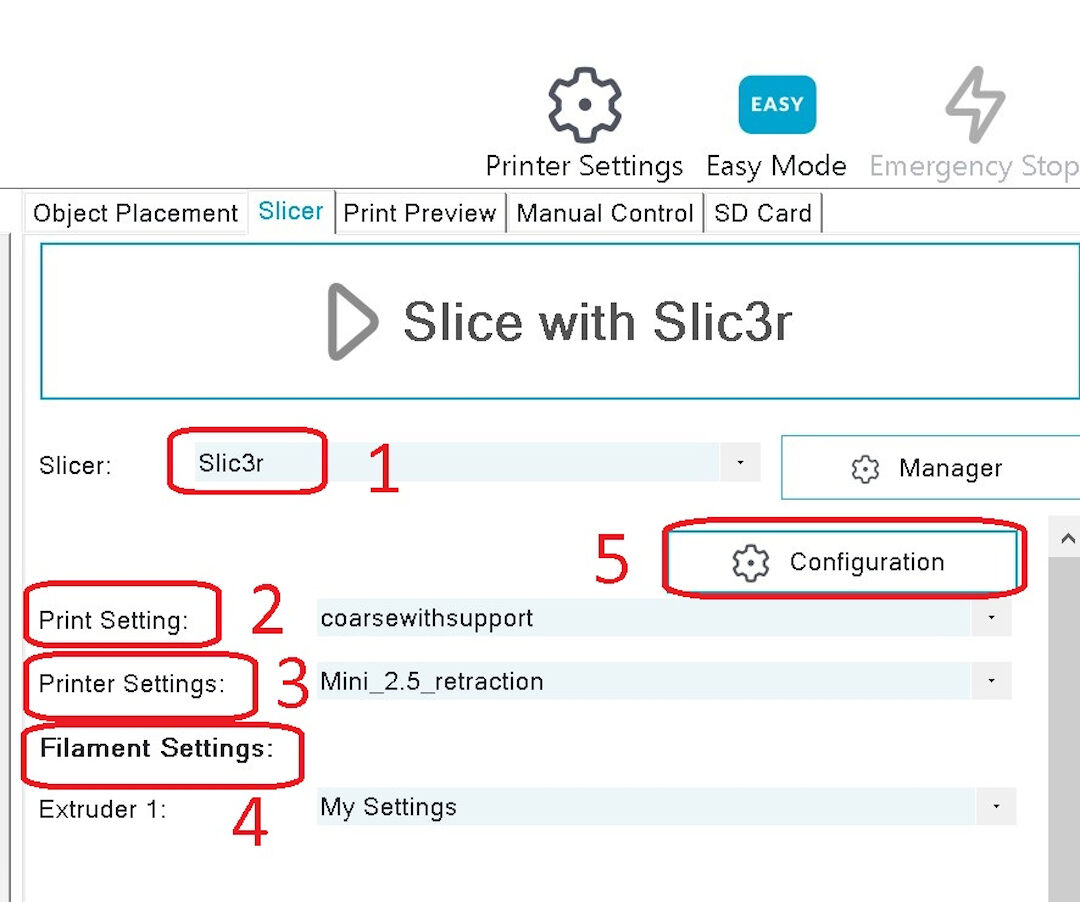
这个 Slic3r 就是切片软件本身,深埋在 Repetier 里面。它的地盘不是给胆小的人准备的:在这里走错一步,或者该说设错一项,都可能让你的打印结果一塌糊涂。
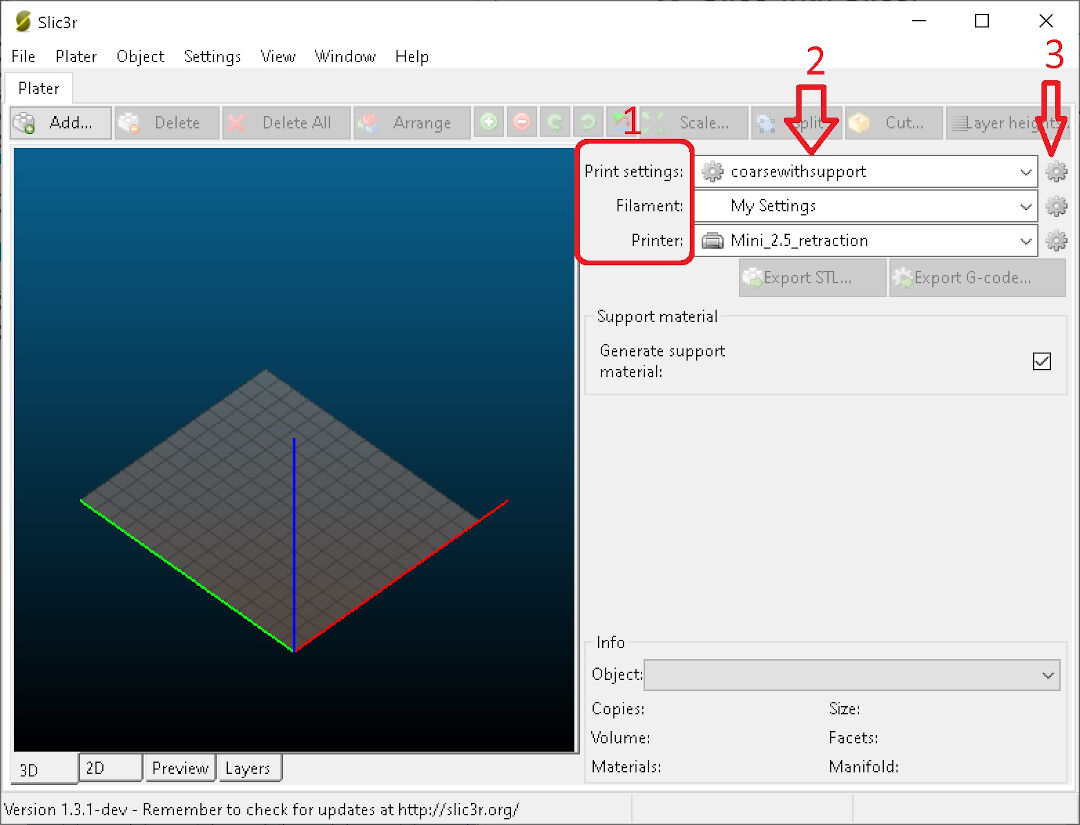
- 就像 Slic3r 第一列显示的,我们有这些类别:Print settings、Filament 和 Printer。
- 然后,第二列是下拉菜单,用来选择用户想自定义的每一个预设。
- 第三列,我们看到一个齿轮形状的图标,这是典型的配置图标。我们点它一下,打开每个类别,看看里面是怎么运作的。
现在我们在 Print Settings 标签页。
- 我们一个子类一个子类地看,从 Layers and Perimeters 开始。
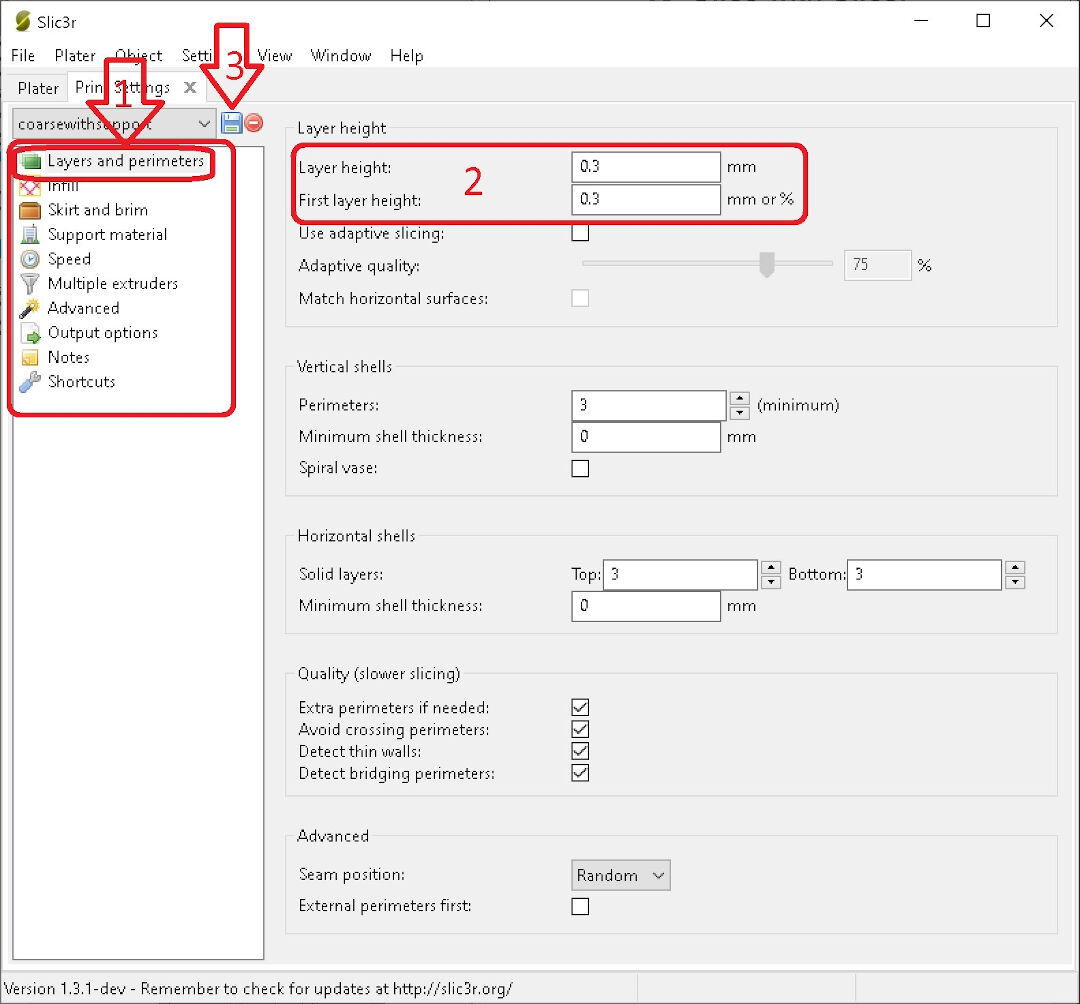
- 在这个区域,我们能看到层高(Layer height)。这是个重要的设置,不应该超过喷嘴直径。如果你赶时间又不在乎外观,就往高了调。我选了 0.3 mm,做出粗糙的手感。层会看得很明显,斜面看起来像楼梯。如果你需要细致的结果,就往低了调。能低到什么程度几乎没有极限,但时间有限,所以我建议不要低于 0.1 mm。数字越小意味着层数越多,表面会光滑得像桃子皮。
- 每次调整之后,点一下这个奇怪的蓝色方块,它让我想起过去的年代,在信息过剩和回音室之前,在我们周围这个真正无边无际的 TB 宇宙之前。它叫软盘。相信我,如果你不点,你会后悔的,因为什么都不会保存,但别怕,Slic3r 不会让你这么干而不警告你的。
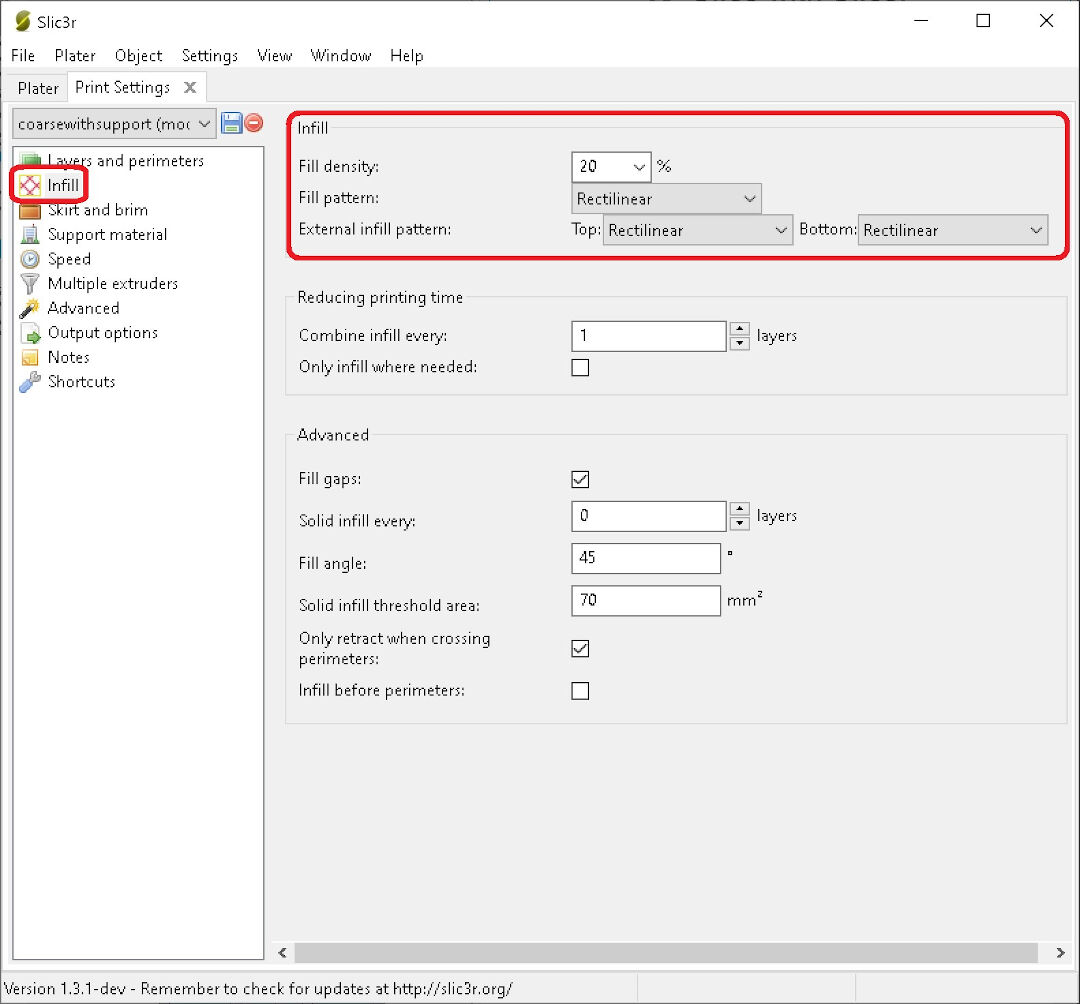
现在,Print settings 的这个子类是填充(infill)。在这里可以省下很多时间和钱。有人说过两者是一样的;说实话,我宁愿拥有前者而不是后者。我的填充是 20%。我不是小气鬼;我觉得 20% 就够了。毕竟,这台打印机吐出来的那些短命零件,很少值得用掉这么多玉米。啊,我提过我用的是 PLA,一种玉米的衍生物吗?当然没有;那要留到耗材那部分讲……所以,眼下你信我,20% 对几乎所有打印都够了。如果你要拖一辆卡车,那就疯一把,用 100%。反过来,如果你想做一个精致的花瓶,0% 会让你得到一个空心的打印件。
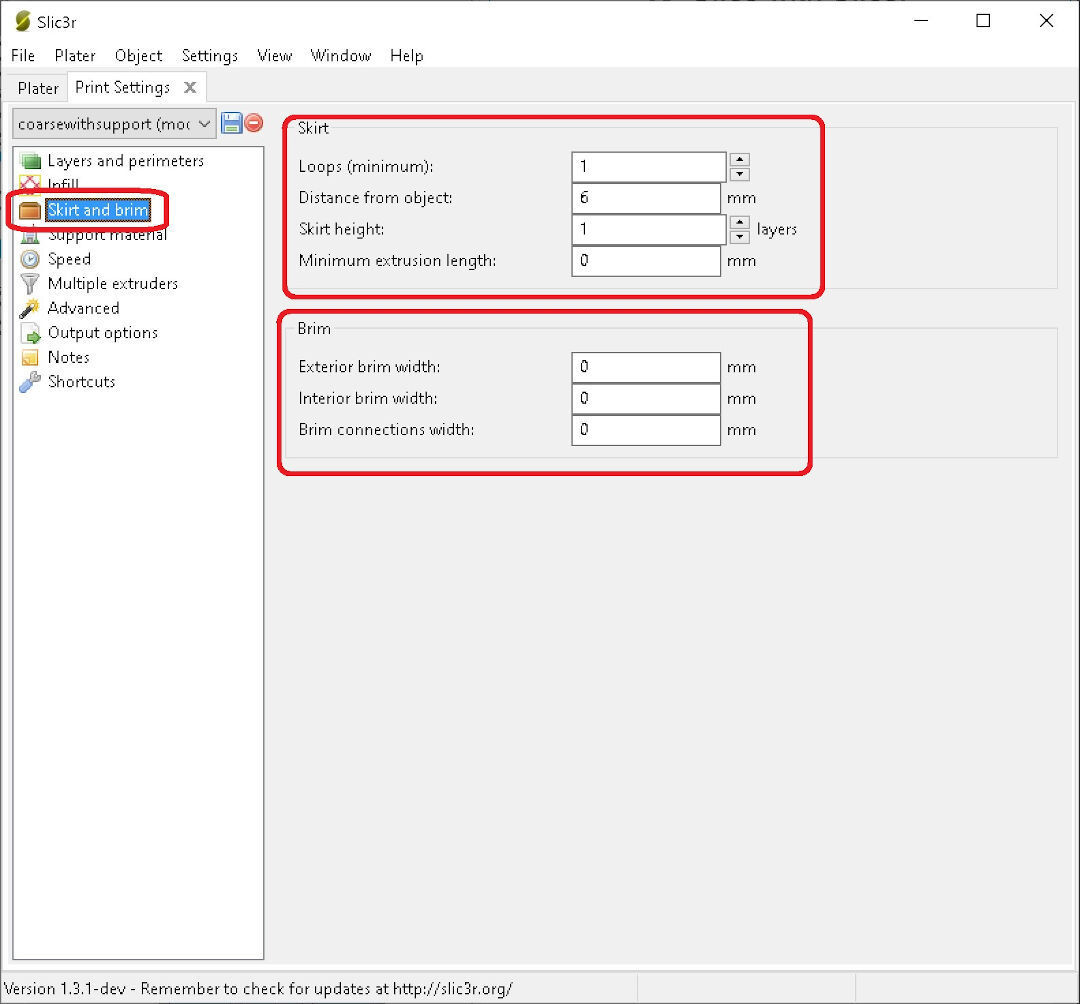
在 Print settings 的这个子节里,是著名的 Skirt 和 Brim。聪明的 fabber 会用 Brim,而不是那些可笑又浪费的筏板,那是懒得花时间调平和校准打印机的人做出来的。用一圈宽的 brim,你就能保证打印件不会从热床上脱落。brim 基本上就是一圈挨着一圈的线,贴在打印件上;它非常适合尖尖的模型底部,或者只是对付那些想从热床上翘起来、造成 “翘曲”(warping)的角。skirt 是用来擦鼻子的,我是说喷嘴,对,打印机的喷嘴,耗材挤出来的那个部件。这个设置会在要打印的模型周围挤一圈线,在耗材混用的情况下特别有用,所以换颜色或换耗材类型时,一定要先在空中挤一下,或者在打印前加个 skirt。
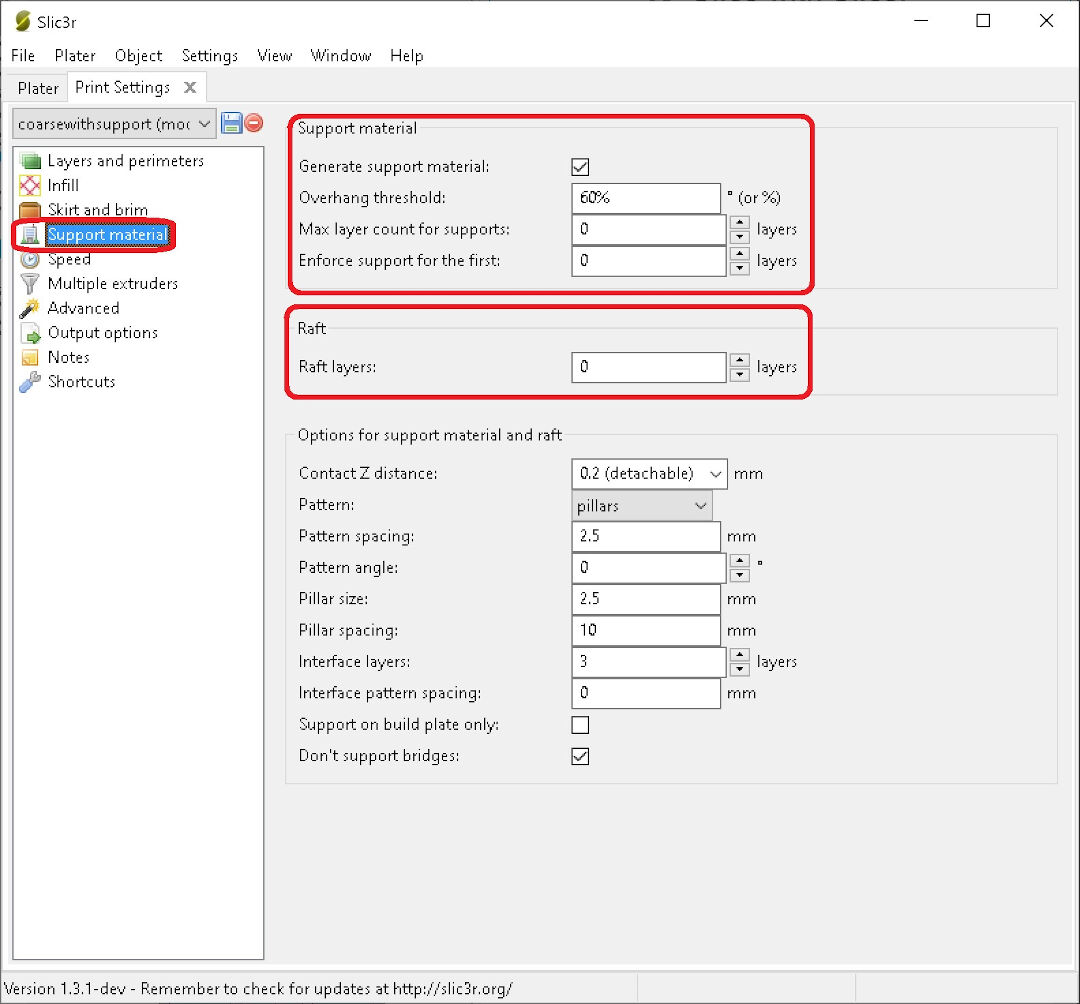
支撑材料(Support material)这个子类,我留给那些不愿挑战自己机器的人,留给那些不在乎校准和调平的人。
支撑材料是你在有悬垂时用的东西。在负斜角太陡的地方,支撑会在模型下面搭起来,免得在你鼻子底下,我是说喷嘴底下,自由成形出一个真正的鸟窝。
筏板(Raft)……我多恨筏板!我连提都不想提筏板。我会想,宇宙里有多少爆米花因为用筏板而被抹掉了!好吧,就像名字说的,没人想待在筏板上,也没人想用它。它是给紧急情况准备的,也只该留给紧急情况。它造成的材料浪费,远远补不上没调平的损失;它是给懒人用的,但最后反而更费事,因为打印件的底面永远不会像直接印在玻璃上的那面那么光滑。支撑也有同样的问题。你可以试试带支撑打印,然后接下来的几个小时都花在给打印件做后处理上,超级好玩。
耗材设置这一类不用花太多时间,因为它很直接。如果你的耗材供应商在乎你,就会把打印温度写在盒子或料盘侧面的标签上。直径一直是,对我来说也一直是,1.75 mm。更细的直径比 3 mm 那个另一种标准粗细更容易推。毕竟,我们是在把耗材推过直径 0.4 mm 的喷嘴;那很细,所以选一台用细耗材的打印机更好!
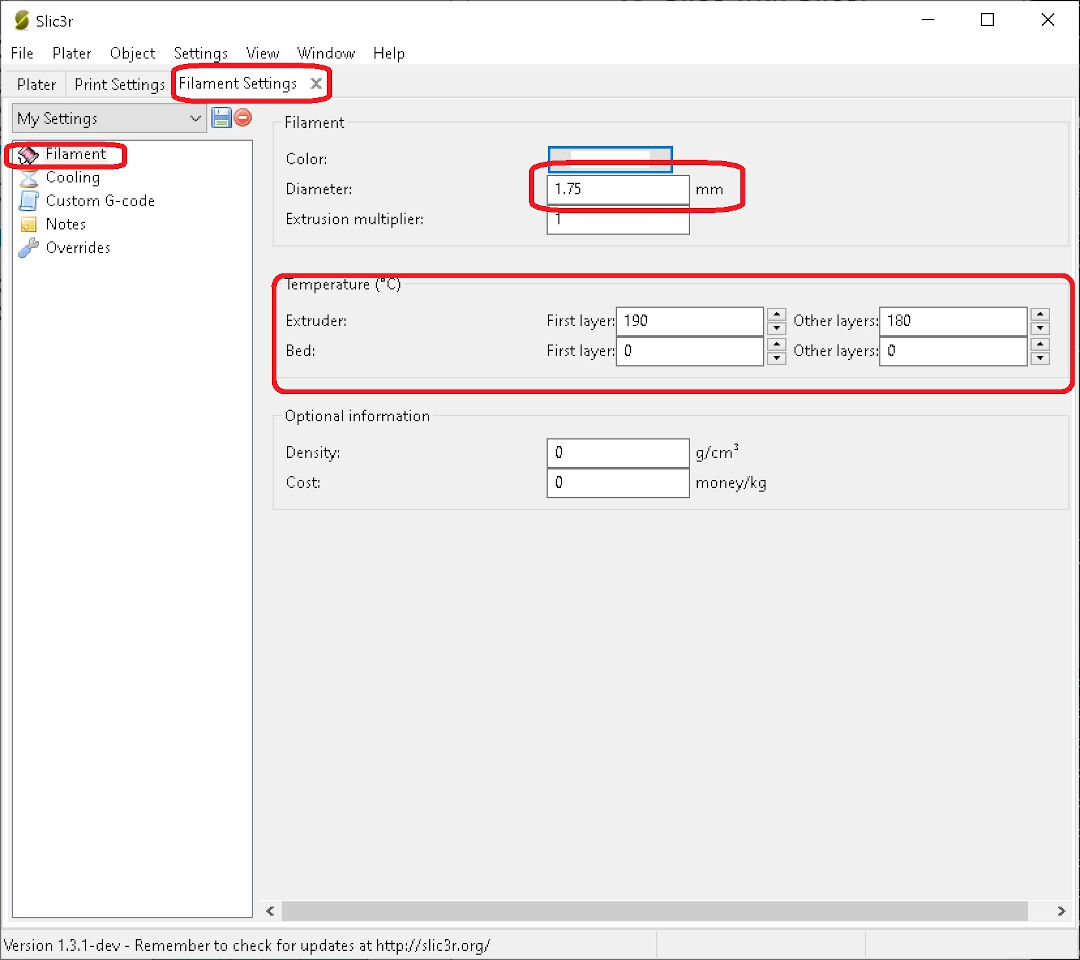
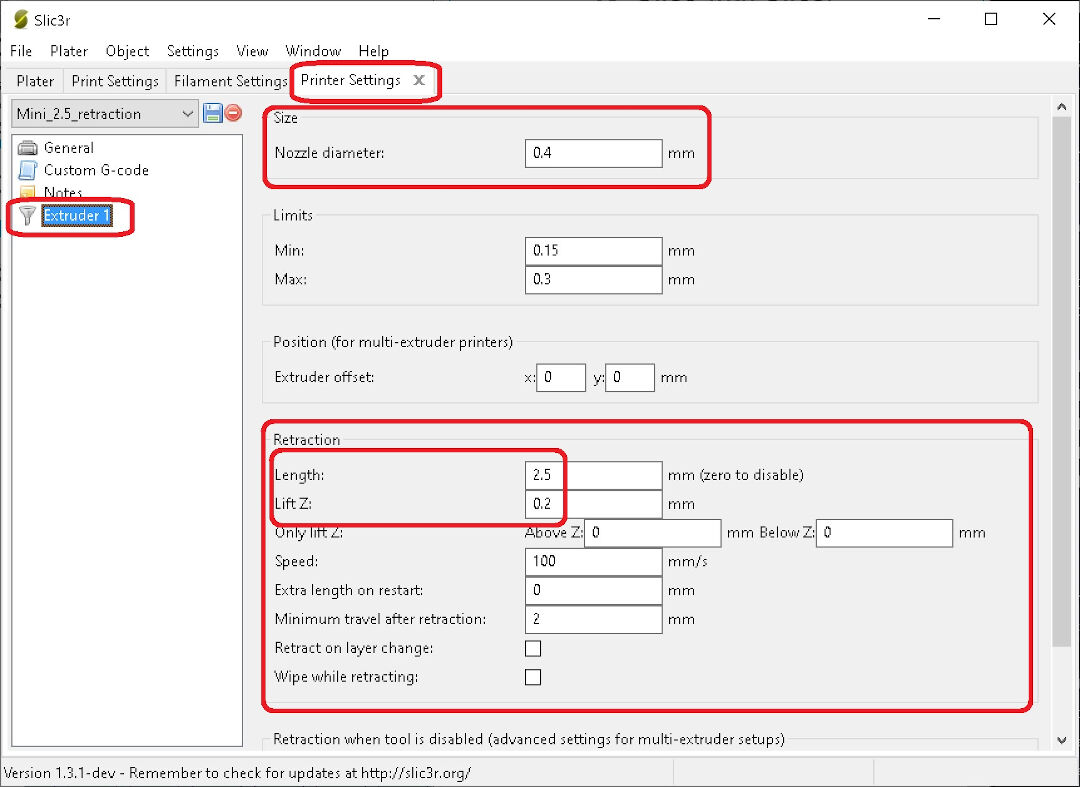
在打印机设置这里,是喷嘴尺寸。我用 0.4 mm。接下来,这些测试里我最喜欢的设置,嗯,几乎也是我唯一动过的设置,就是 “回抽”(retraction)。
作为我自己打印机的设计者、工程师和技师,我几乎什么都试过了。
回抽,对,回抽,取决于很多因素。回抽太多,耗材可能会堵在喷嘴里面,保证你有很多乐趣去修、去拆一个耗材在里面上层凝固的喷嘴。对像我这样的极客来说,修这个总是很好玩,才不是!回抽太少,你所有的塔周围都会挂满蜘蛛网。所以,这是一个需要一遍又一遍测试的设置,直到你像对待很多其他设置一样,靠反复试错把它掌握到接近完美,如果 FDM 里真有完美这回事的话。
- 接下来,我把存在 SD 卡上的 G-code 拿出来,放进 3D打印机,开始打印。
点 这里 看切片、生成带 G-code 的待打印文件的过程。
- 打印不算差,但拉丝(蜘蛛网)很多。于是我把回抽增加了 0.5 mm,然后又加了 1 mm;两台打印机的改善都很明显。
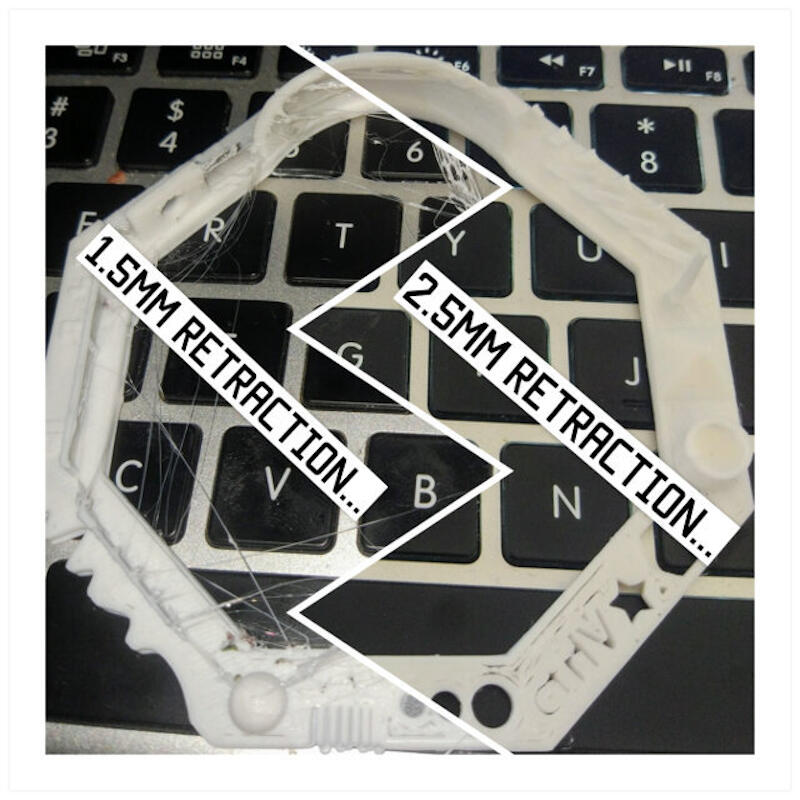
- 结果
参数 结果 Mini Delta 1 螺母:M4 螺母应该刚好配合 是 否 2 波浪:圆滑的打印 是 是 3 星形:尖锐的棱角 是 是 4 名字:复杂形状 是 是 5 孔:3、4、5 mm 2.9、3.9、4.9 3、4、5 mm 椭圆 6 最小间距:0.1、0.2、0.3、0.4、0.5、0.6、0.7 mm 0.1 mm 不好 0.1、0.2、0.3 不好,比例错了:6.5 mm 而不是 7 mm 7 Z 高度:0.1、0.2、0.3、0.4、0.5、0.6、0.7、0.8、0.9、1.0、1.1 mm 0.1 mm 打出来是 0.2,1.1 打出来是 1 是 8 壁厚:0.1、0.2、0.3、0.4、0.5、0.6、0.7 mm 0.1、0.2 没打出来;后面的壁打出来是 0.5,最后一个是 1 mm 是 9 桥接打印:2、4、8、16 mm 打出来是 2.85、3.9、7.9、15.8 是 10 球体:圆滑打印,4.8 mm 高 5.1 是 11 混合球体:7 mm 高 7.15 是 12 金字塔:7 mm 高 6.95 是 13 悬垂(overhang):25、30、35、40、45、50、55、60、65、70° 是 是 14 翘曲(warp):会不会弯? 没有 是,翘了 15 3D 打印字体:为 3D 打印优化 是 是 16 表面:平整度 有点粗糙 是 17 尺寸:100 x 100 mm x 23.83(宽 10 mm) 99.45 x 99.8 x 23.2(宽 10.2) 是 18 尖刺:最小层时间,从底部起 21 mm 高(含底板) 15 mm 是 19 墙上的孔:直径 4 mm,检查是否打印正常 是 是 20 筏板测试:筏板应该刚好在模型下面 没测试 是 21 回抽行程:检查长距离移动时的回抽设置 几乎没有拉丝 是 结论 对一台 FDM 打印机来说,我觉得结果很好。尺寸上的差异大概是 PLA 收缩造成的。
- 我开始这周的任务,先在网站上找一个测试图案
Thingiverse
。只要在站内搜索里输入关键词
test 3d print
,就会出现很多用来测试打印机的模型。
- 设计并打印一个物体
- 我决定做我的最终项目需要的一个零件:一个理线器,把它们互相接起来,就能像链条一样工作。
这个设计用减材技术要么太难,要么根本做不出来,因为它的形状和细节,2 轴数控机床(CNC)甚至 3 轴机床都够不到。
- 这个设计是参数化的,所以需要时我可以轻松改动尺寸。
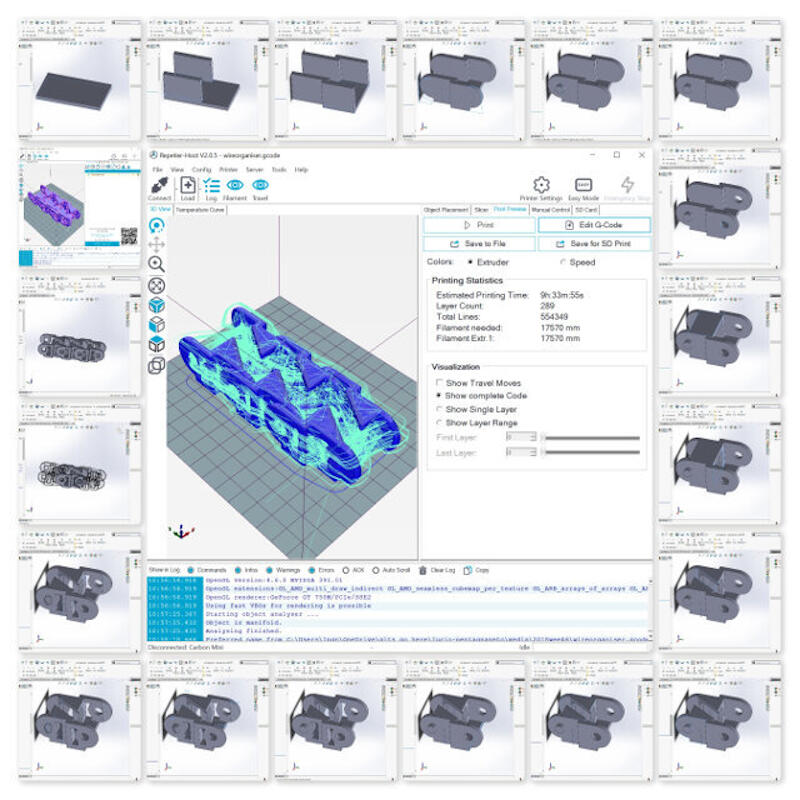
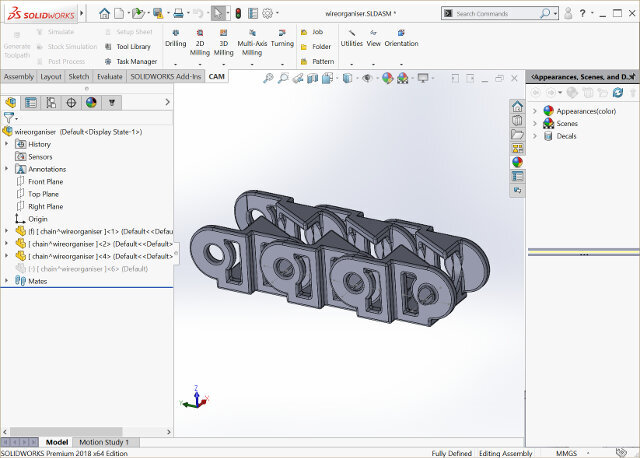
- 设计的步骤
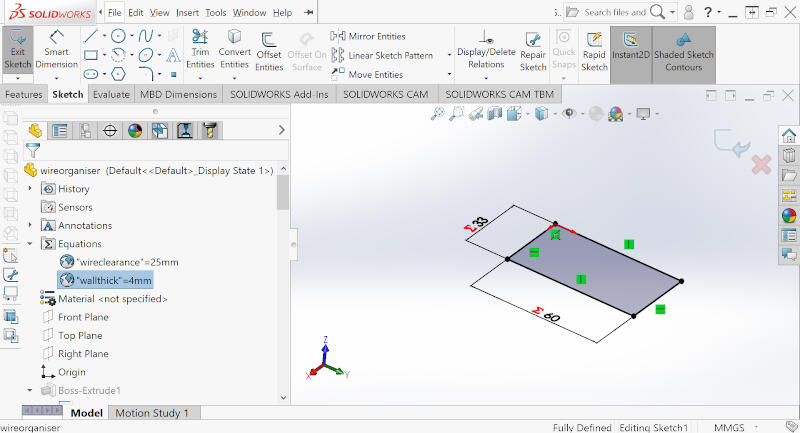
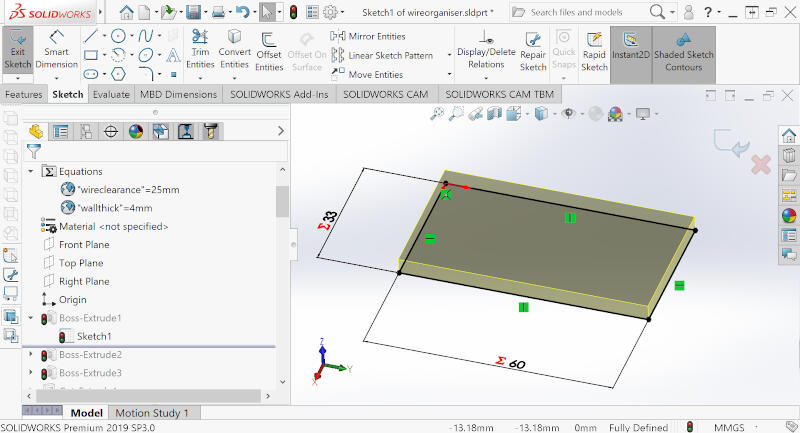
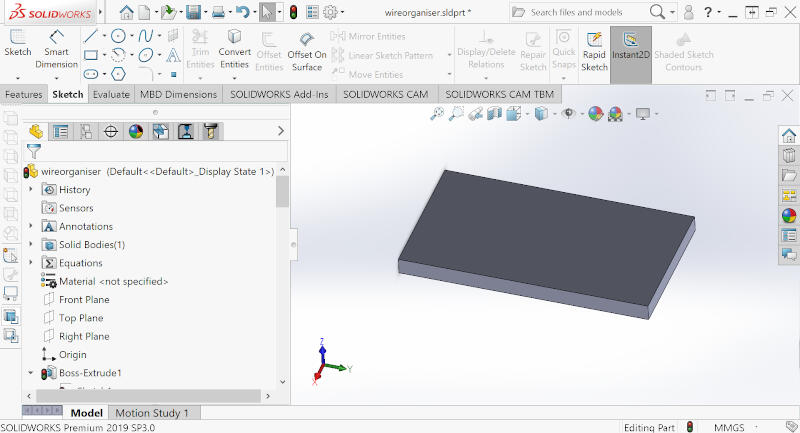
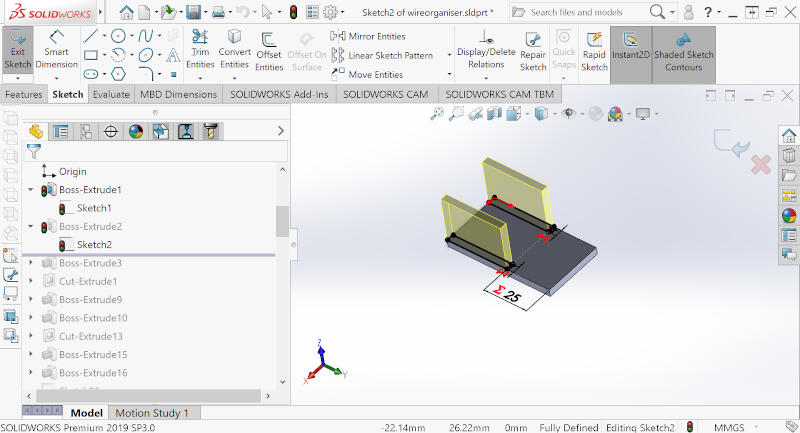
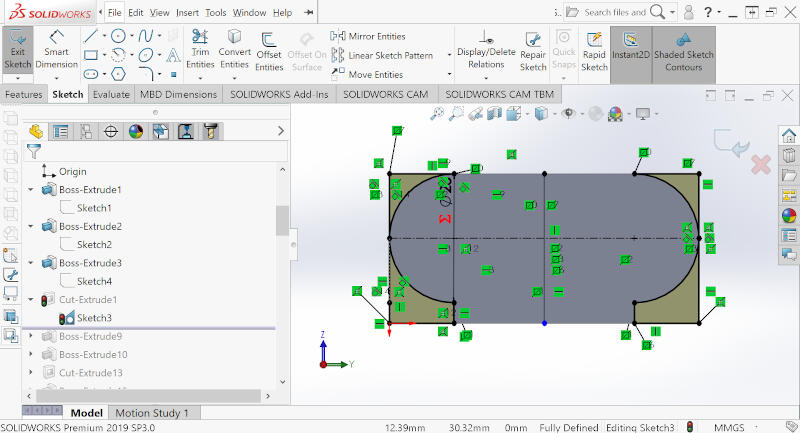
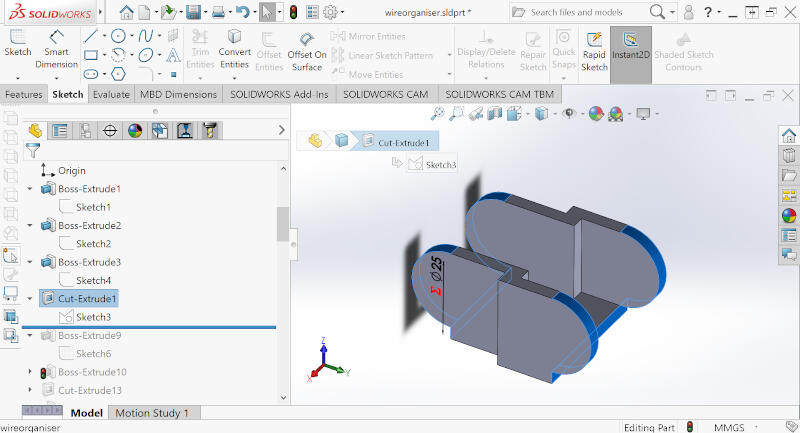
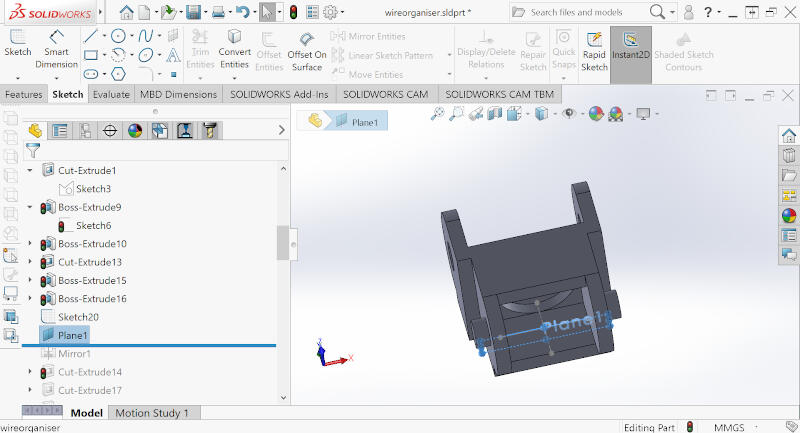
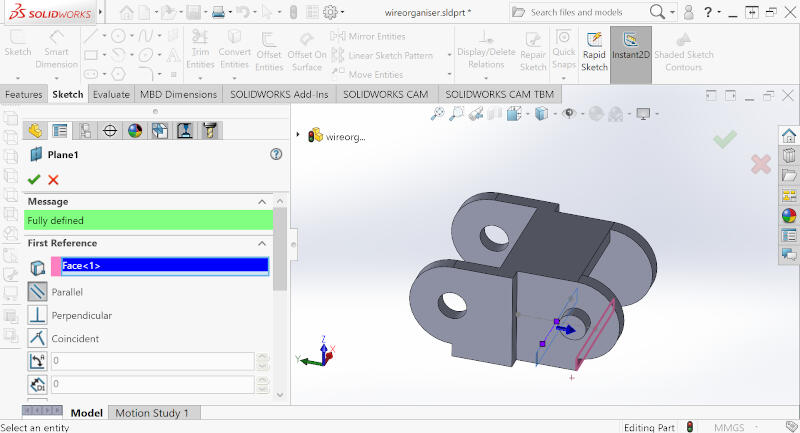
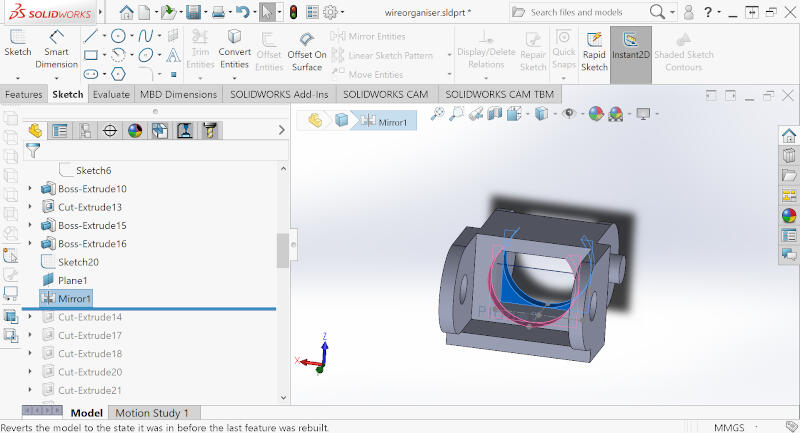
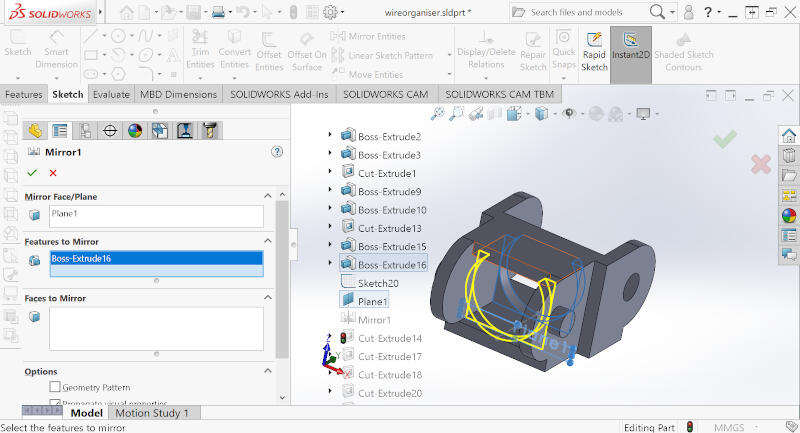
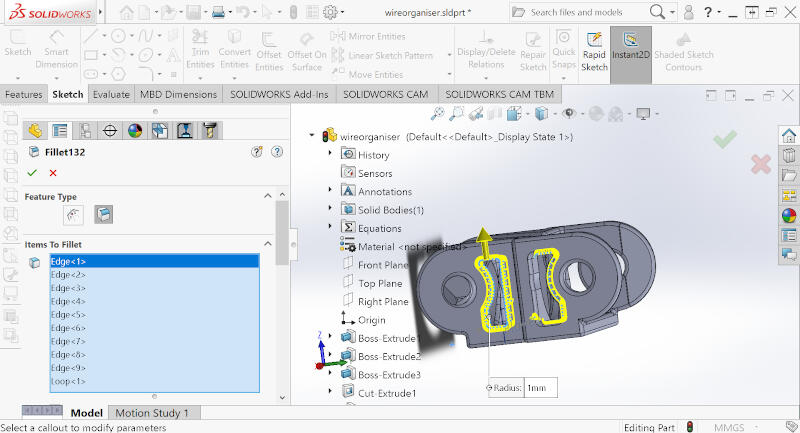
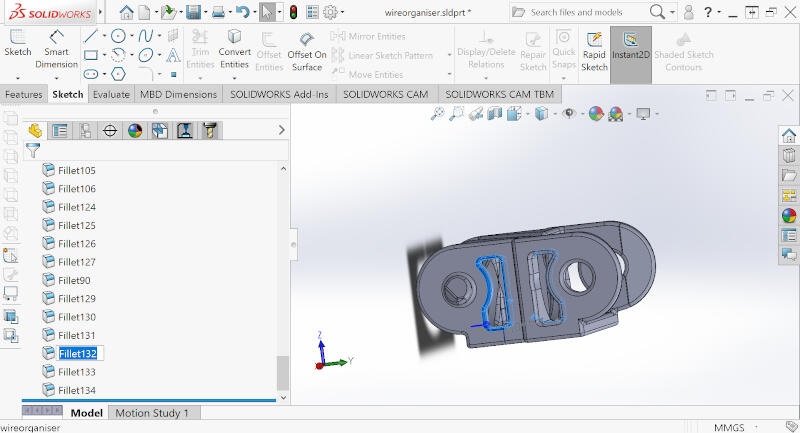
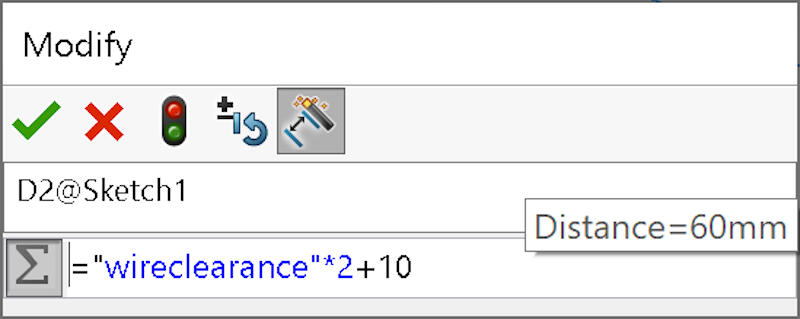
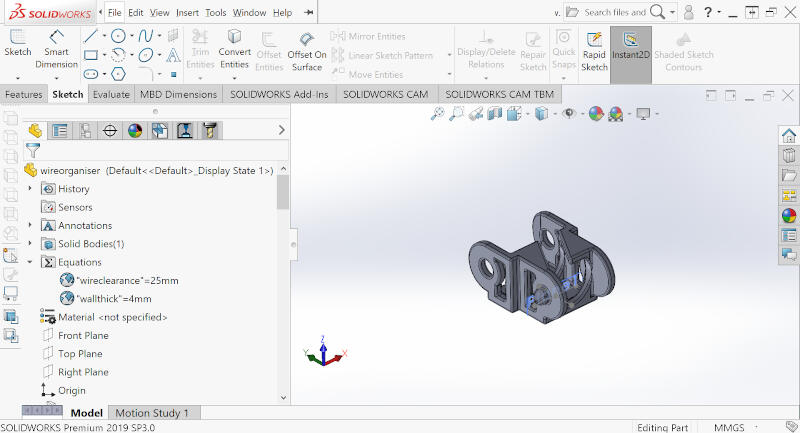
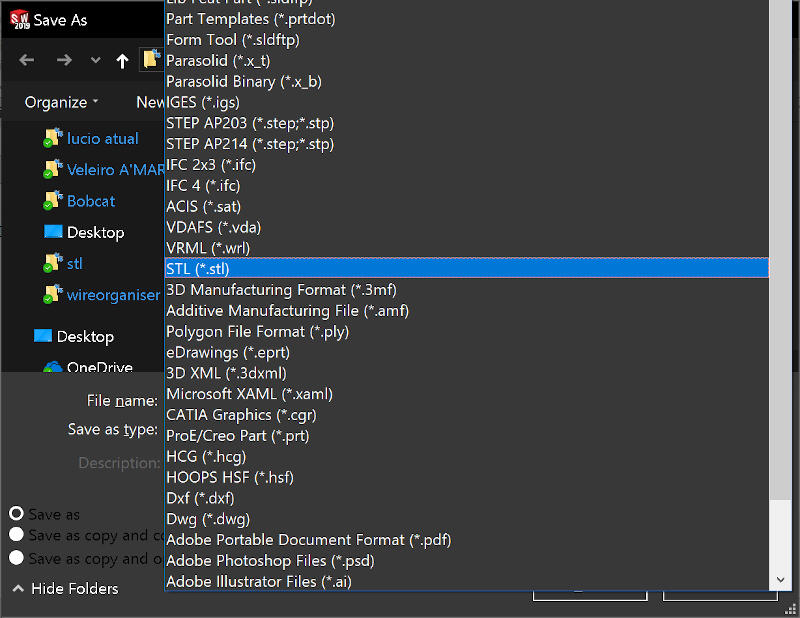
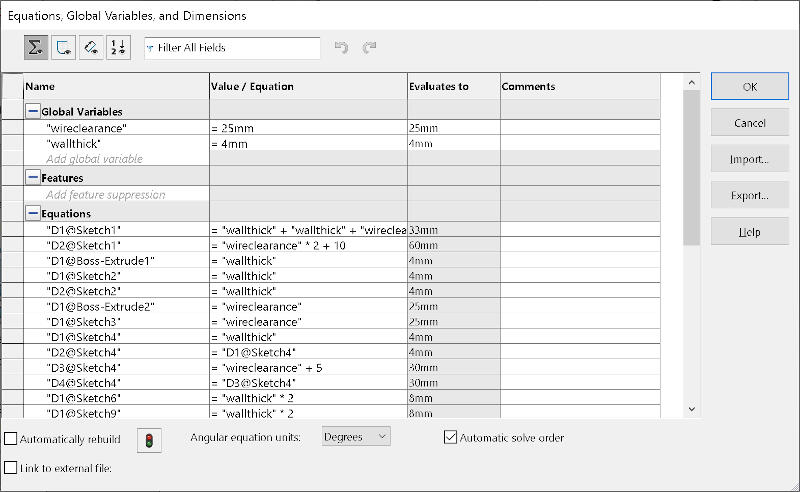
- SolidWorks 模型做完后,我把文件导出成 STL。
切片并打印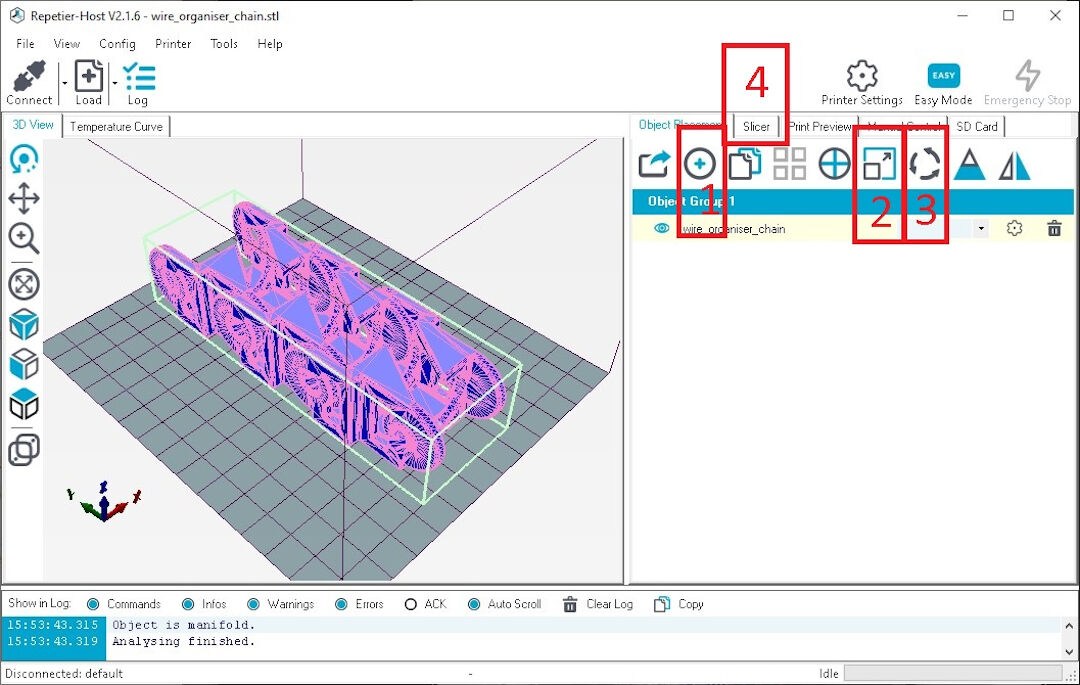
- 添加 STL 文件。
- 需要的话,改一下比例。
- 需要的话,转一下方向。
- 点 Slicer 进入设置,开始切片。
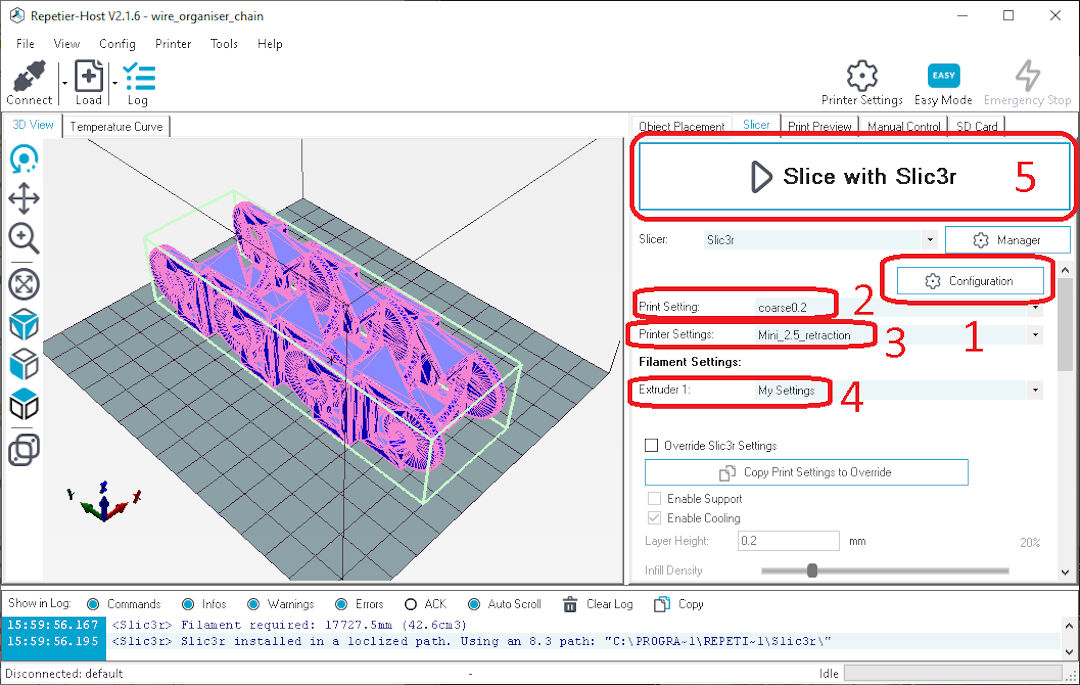
- 在 Configuration 里,你可以设定切片操作的具体参数。附上的是 配置包,是我们打印机用的。
- 预设载入之后,在这里选择打印设置。
- 这里,你可以选择机器型号。
- 这里是耗材设置。
- 最后,点 “Slice with Slic3r”。
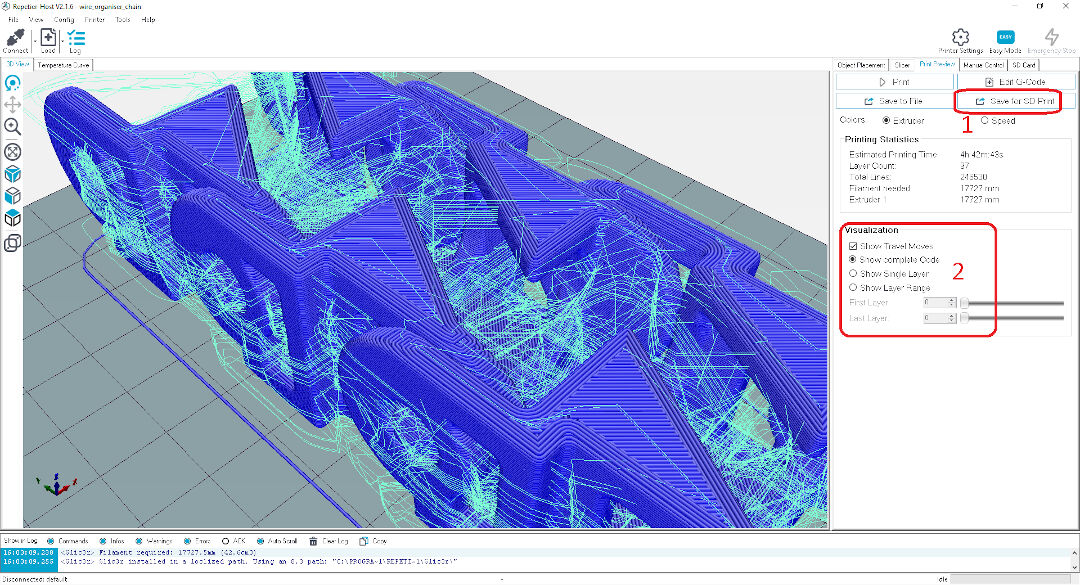
- 点保存到 SD 卡,把 G-code 存到你要插进 3D打印机的存储介质里。
- 在可视化里,你可以一层一层地看,在真正打印之前就明白你的设置会怎样影响打印结果。
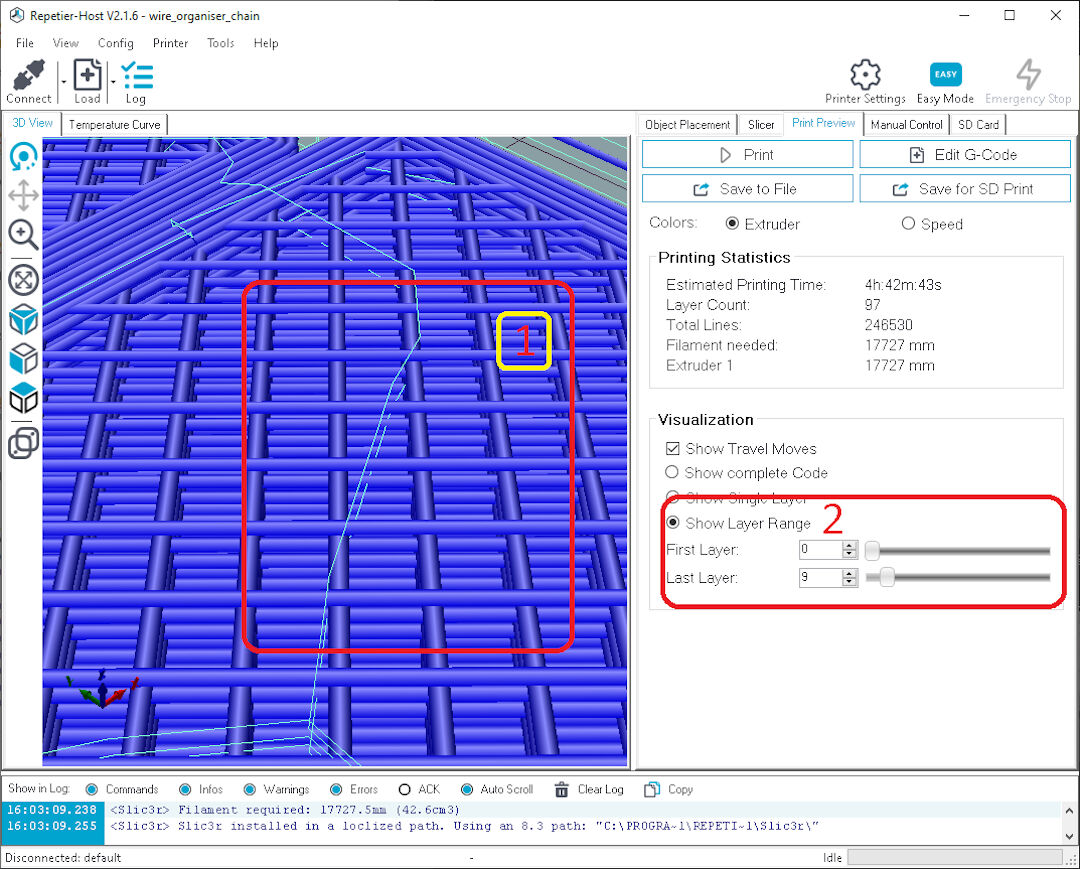
- 切片软件里的设置显示,填充是直线型、20%,层高是 0.2 mm。
- 再一次,点显示层高并拖动最后一层,就能一步一步看到各层。
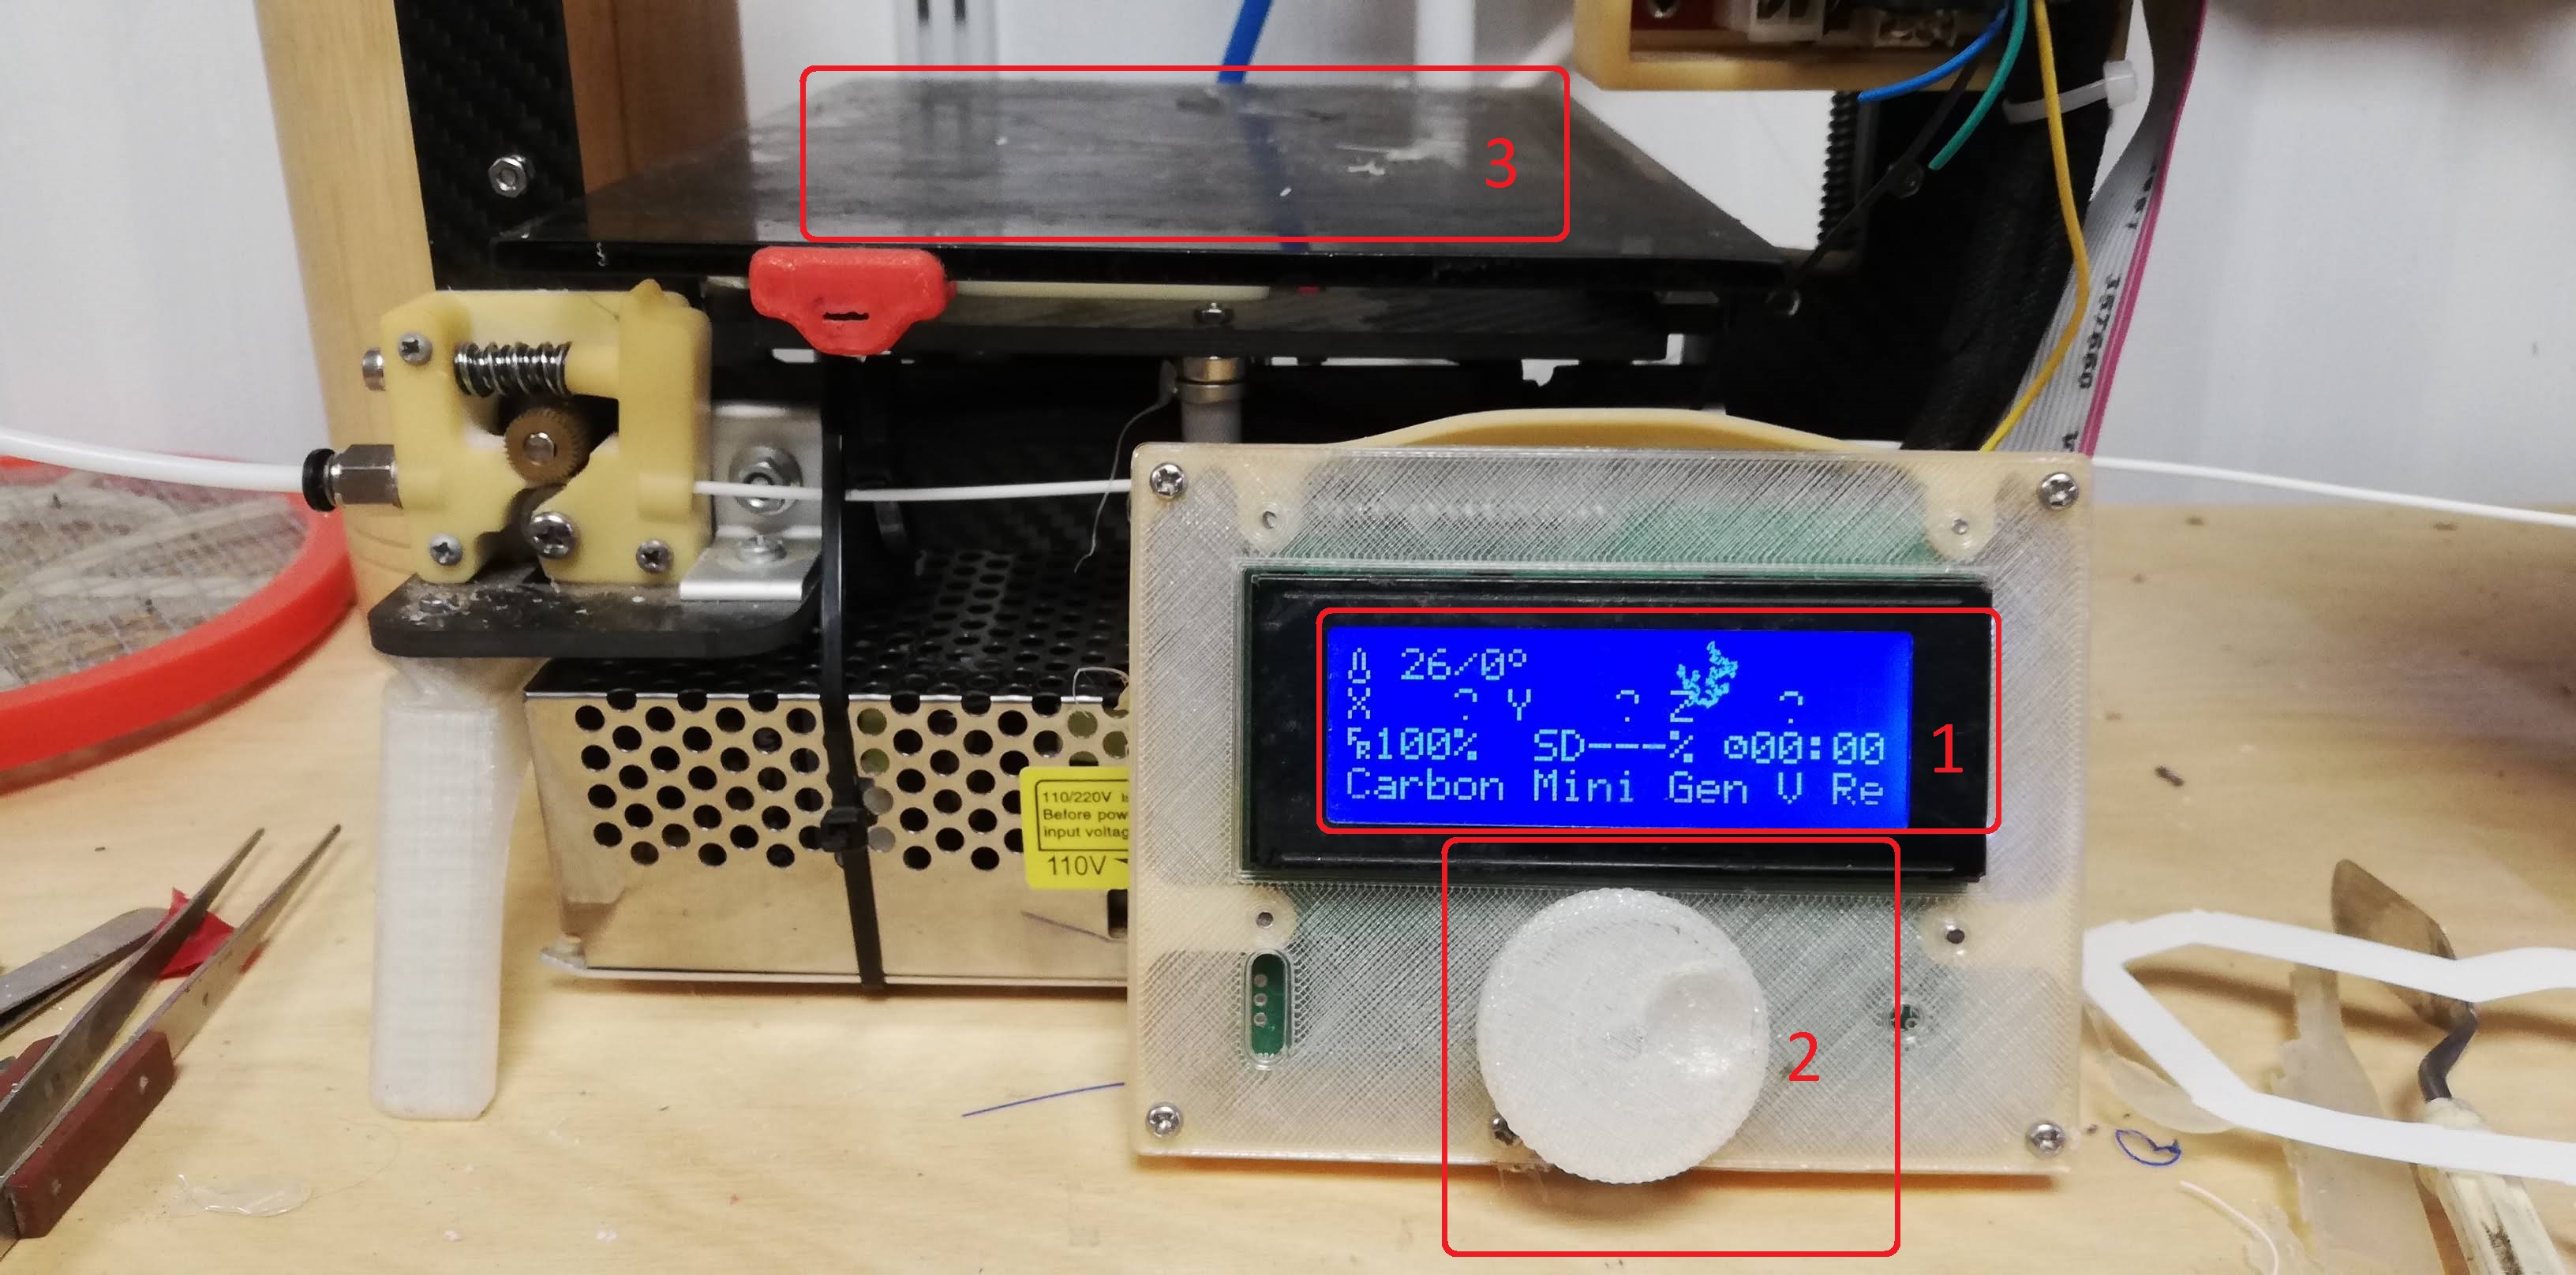
- 插入 SD 卡后,看 LCD,左上角会显示喷嘴温度。
- 然后,按下旋转编码器,显示菜单选项。
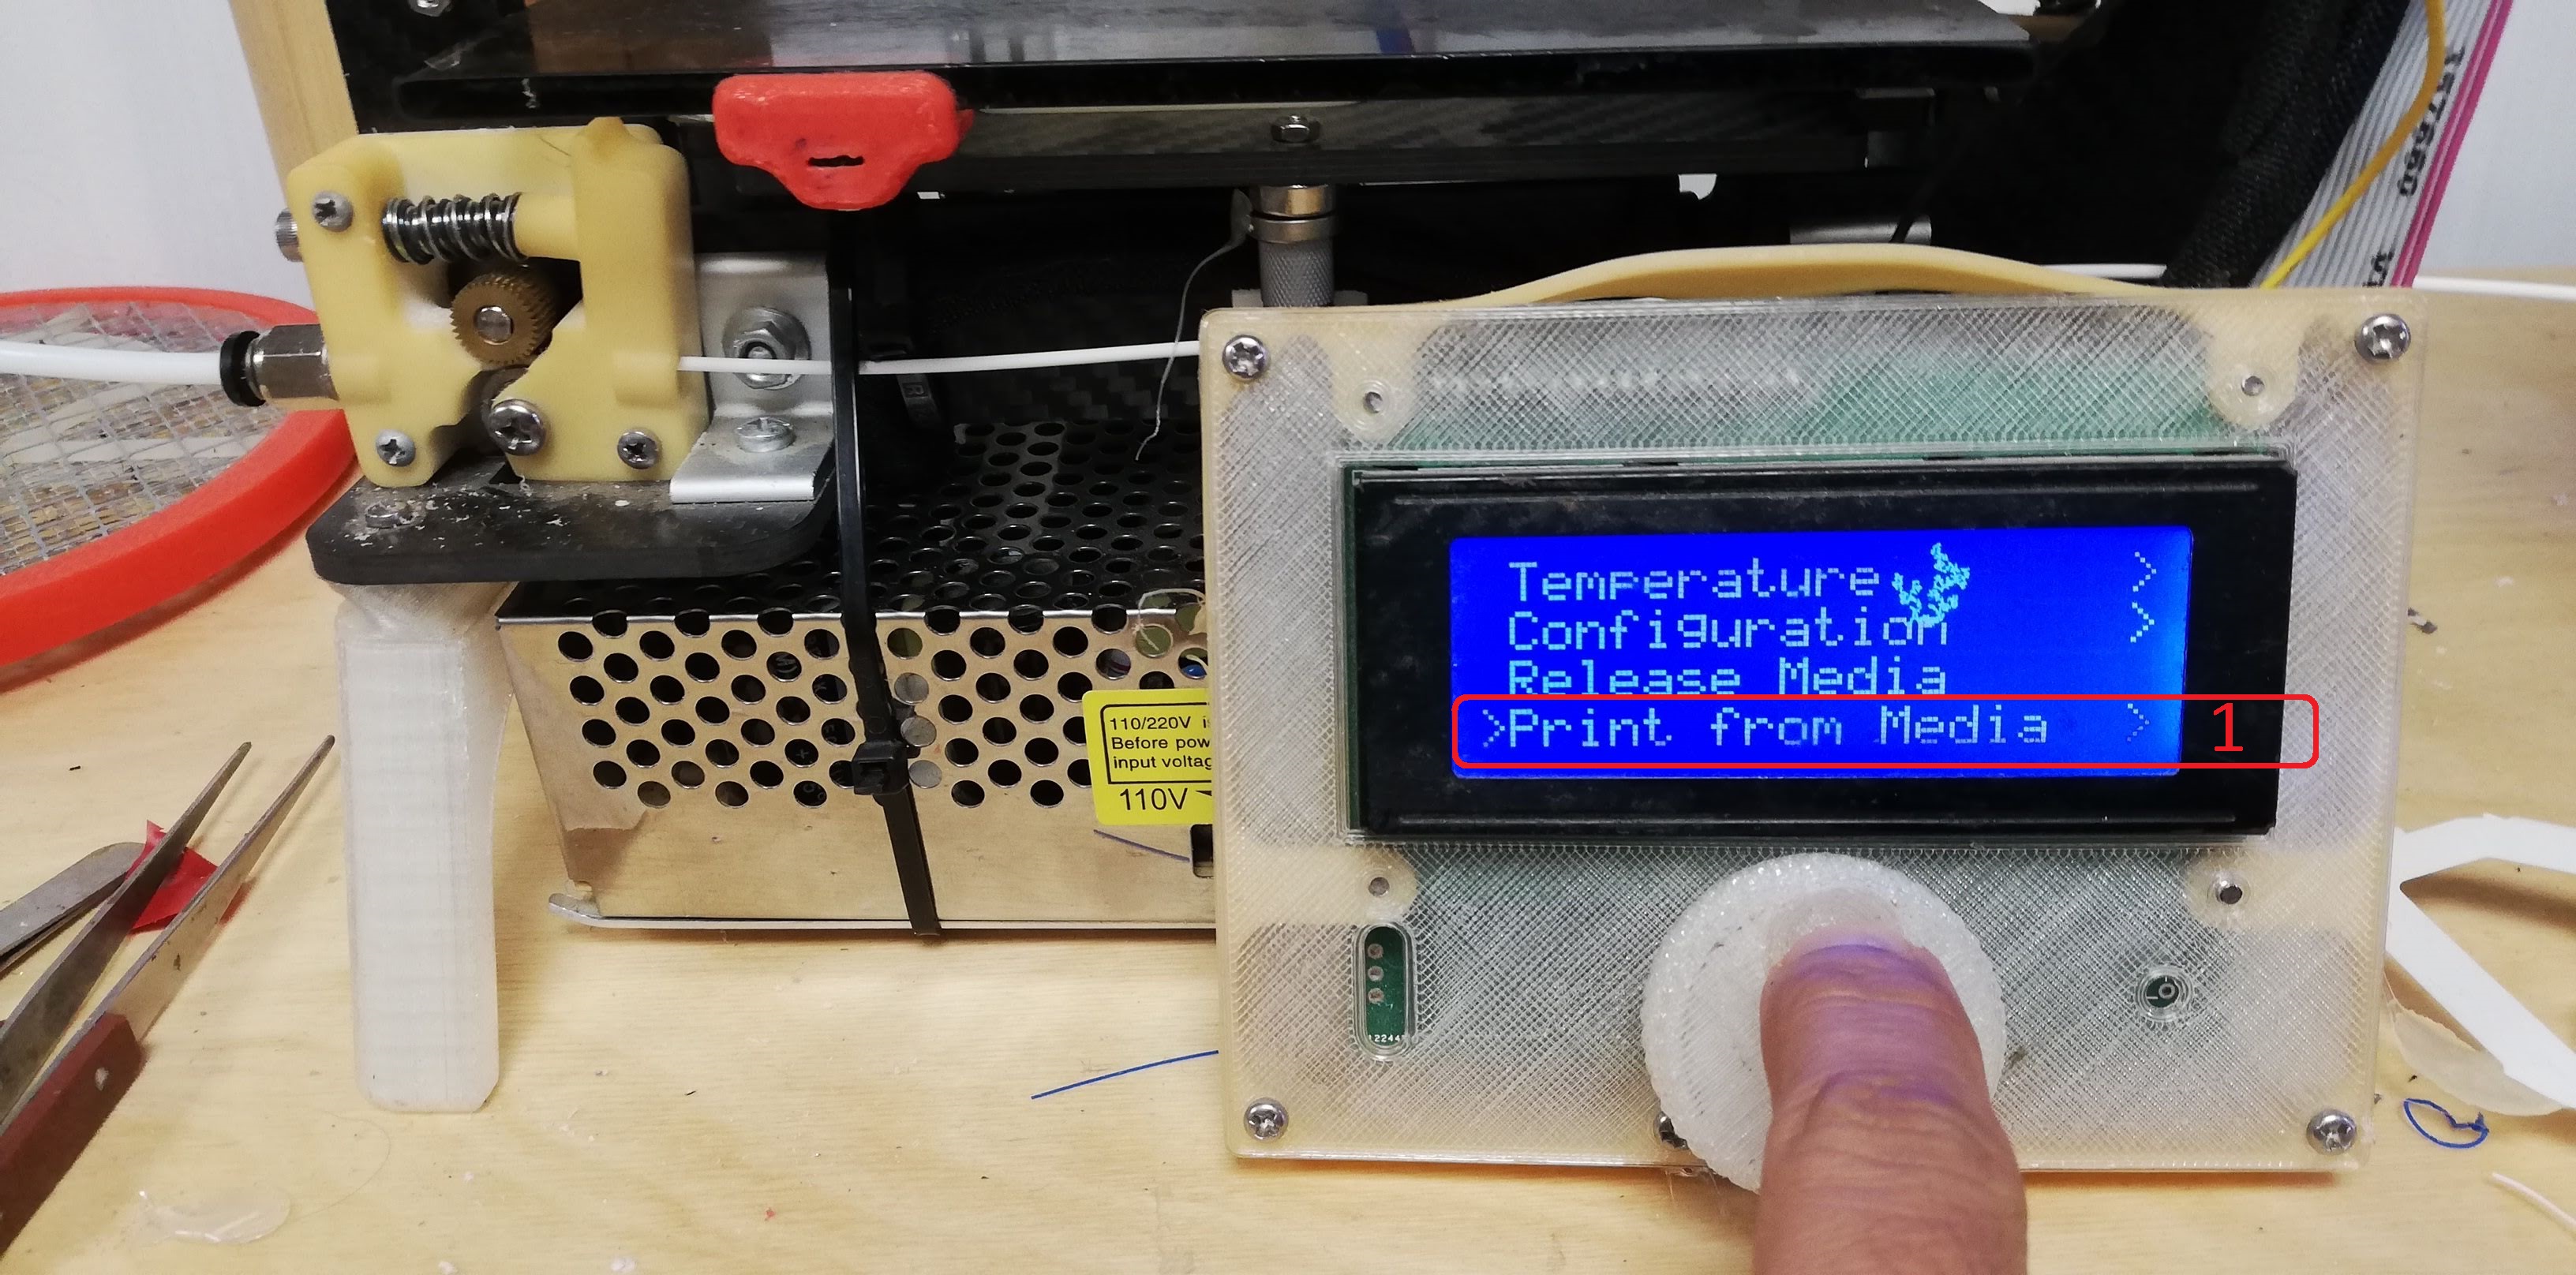
- 滚动到 “Print from media”,按下编码器的旋钮。
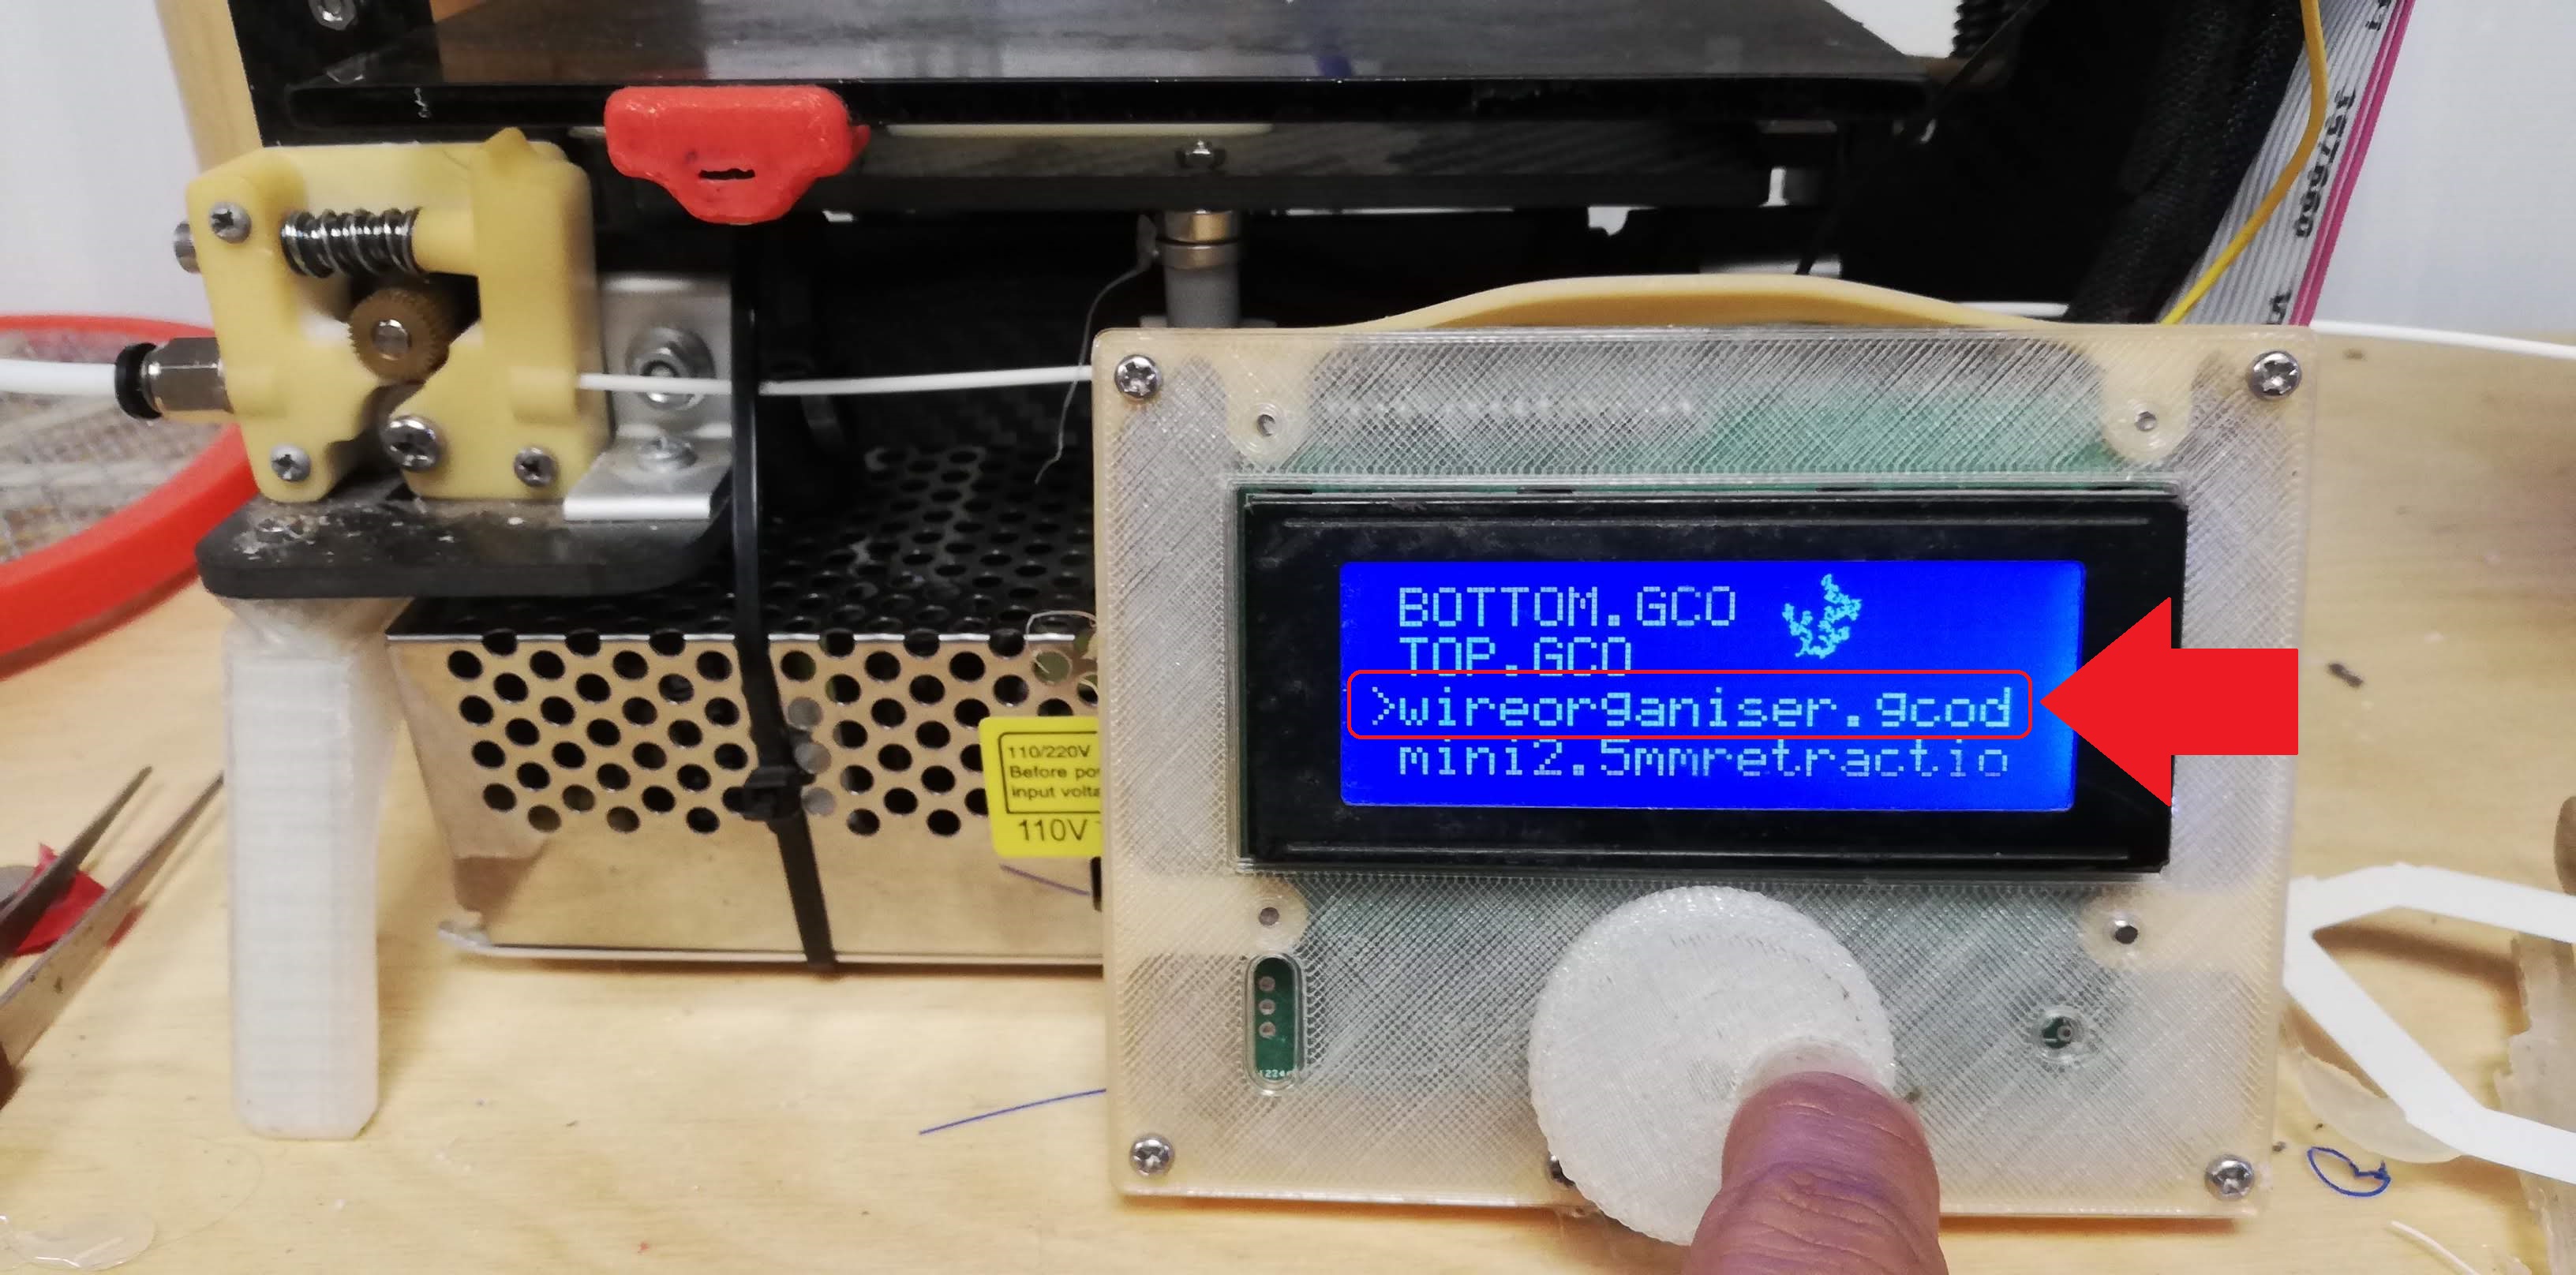
- 滚动到想要的文件,按下旋钮,打印就开始了。
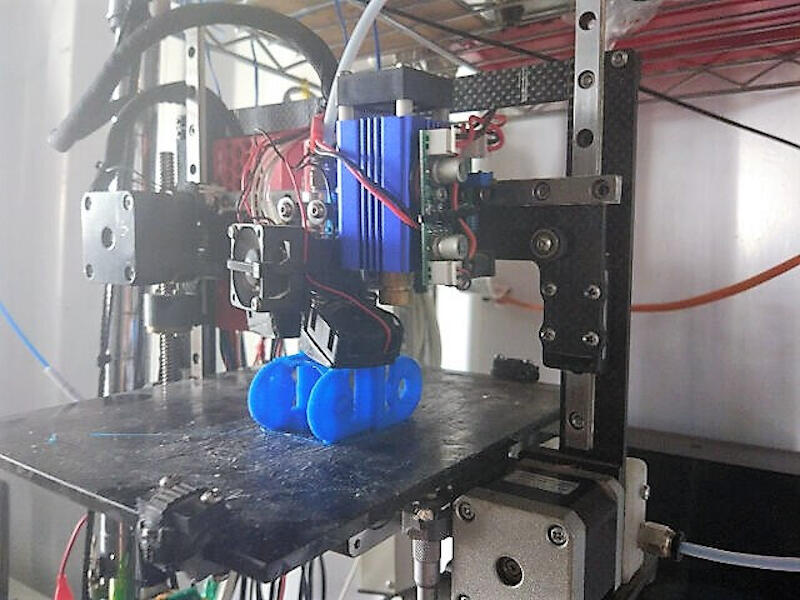
- 我决定做我的最终项目需要的一个零件:一个理线器,把它们互相接起来,就能像链条一样工作。
- 3D 扫描
- 这部分作业,我用了 Autodesk ReMake。它靠的是 摄影测量。
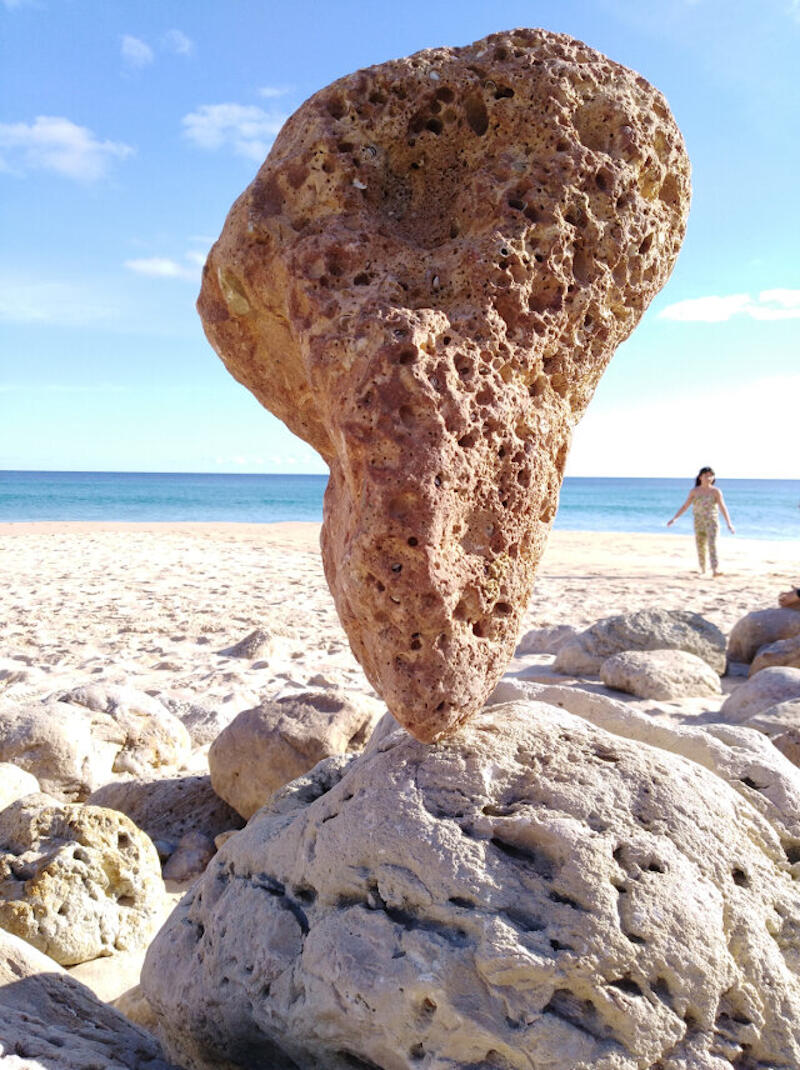
- 运气不错,我在海滩上,看到一个会很有意思的模型:有人把一块大石头叠平衡了。
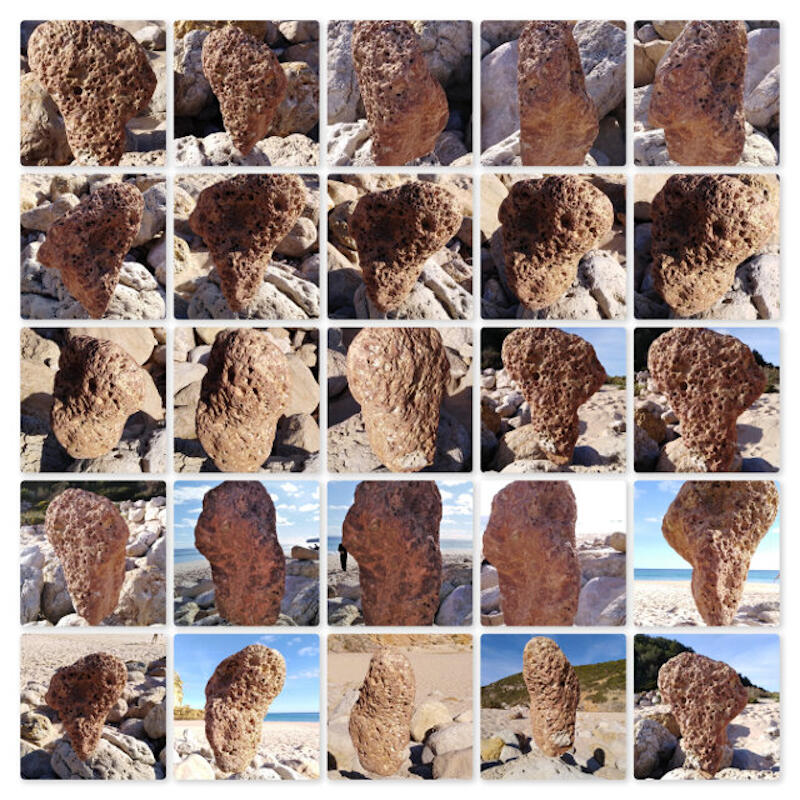
- 下一步是从各个角度拍 90 多张照片,最好背景里没有会动的东西,比如人或云。
- 接着,我把文件上传到 ReMake。重要的是只选好的图片,并且避开背景里会动的物体。上传完成后,按 create model。生成模型可能要等一会儿。
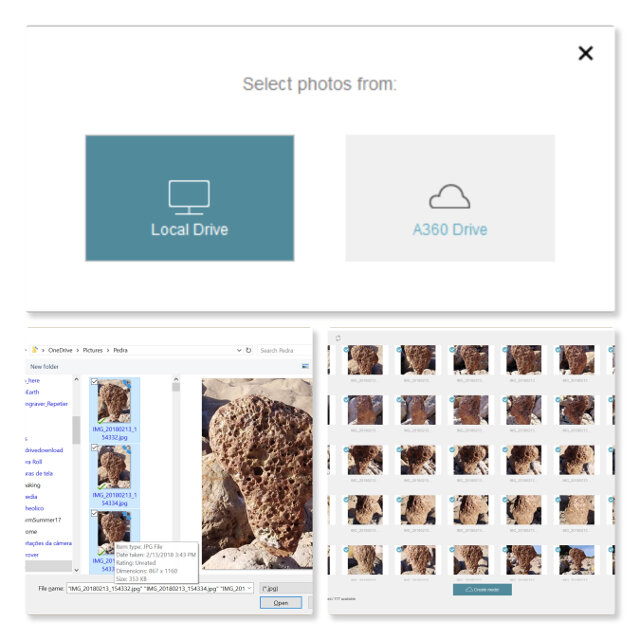
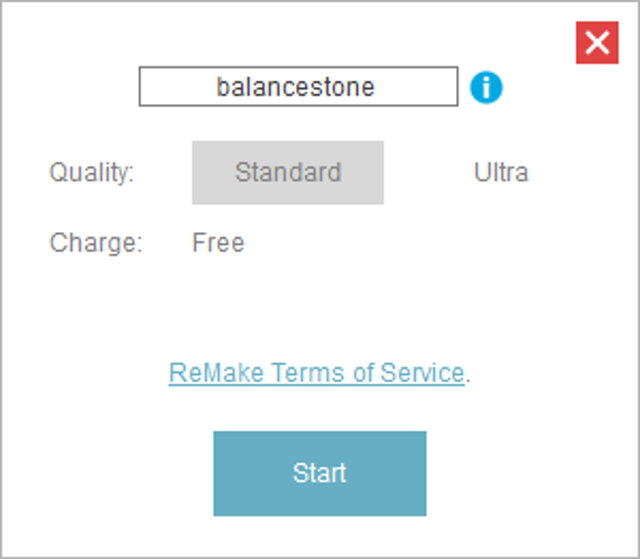
- 上传之后,在生成流程里选一个选项。我选了 standard,因为它是免费的。
- 屏幕下方,ReMake 显示正在生成和排队中的模型。上方显示已经完成的模型。
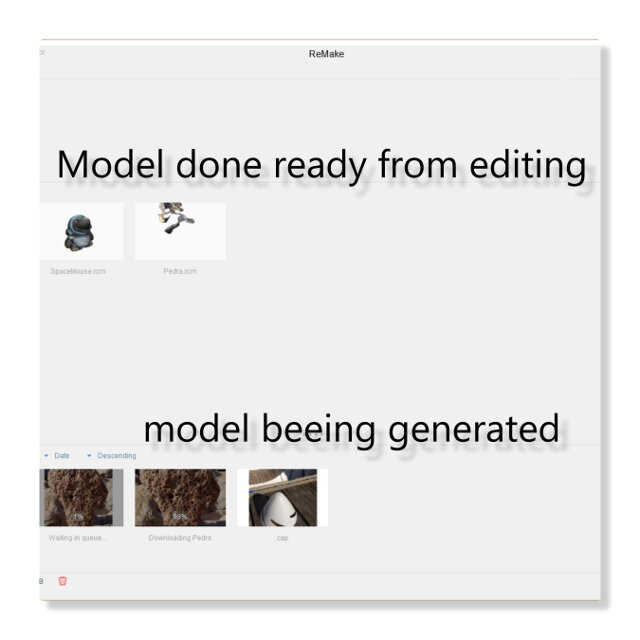
- 模型准备好后,你可以点它,进入 ReMake 的编辑模式。
- 我把编辑的步骤拼成了下面的拼图。简单说,我选中不要的部分,删掉,再把留下的洞补上。最后,我生成了一个应该可以打印的 STL 文件。
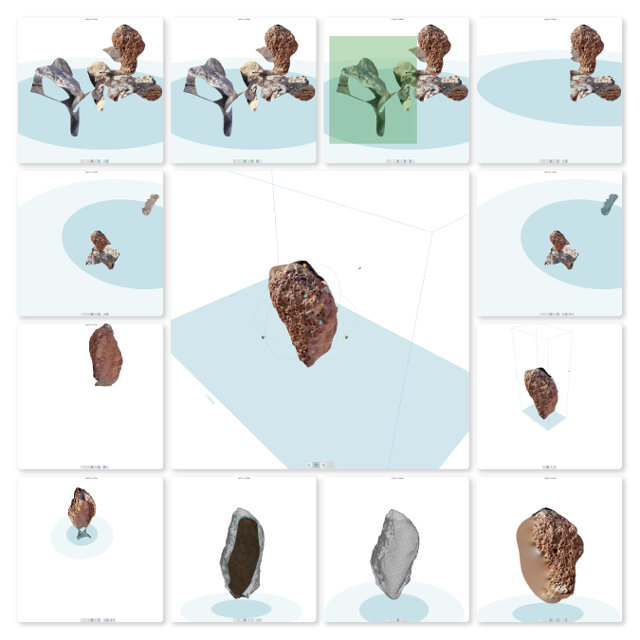
结果:
- 石头模型的准备
- 我点了 load,把 STL 文件载入 Repetier。STL 文件在 这里。
- 接着,在文件夹里找到那个文件,点 OK。
- 如果需要,可以旋转、缩放模型等等,直到它能放进打印区域。我的情况是不用,因为模型正好放得下。
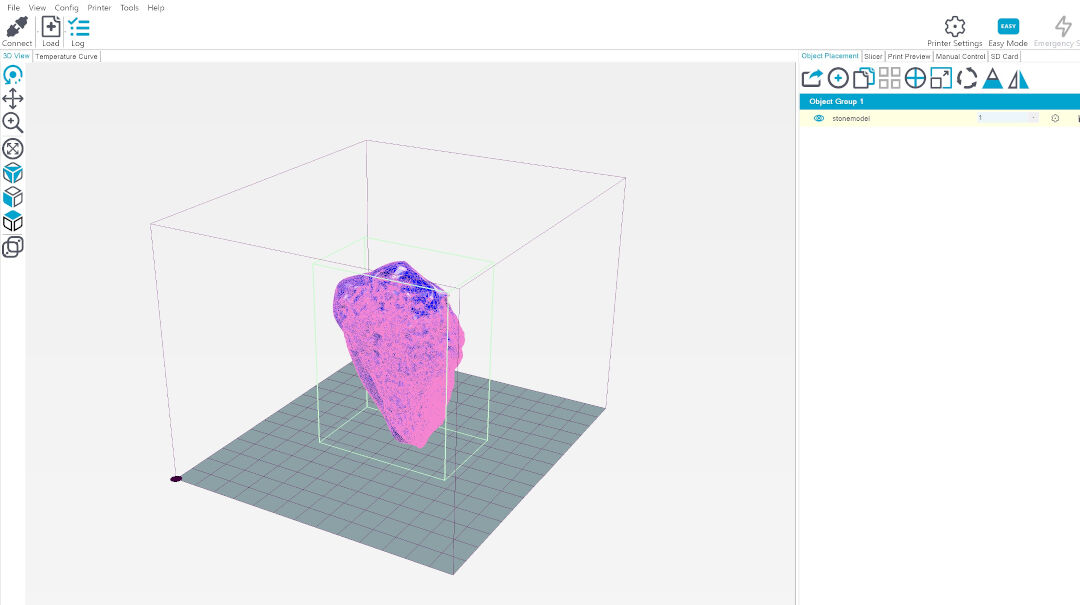
- 在 “Slicer” 标签页
- 我先选切片软件。我选了 “Slic3r”(用 3 代替字母 “E”,对,这个名字挺让人困惑的)。
- 接着,我选了预先配置好的 “coarse with support”。
- 然后是按之前的测试最好的选项:Mini 2.5 retraction。
- 在 Extruder 上,这台打印机只有一个预配置,所以没得选。
- 高级配置在 “configuration” 选项里,但我的情况用不上,因为已经测试过的预配置应该就能正常工作。
- 最后,点 “Slice with Slic3r” 开始切片。
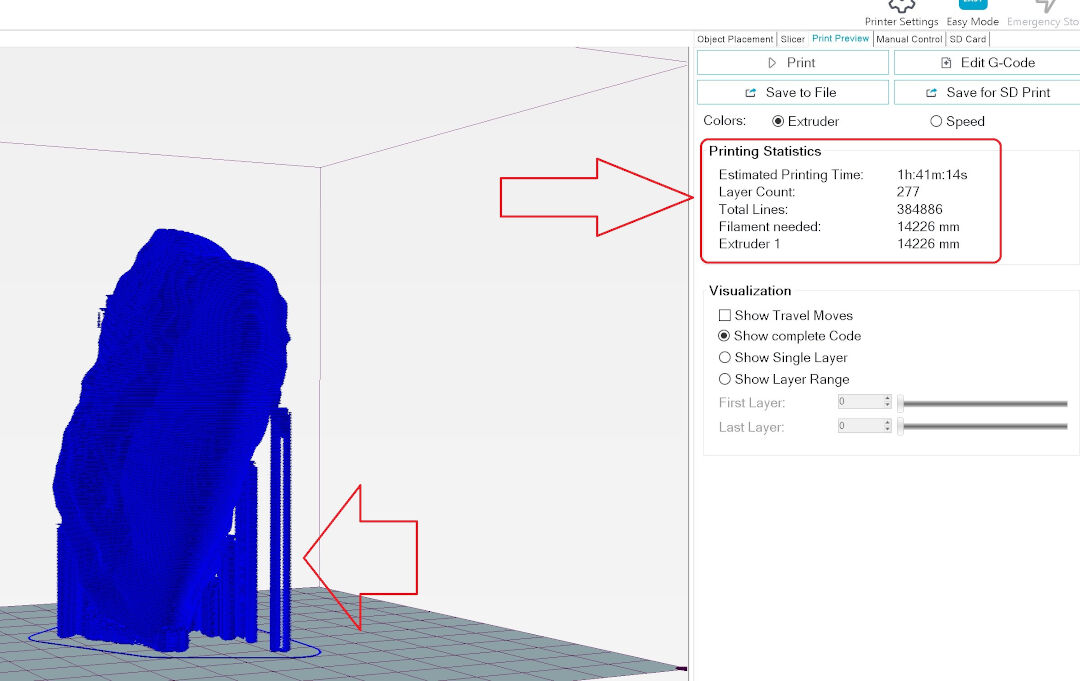
- 现在模型可以打印了。点 “Print” 按钮就行。上面的箭头指向打印的统计信息;打印这个扫描的模型要 1 小时 41 分钟,我选择不打。下面的箭头里,可以看到为这次打印准备好的支撑材料。
- 生成的 G-code:
生成的 G-code 可以用上面的链接下载,但我把它开头的一段摘在这里,展示它的几项统计:
; generated by Slic3r 1.3.1-dev on 2020-05-31 at 20:04:21
; external perimeters extrusion width = 0.44mm (3.38mm^3/s)
; perimeters extrusion width = 0.48mm (7.54mm^3/s)
; infill extrusion width = 0.48mm (10.05mm^3/s)
; solid infill extrusion width = 0.48mm (2.51mm^3/s)
; top infill extrusion width = 0.48mm (1.88mm^3/s)
; support material extrusion width = 0.44mm (6.76mm^3/s)
- 这部分作业,我用了 Autodesk ReMake。它靠的是 摄影测量。