Moldagem e Fundição
Tarefa em grupo
- Revisar as fichas de segurança (FISPQ) de cada material de moldagem e fundição, depois fazer e comparar fundições de teste com cada um deles
Tarefa individual
- Projetar um molde 3D pensando no material bruto e nas ferramentas que você vai usar, usiná-lo e usá-lo para fundir peças.
Resultados de aprendizagem:
- Projetar objetos adequados dentro das limitações da usinagem em 3 eixos.
- Demonstrar o fluxo de trabalho usado no design do molde, na construção e na fundição.
Você:
- Explicou como projetou seu molde 3D e criou os toolpaths de desbaste e de acabamento para a usinagem.
- Mostrou como fez o molde e fundiu as peças.
- Descreveu os problemas e como os resolveu.
- Incluiu seus arquivos de design e fotos 'hero shot' do molde e do objeto final.
Ferramentas usadas
- CNC
Software usado
Arquivos
Tarefa em grupo
Veja a página da tarefa em grupo.
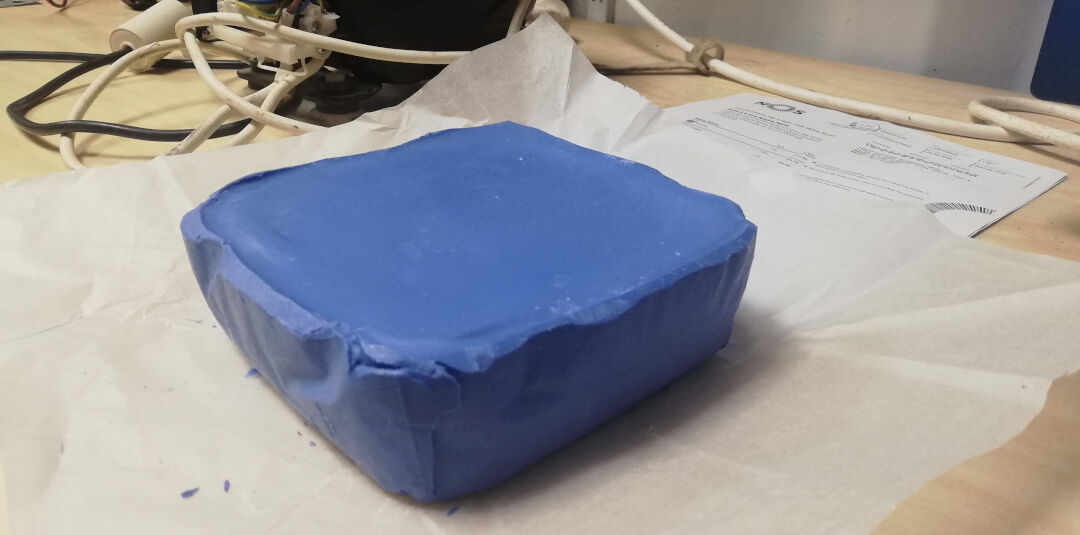
Design
Vou descrever o fluxo de trabalho necessário para criar um positivo em cera, um molde negativo em silicone e, por fim, o processo de fundição do positivo final. Por isso, começamos criando uma montagem (assembly) com o modelo já pronto, feito com um simples revolve.
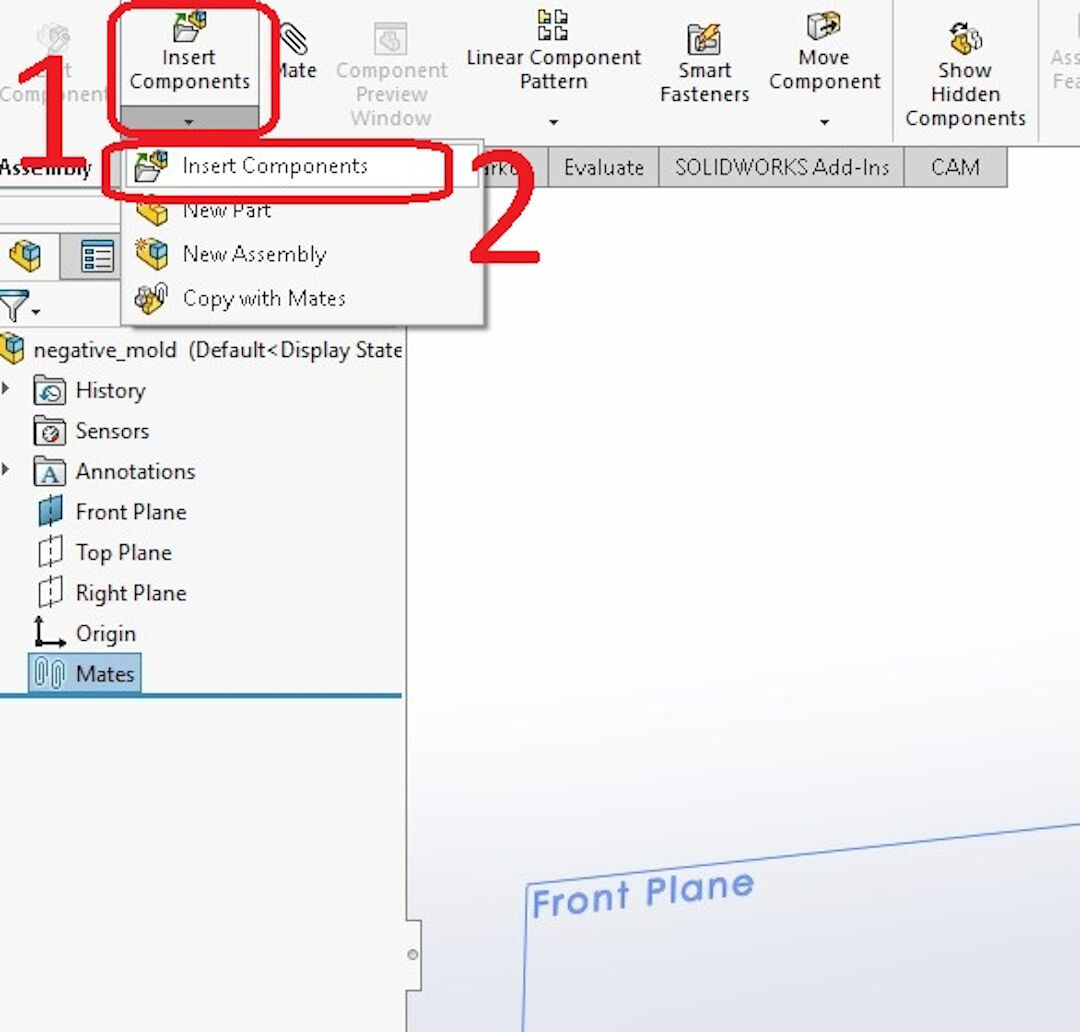
- Com uma nova montagem aberta, clique em Insert Components;
- De novo :-) Clique no segundo Insert Components;
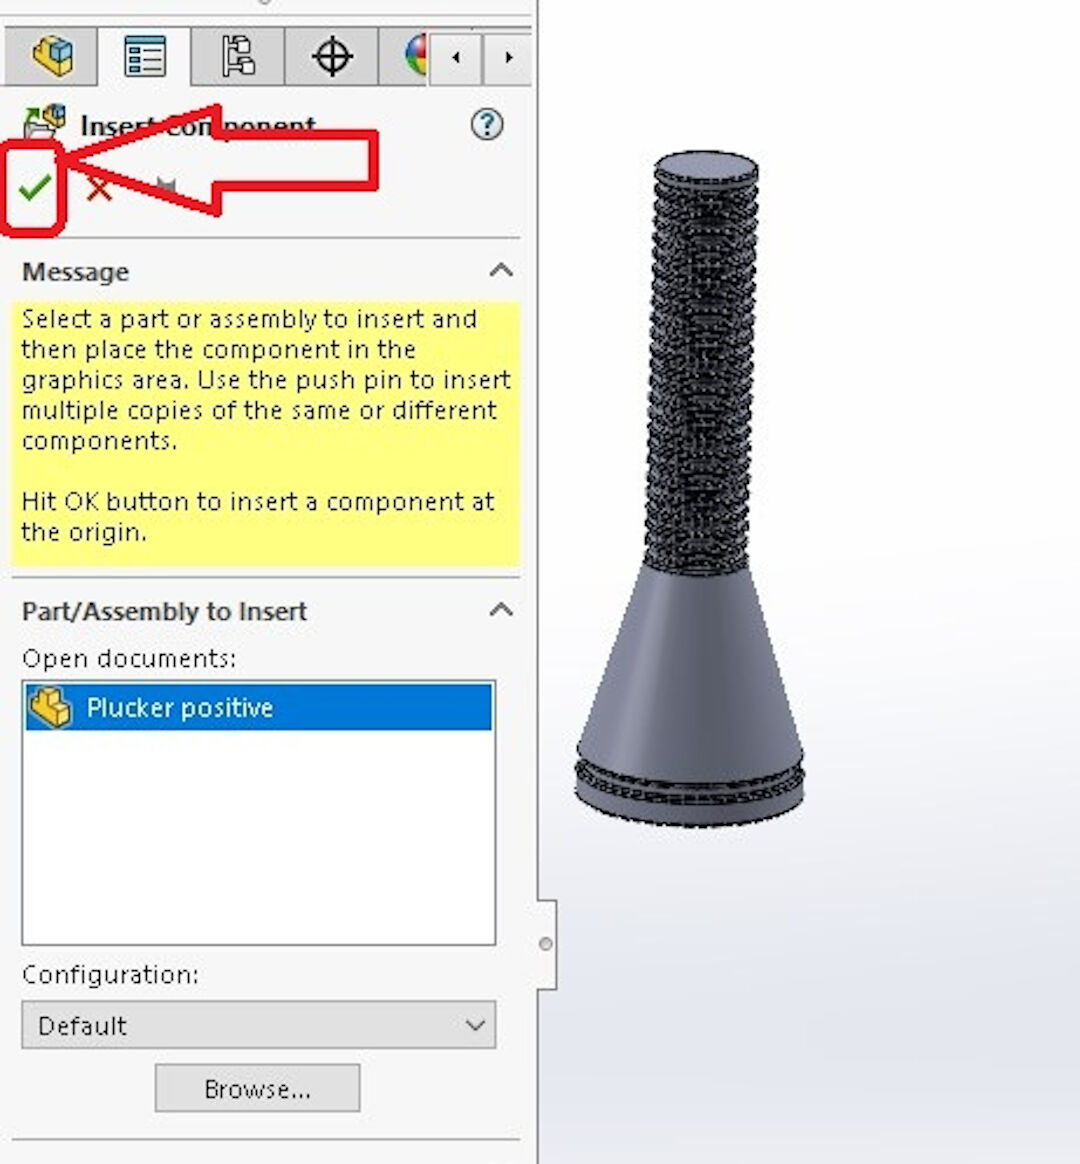
Confirme a inserção clicando no check verde.
Agora a gente precisa criar o molde negativo!
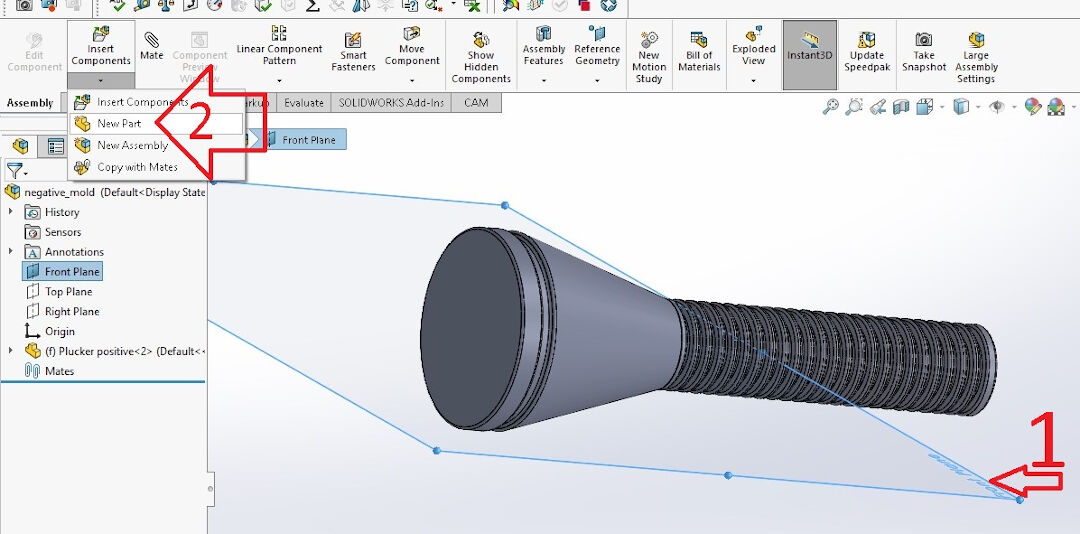
- Clique no front plane, garantindo que este plano está exatamente no meio da peça.
- Clique em New part.
Com a peça nova aberta, clique de novo no front plane e depois em Sketch.
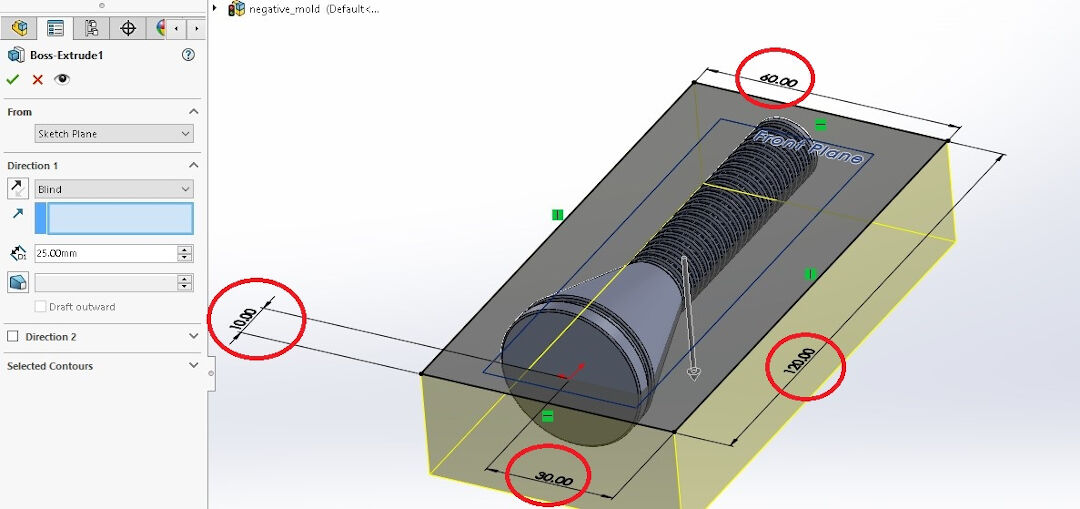
Depois criei um quadrado em volta da peça, tomando cuidado para deixar 10mm em volta dela, para ter silicone estruturando o molde.
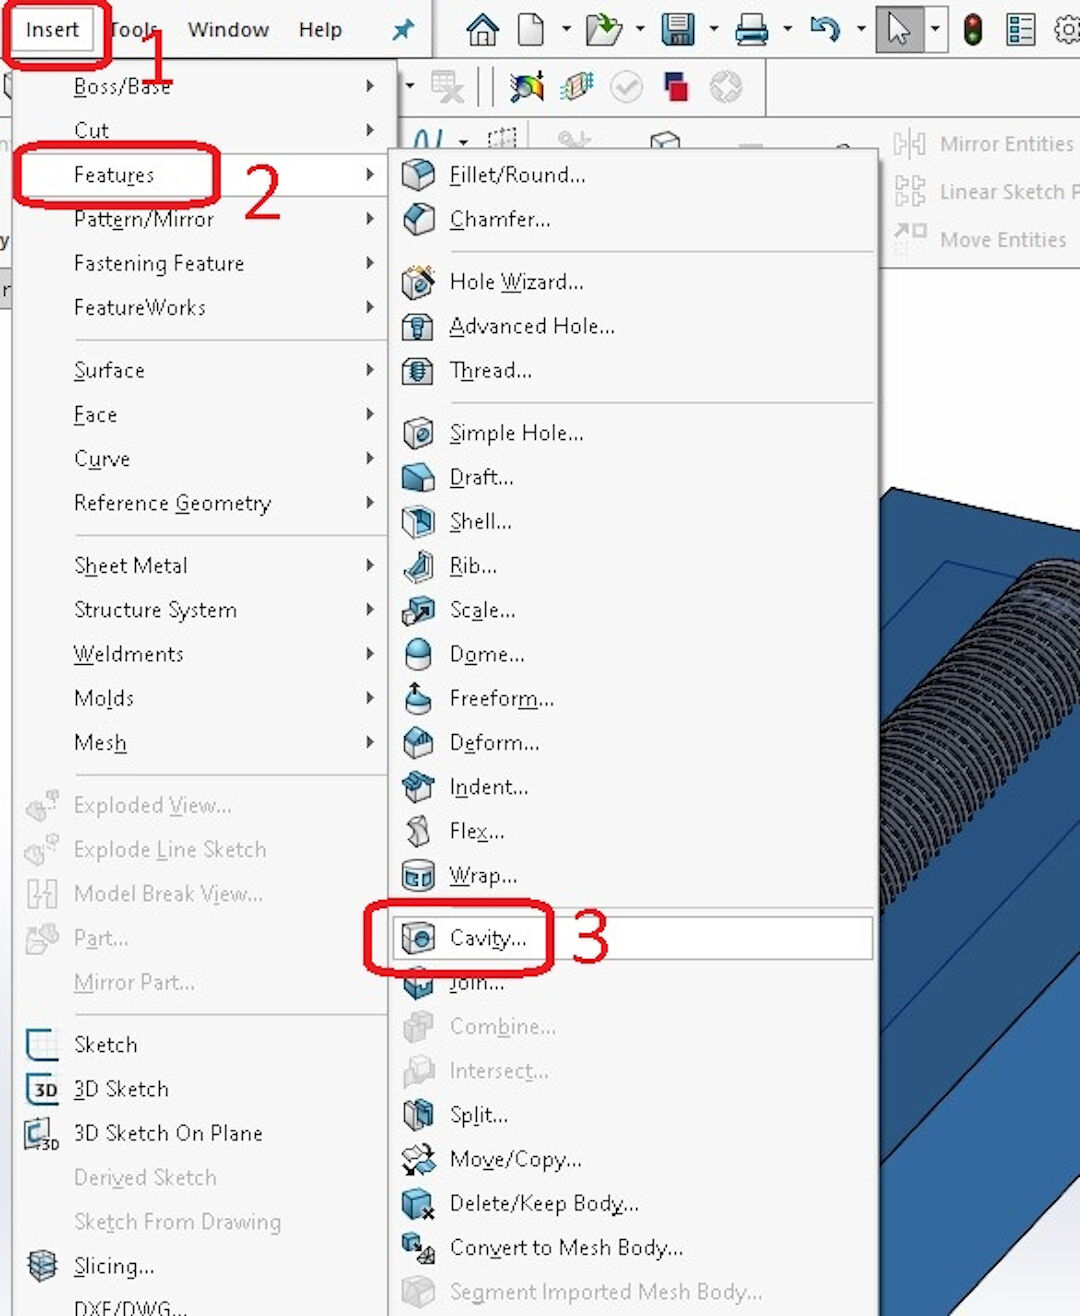
Agora a mágica! Imagina se a gente tivesse que criar todas essas features negativas na mão. Nem pensar! Vamos criar o negativo com a feature Cavity.
- Clique em Insert;
- Depois clique em Features no menu que abrir;
- Encontre Cavity e clique nela.
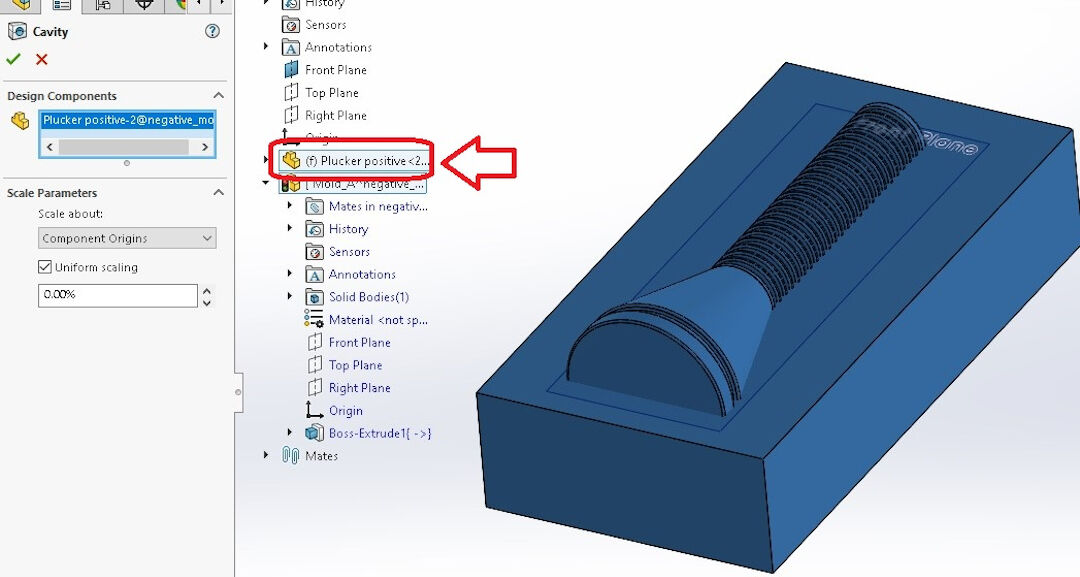
Agora é só selecionar o modelo e confirmar.
Pronto! A primeira parte está feita! Vamos chamar de molde A, beleza?
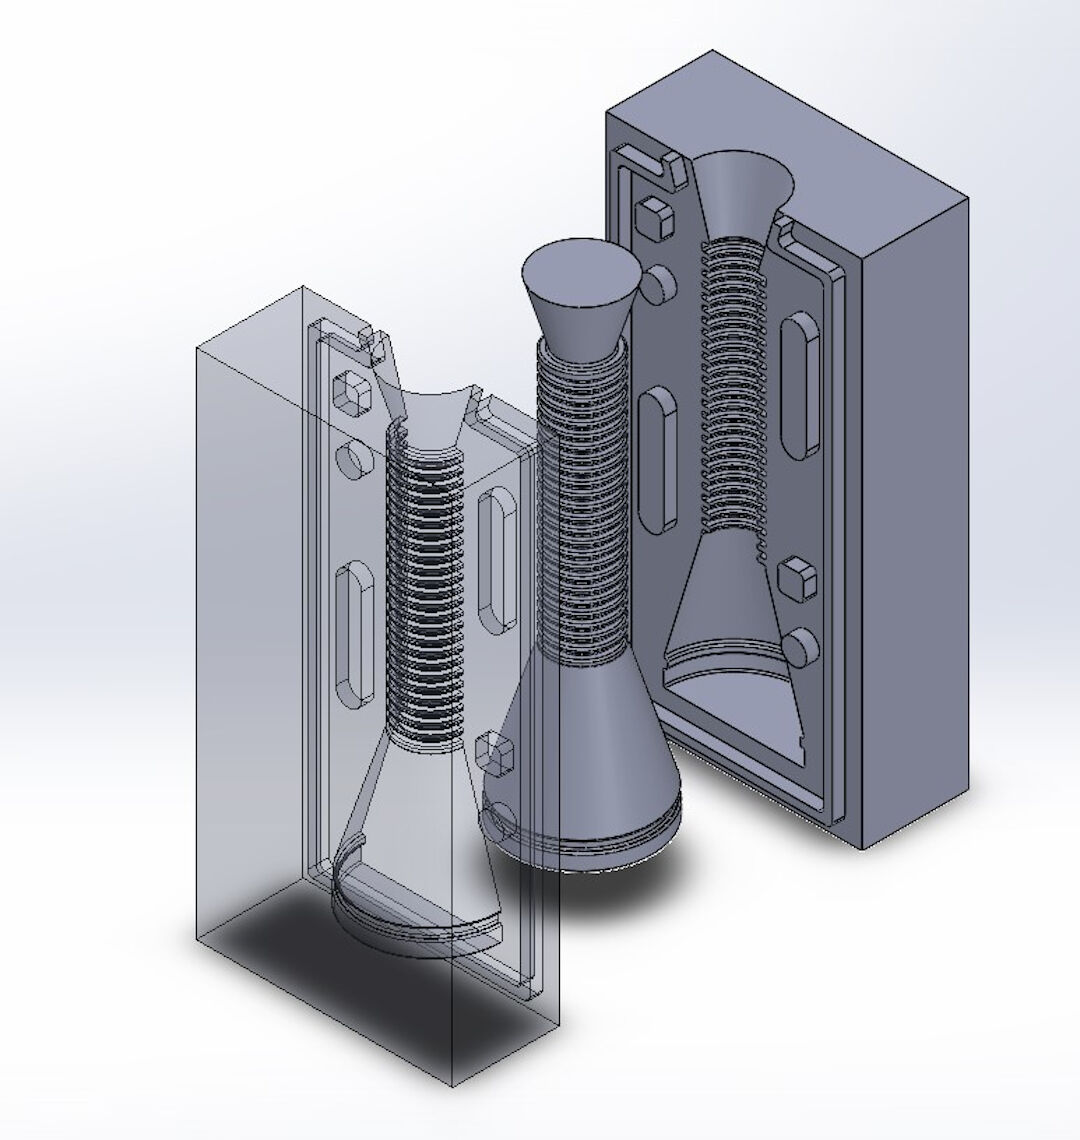
Explodi as peças para vocês se divertirem. Que gentil da minha parte! :-)
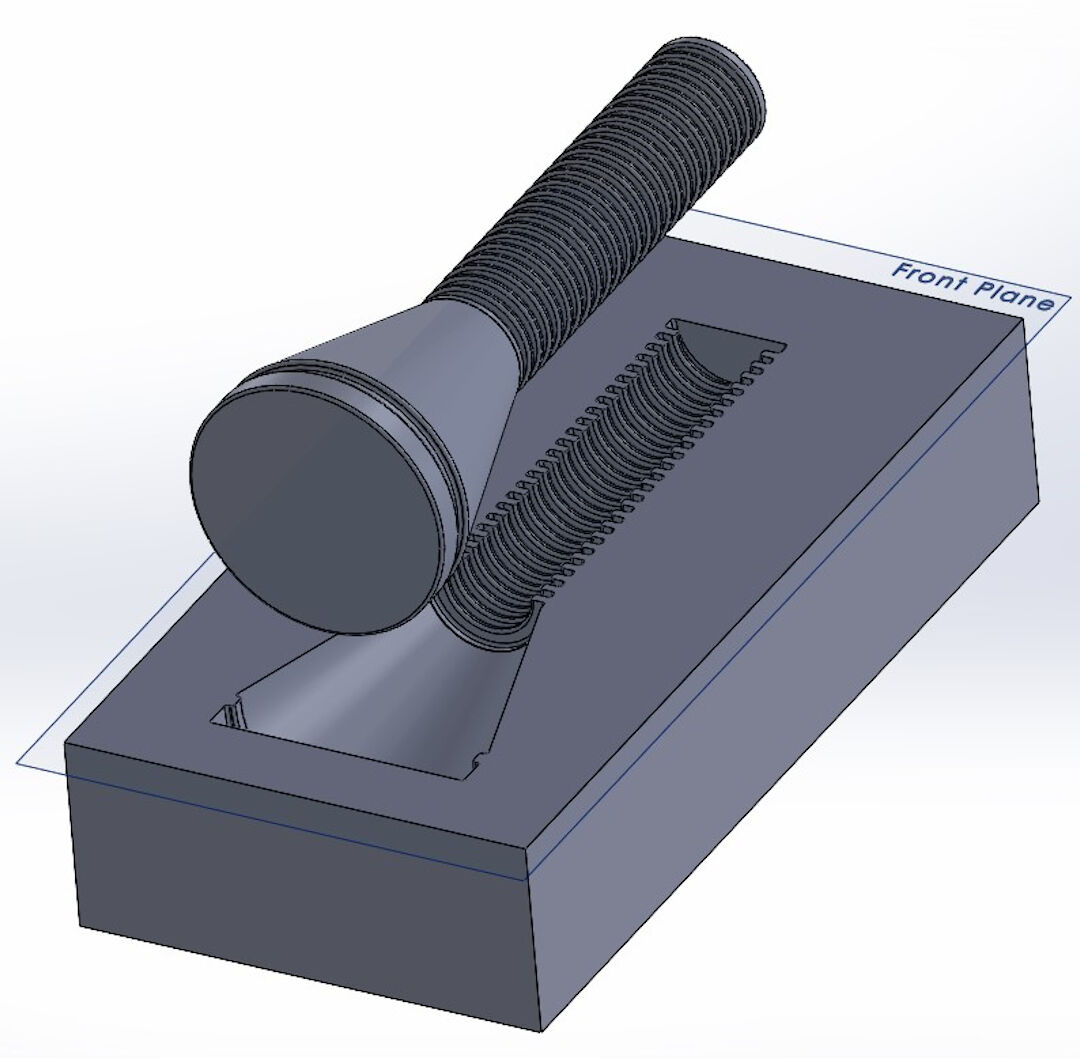
Agora, como sou muito preguiçoso, vou fazer uma cópia do molde A para criar o molde B.
- Clique em Save as copy and open. A gente escolhe esta opção porque a primeira só renomeia a peça, e o que a gente quer mesmo é ter uma cópia aberta;
- Dê um nome à peça, no meu caso Mold_b;
- E salve.
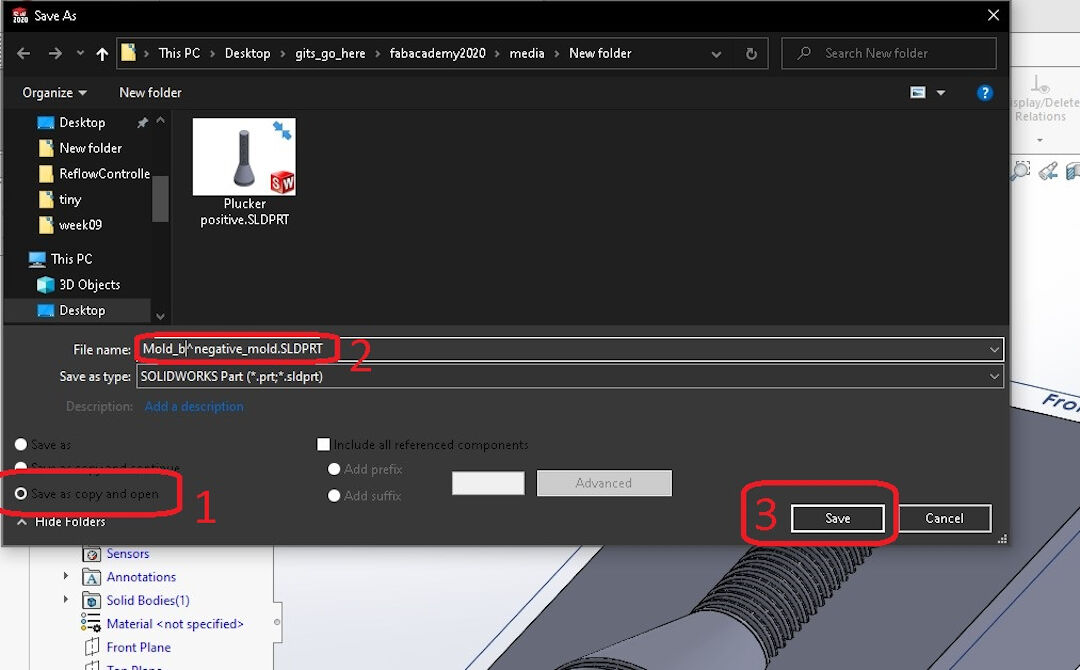
Agora vamos inserir a peça copiada. Como antes, clique em Insert Part de novo e de novo... e confirme.
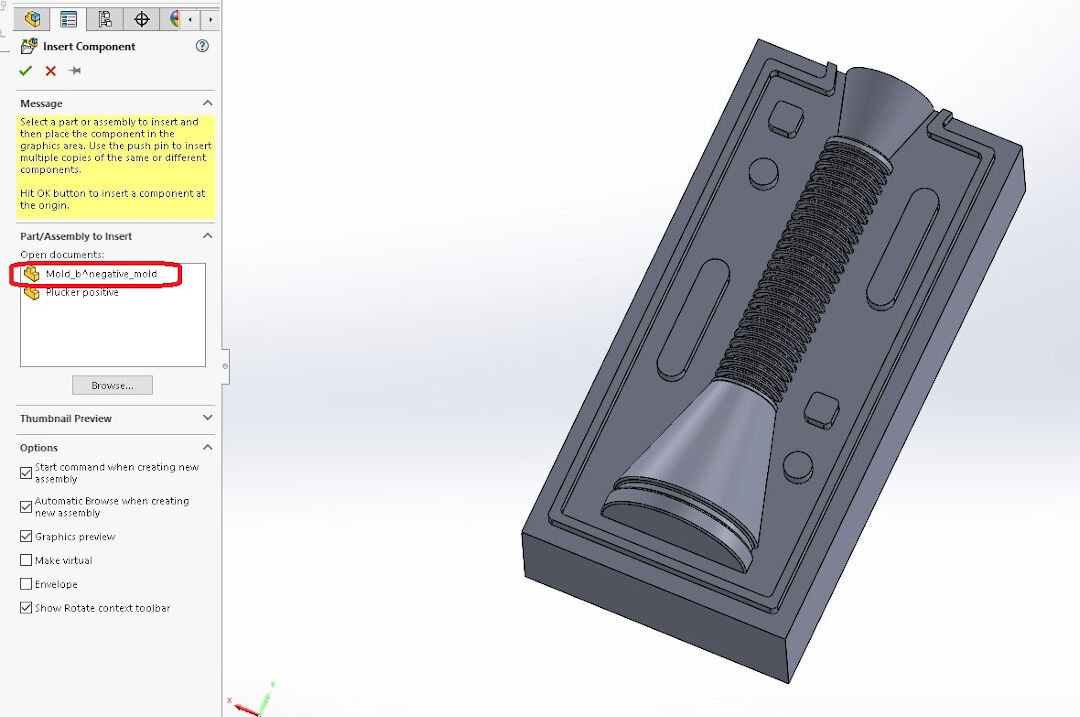
Agora a gente precisa fazer o mate das peças. Ah, esqueci de dizer que, depois de copiar a peça, se quiser, você deve criar algumas features para impedir que o molde se mexa e para minimizar a linha de partição.
- Faça isso clicando na face
- e depois clicando na segunda face do molde A, para que mais tarde elas se encaixem ali.
- Agora clique em Coincident e confirme.
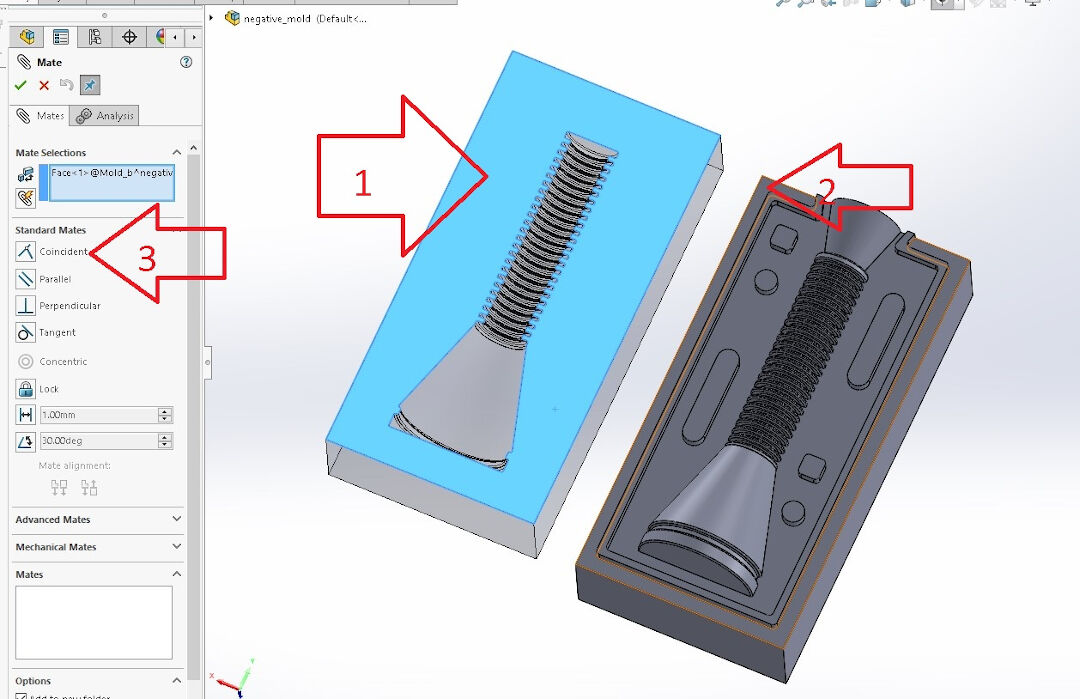
A peça ainda não está totalmente encaixada, mas está chegando lá.
Repita isso no canto oposto e o mate está pronto.
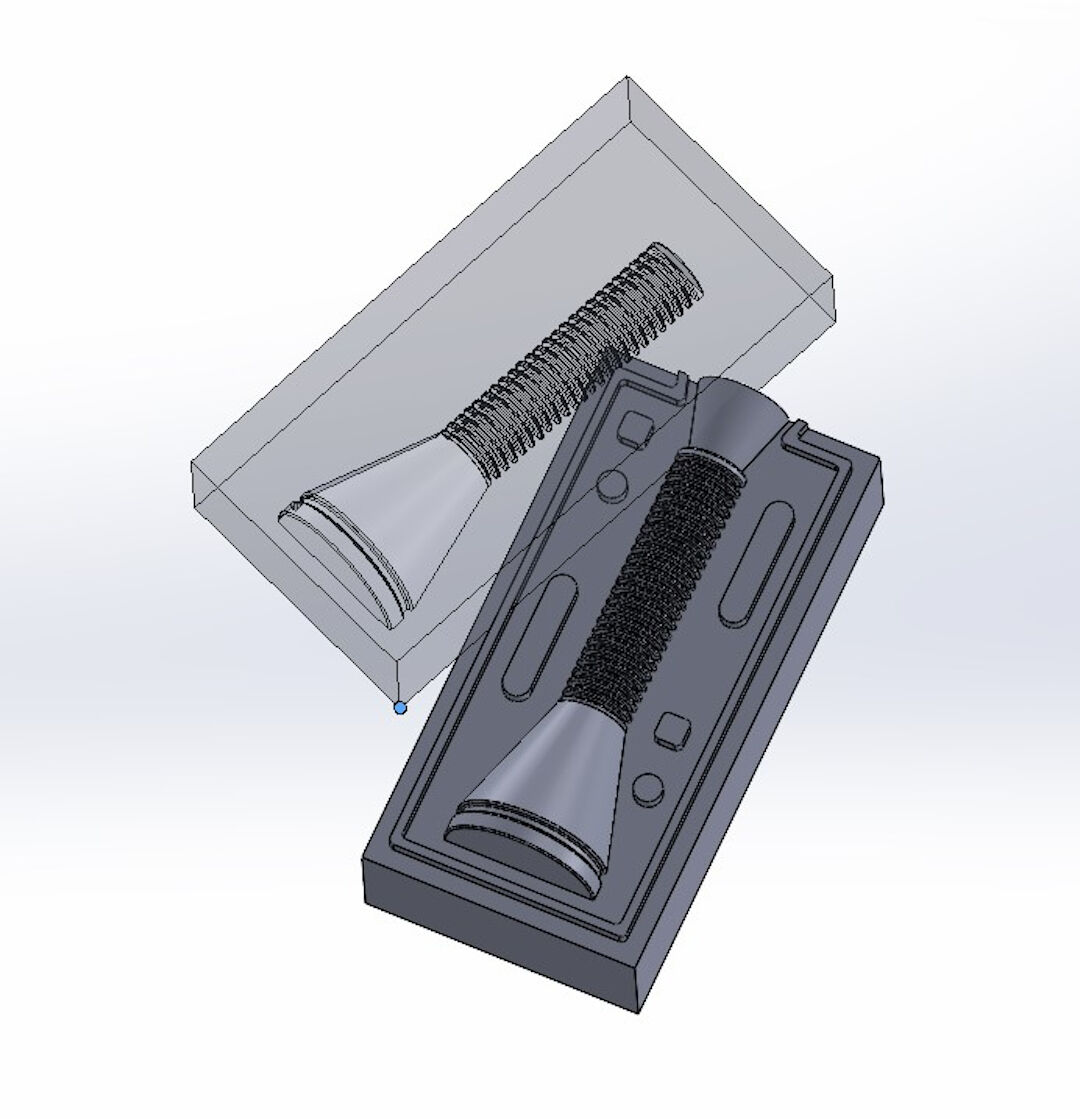
Agora, com o mesmo procedimento de antes, clique no canto da peça.
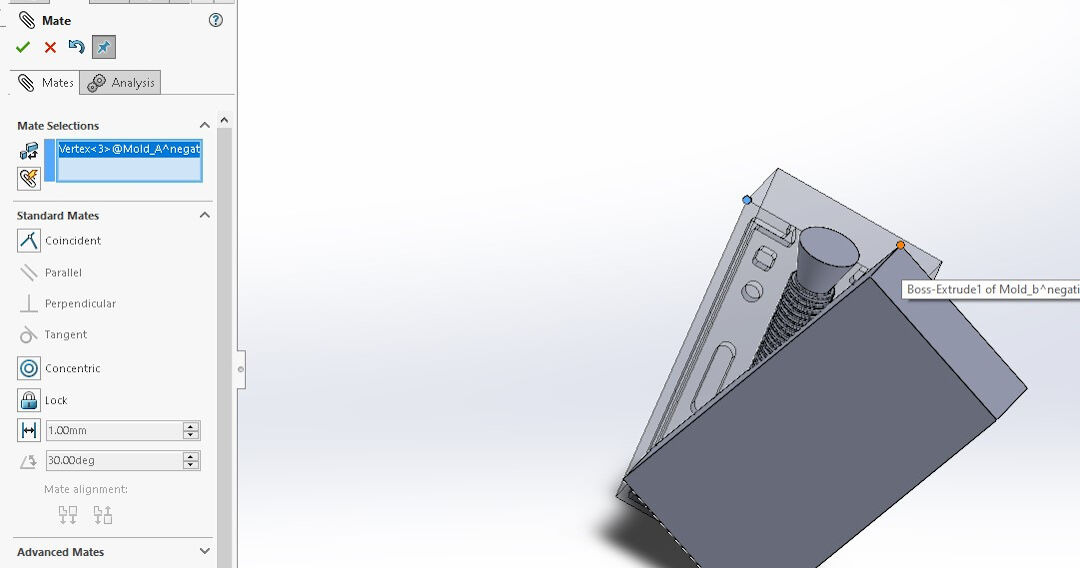
De novo, explodido para vocês! Caso você esteja se perguntando como consegui as features negativas no molde B, é só rever a primeira cavidade; é feito do mesmo jeito.
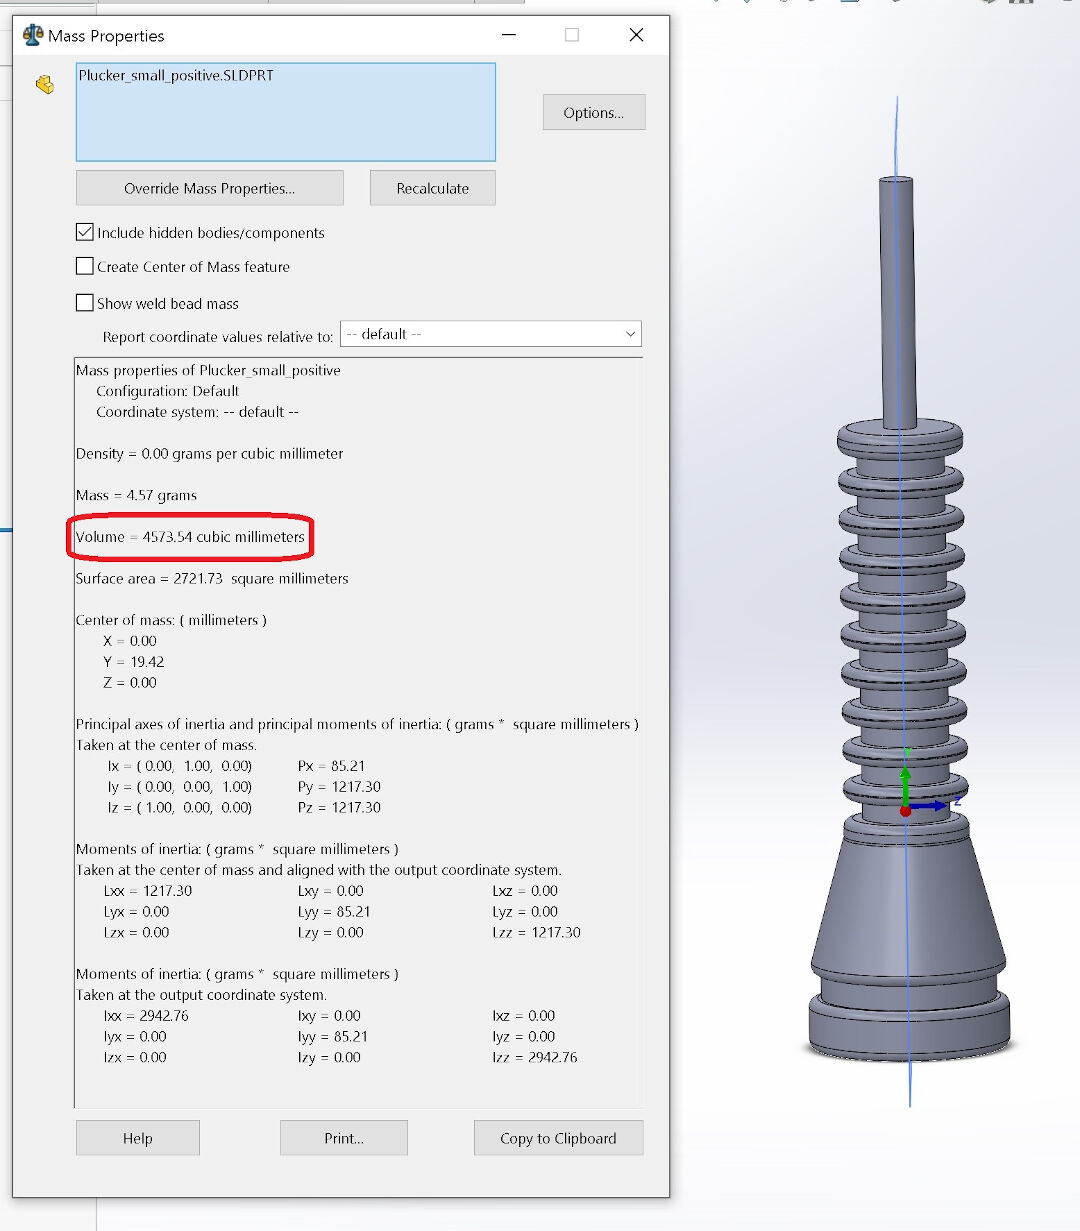
Por fim, calculo o volume da peça. Isso vai ser útil na hora de fundir, para eu desperdiçar o mínimo de silicone ao fundir a peça. Uns 5ml de silicone, acho. Mas vou preparar o dobro, porque tenho uns planos para a sobra. Ah, caso você tenha reparado que a peça positiva é diferente da que usei no começo, é porque decidi reduzir o tamanho dela, já que estava grande demais para a cera usinável que criei na Wildcard Week.
Fresagem
Comecei a fresagem encaixando o bloco sobre uma caixa de papelão, para desperdiçar o mínimo de cera possível. Reciclar está sempre na minha cabeça! Fiz furos de passagem e prendi tudo na mesa de sacrifício da minha CNC grande.
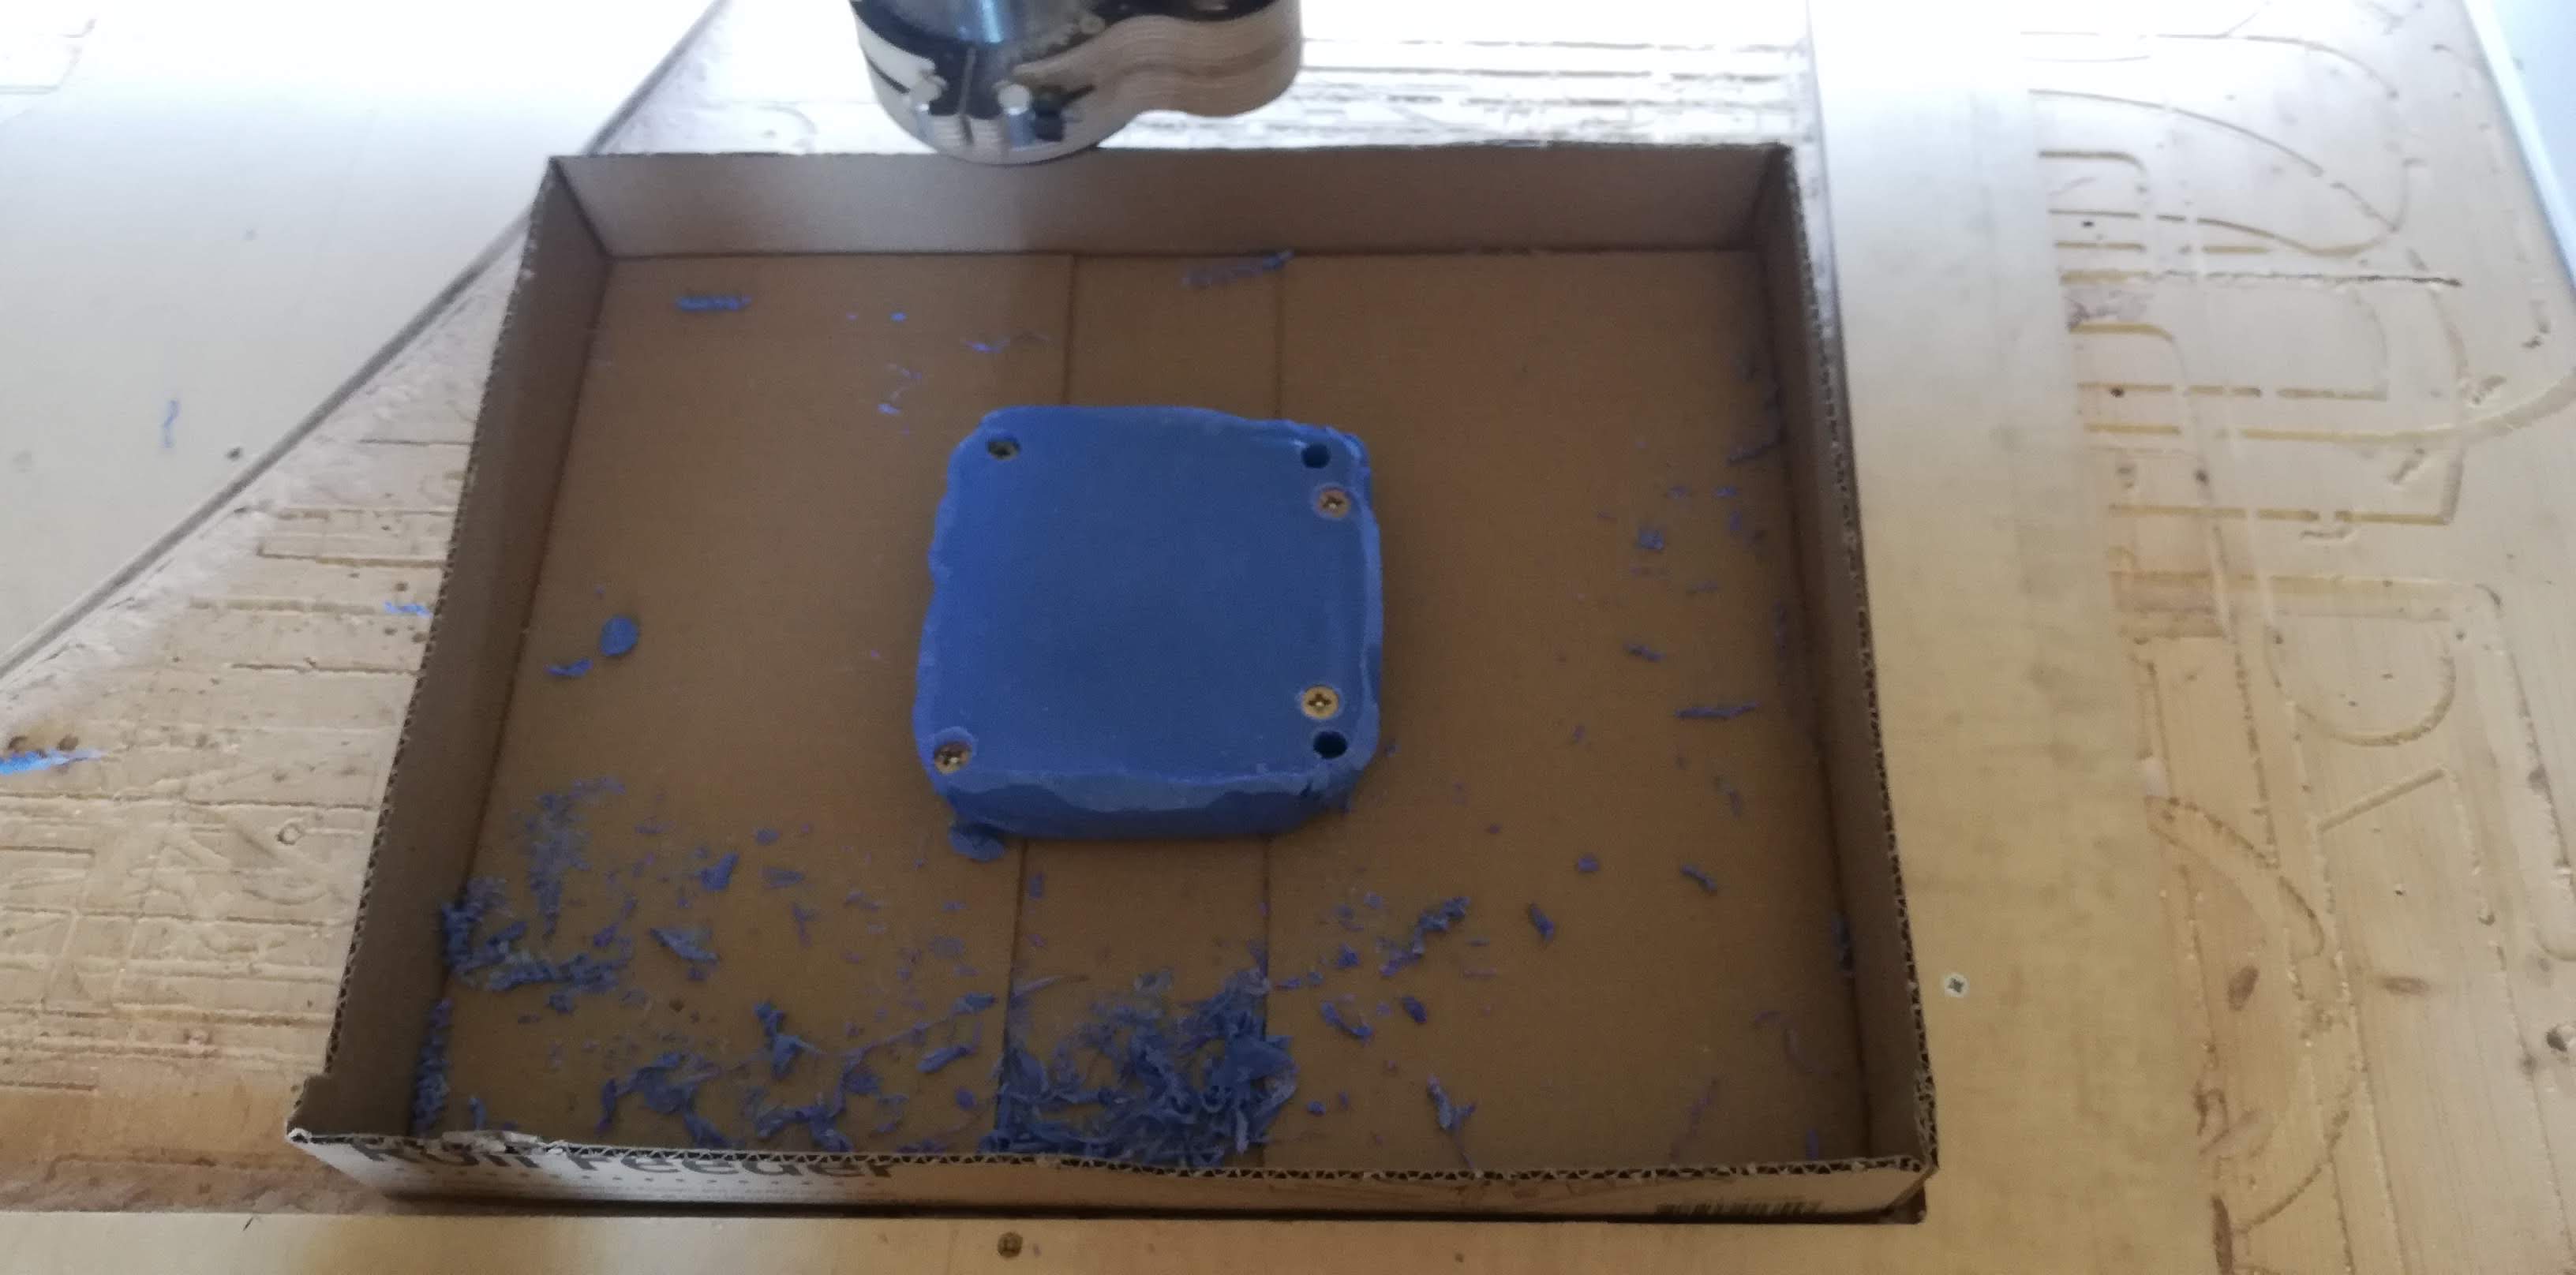
O processo para iniciar a CNC é o mesmo apresentado na semana de Input Devices, só que aqui não tem calibração automática nem busca automática do zero, então, caso você tenha esquecido: abra o Mach3, use as setas para levar a CNC até o lugar onde você quer que fique a origem e depois clique em cada eixo: X, Y e Z.
O vídeo mostra a CNC fazendo os primeiros movimentos, limpando os primeiros degraus com uma fresa de 1/4".
Aqui dá para ver mais do processo com a fresa menor, de 1,5mm, que foi a última que usei.
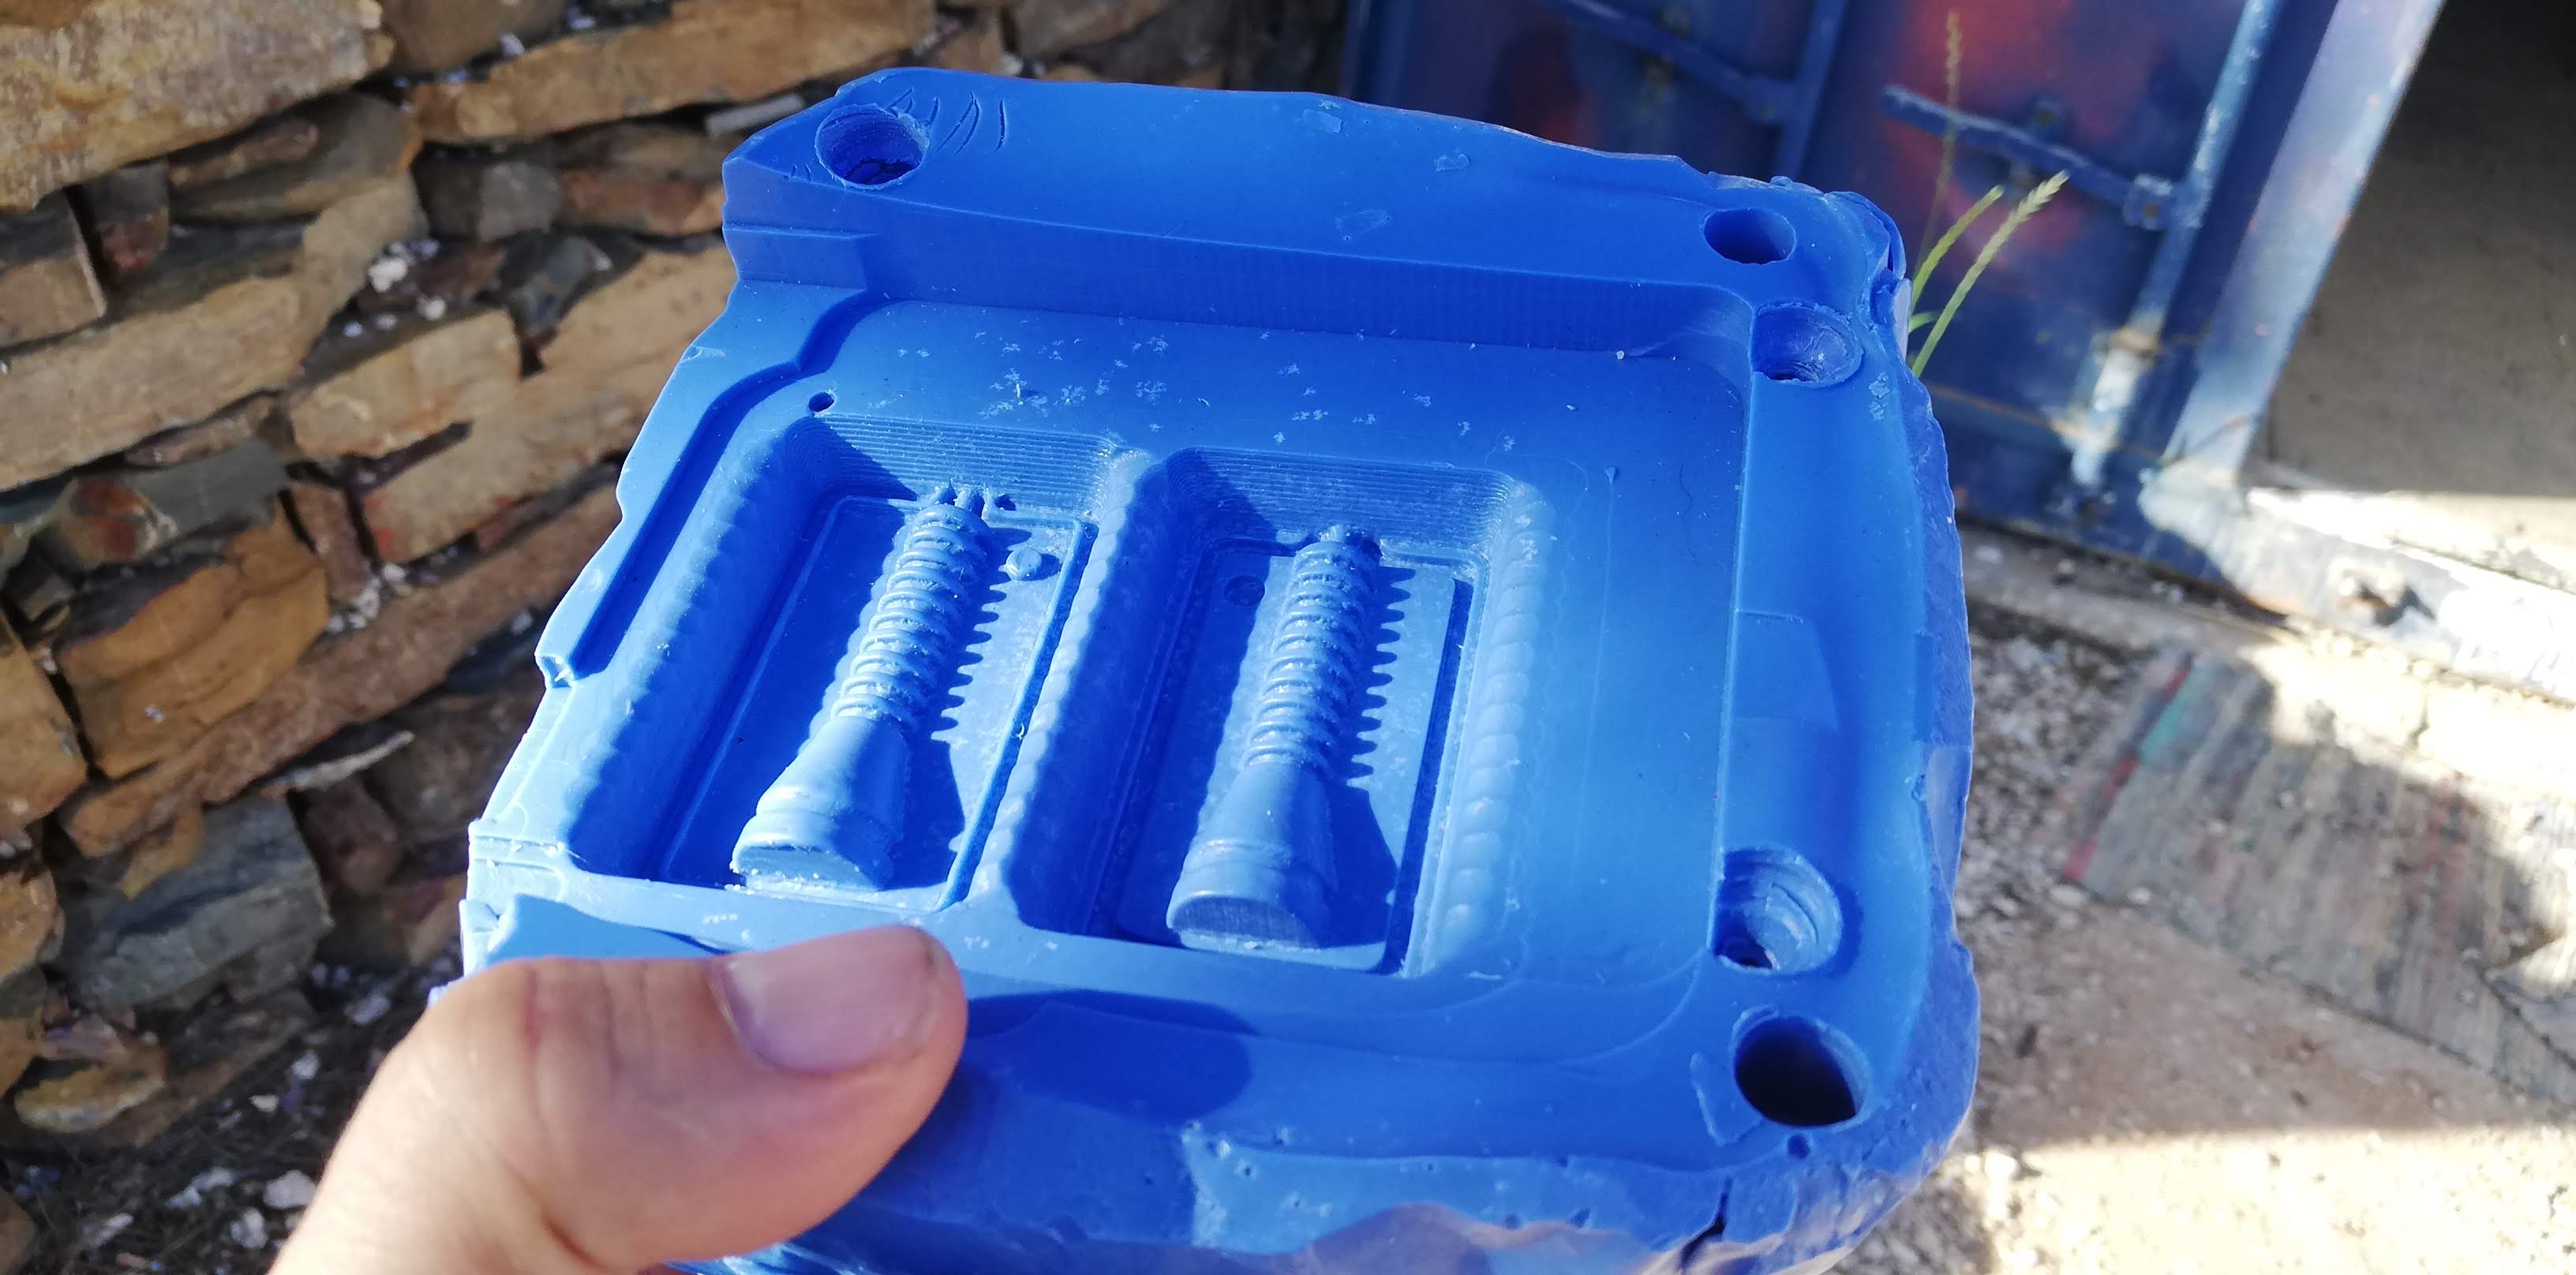
O resultado final do molde positivo ficou muito bom; está liso e os detalhes estão caprichados.
Fundindo o molde negativo
Começamos lendo a ficha técnica em voz alta! Minha querida colega e filha Bianca fez as honras. :-)
Aqui você pode ver o 3030 Slide que usei no começo.
Marcamos cada palito de bambu com uma fita de cor diferente e, de óculos e luvas, começamos o processo.
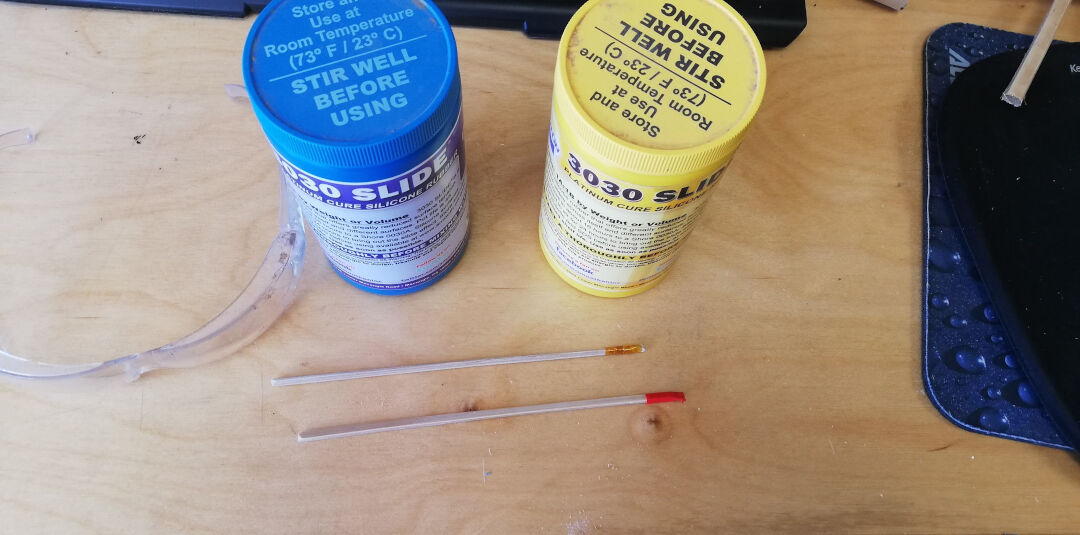
É preciso mexer bastante, mas este produto tem um pot life longo, 45 minutos antes de começar a curar, então não tem pressa. É importante misturar bem cada componente e depois a mistura.
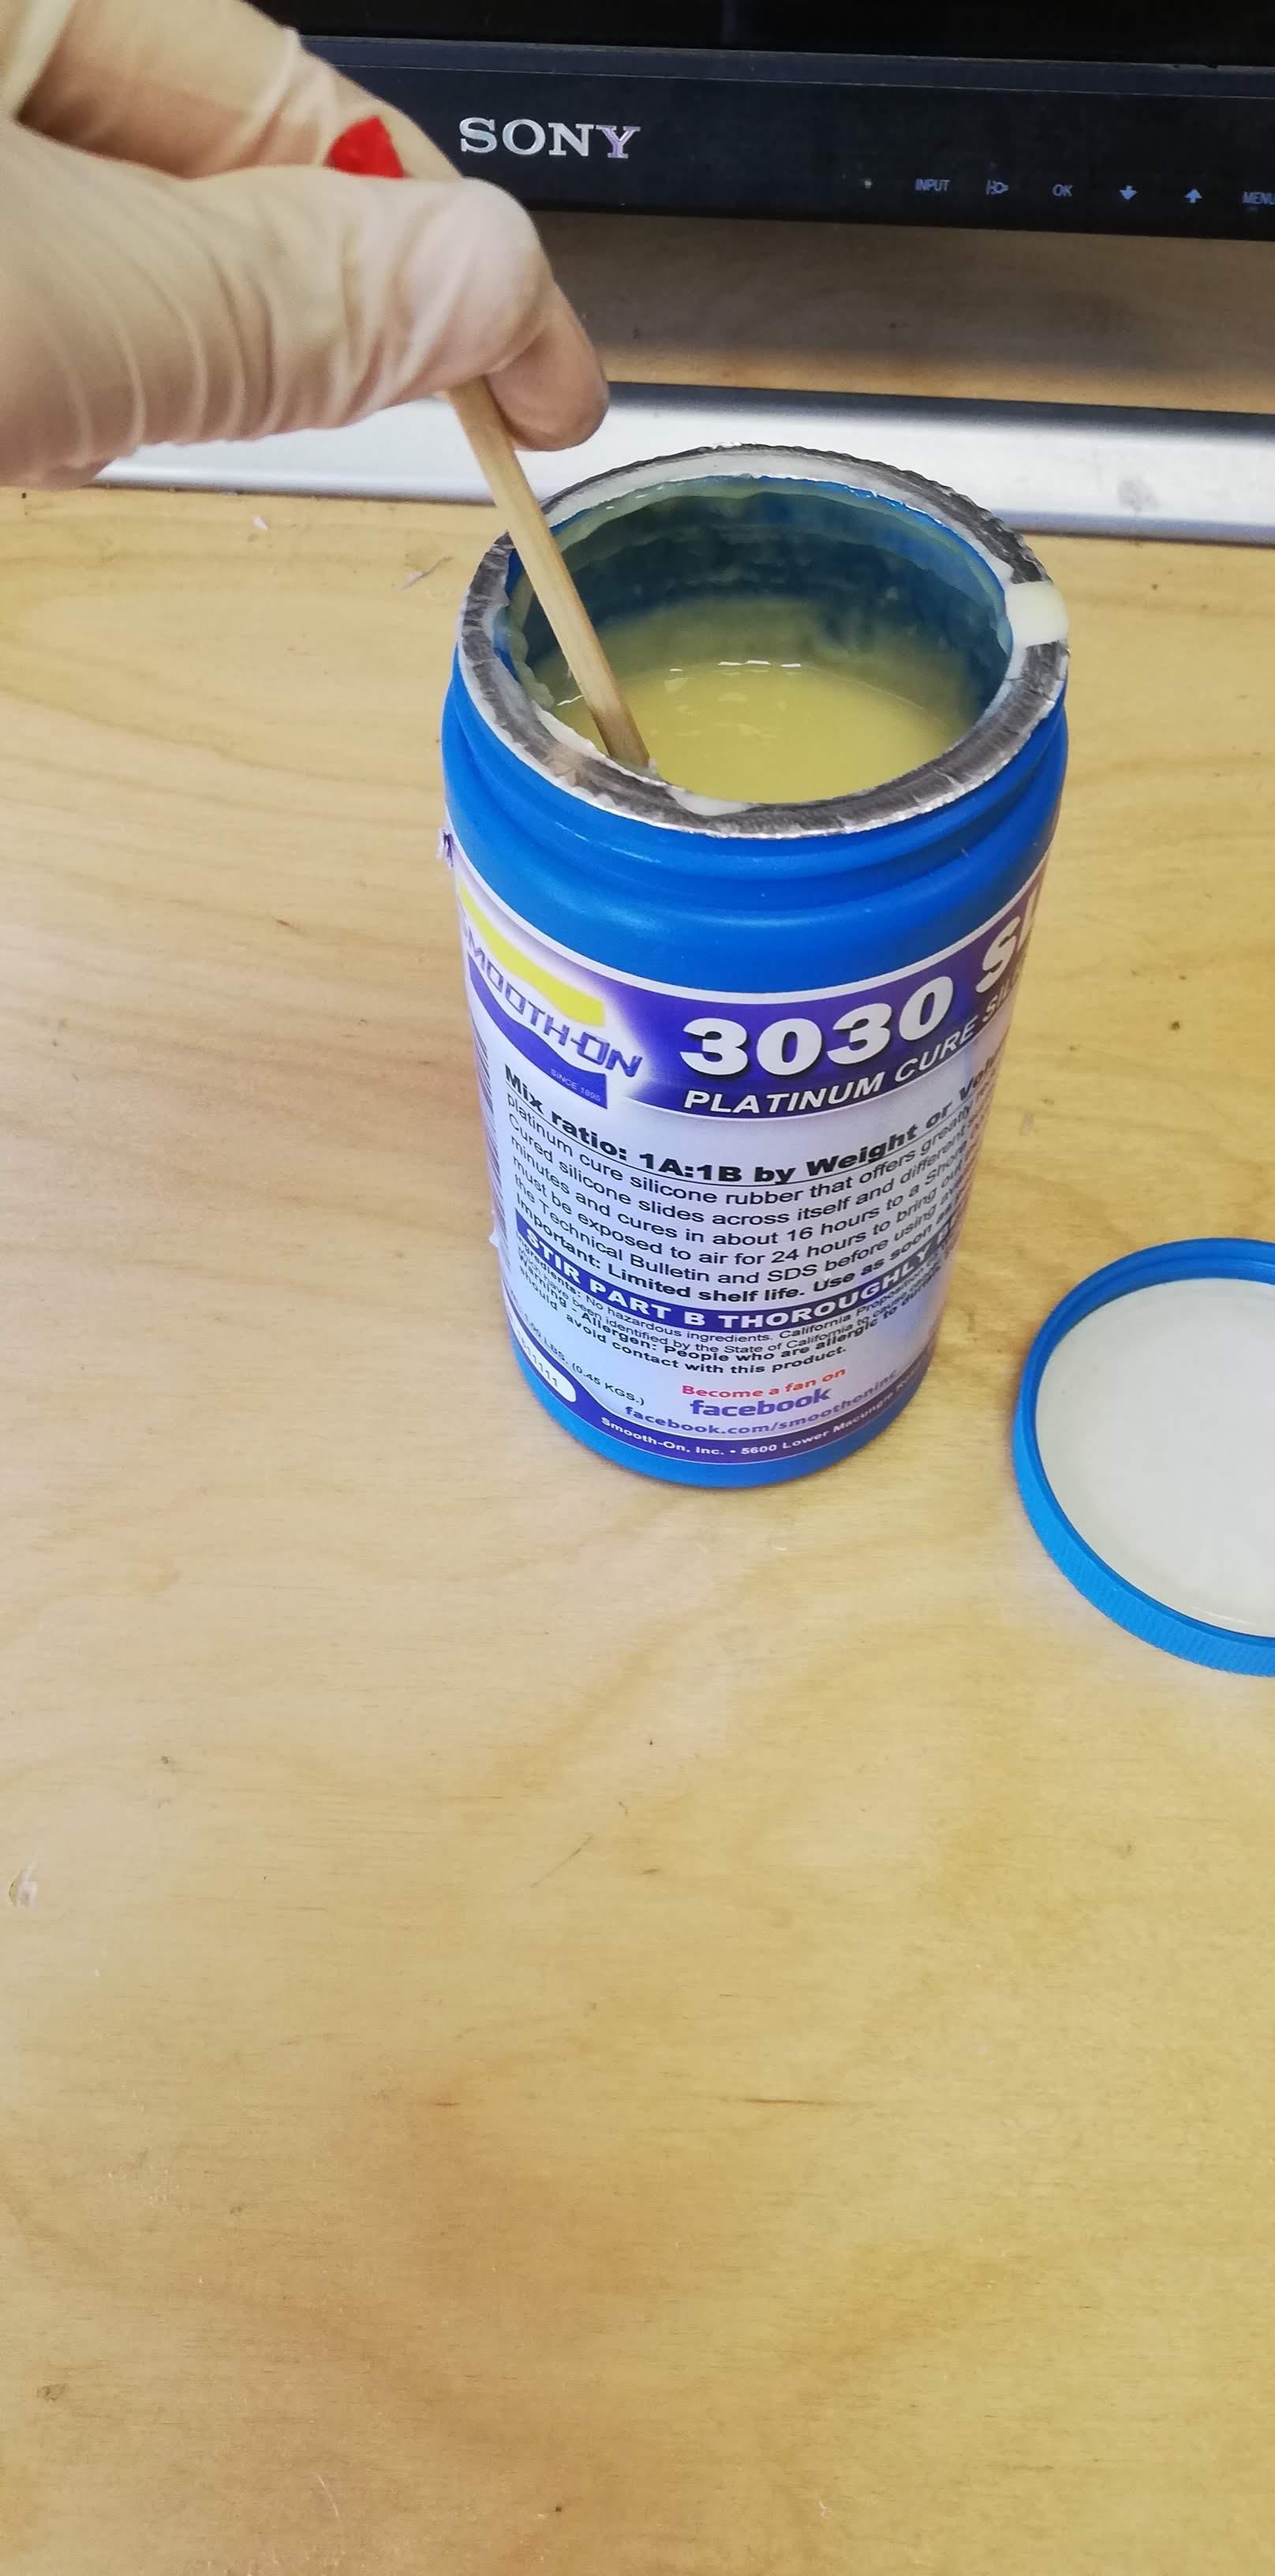
Com uma proporção de um para um, ficamos com 43 gramas de silicone para fazer nosso molde negativo.
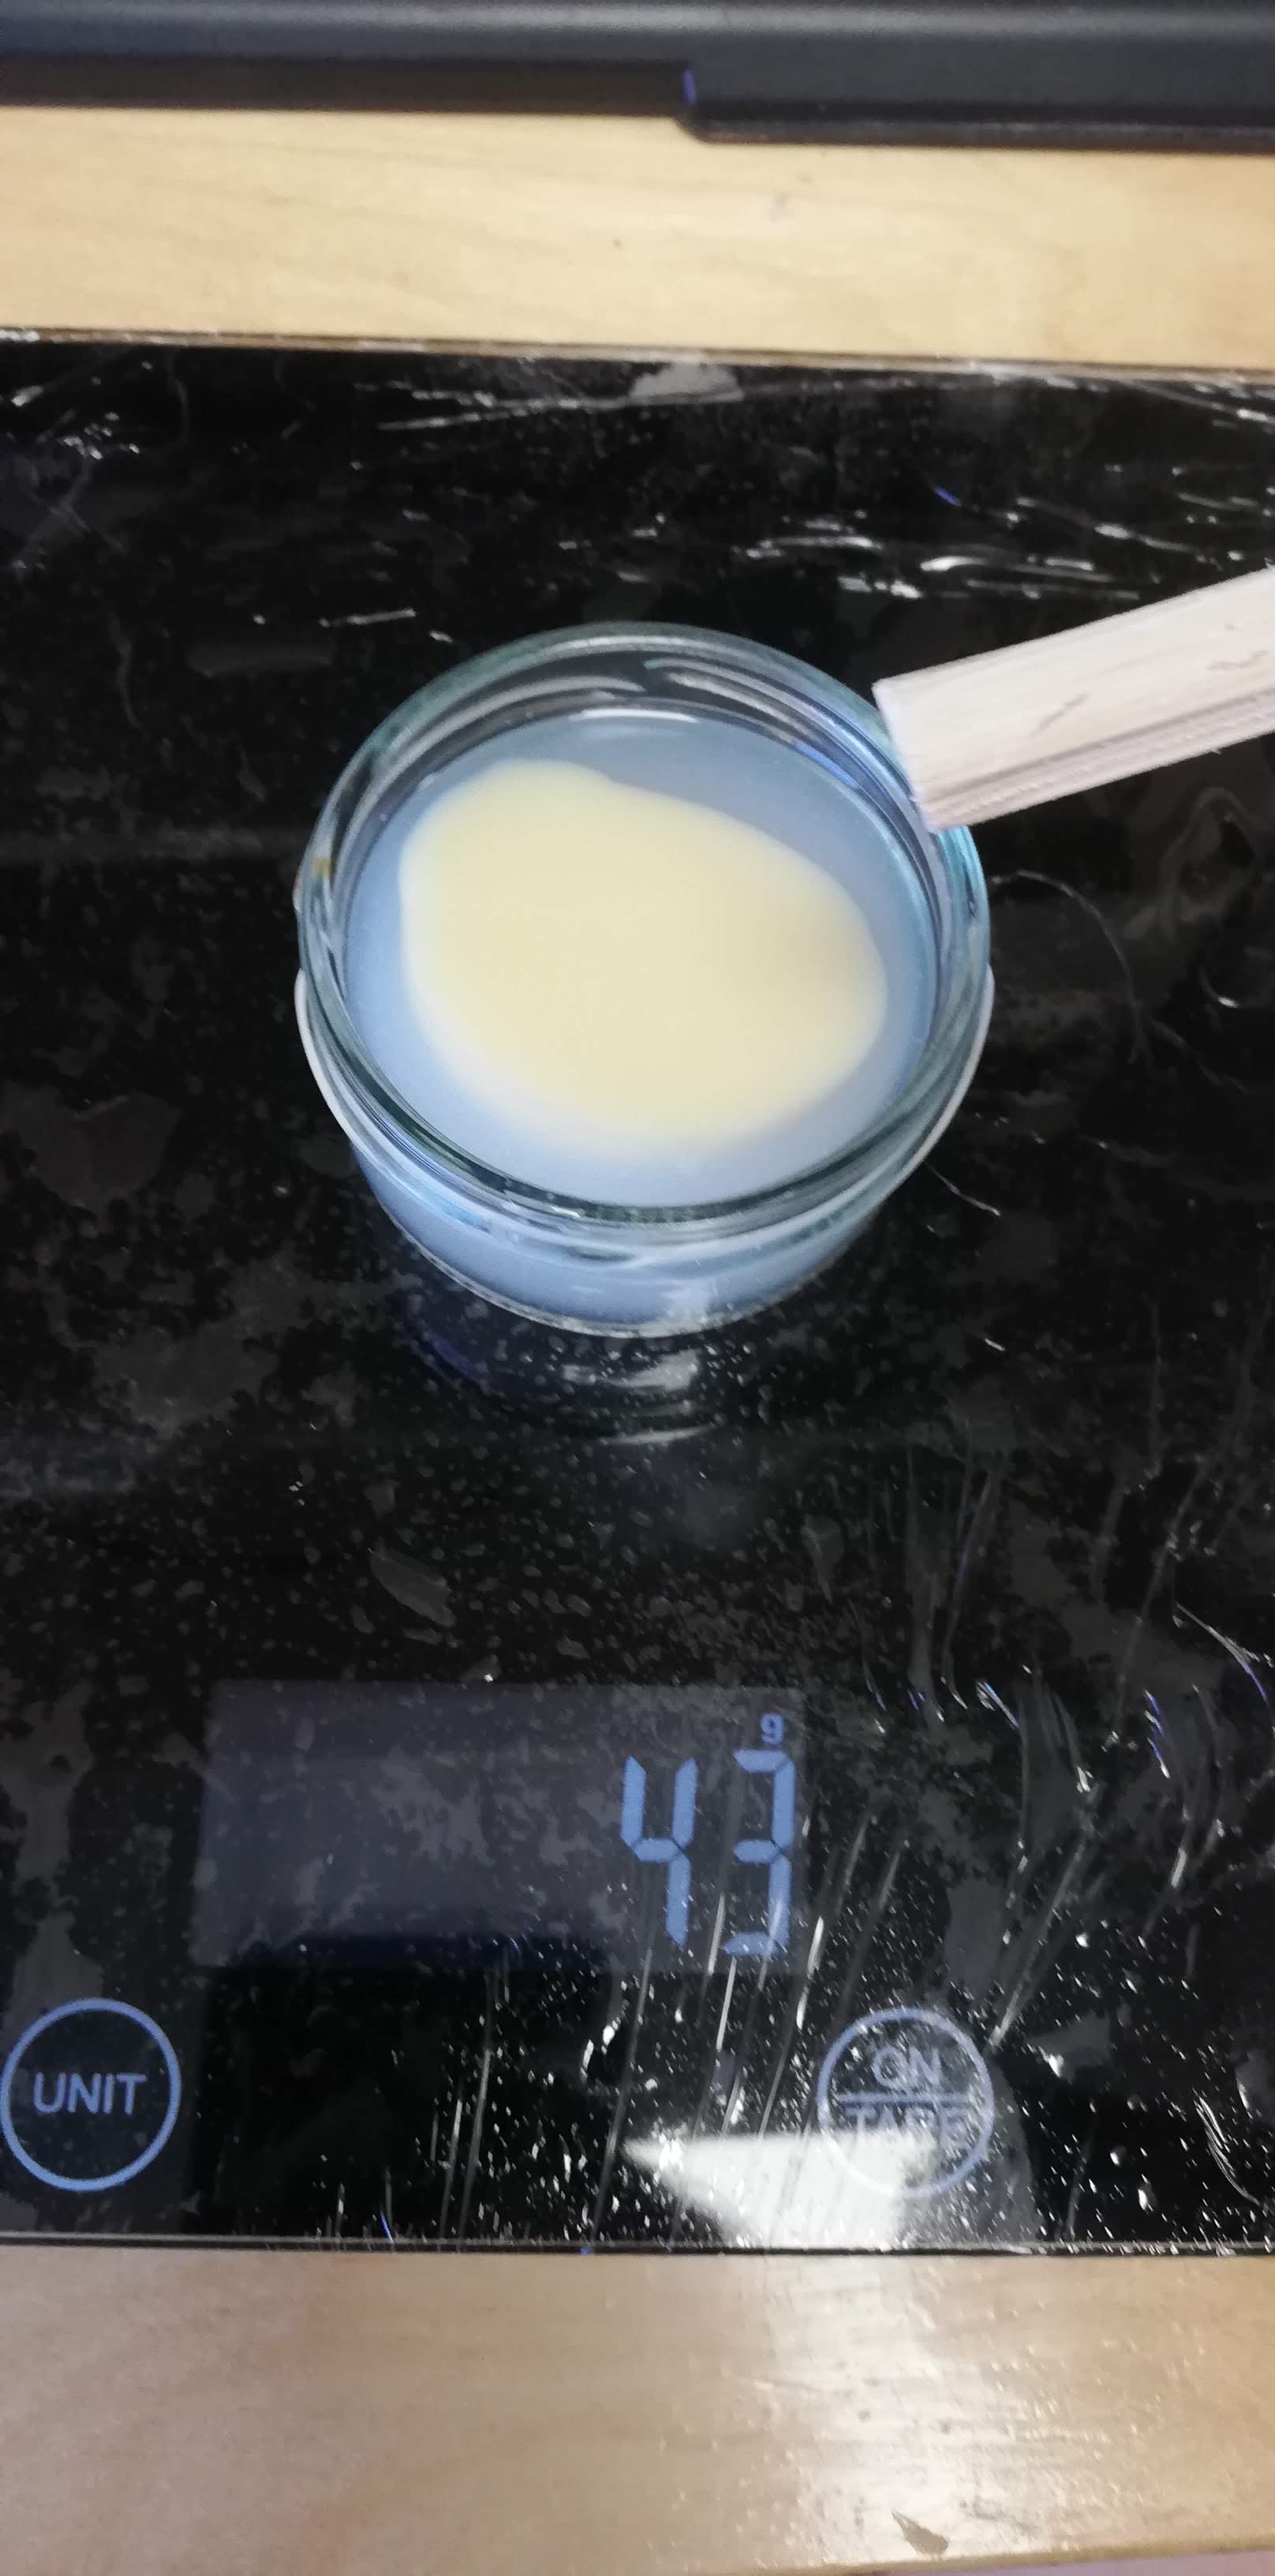
Aqui você pode ver o despejo, que satisfação!
O resultado não foi bom! Depois de esperar mais de 48 horas, o molde ainda estava grudento. Acho que tem alguma coisa errada com meu silicone; já faz 2 anos que comprei, então pode ser isso.
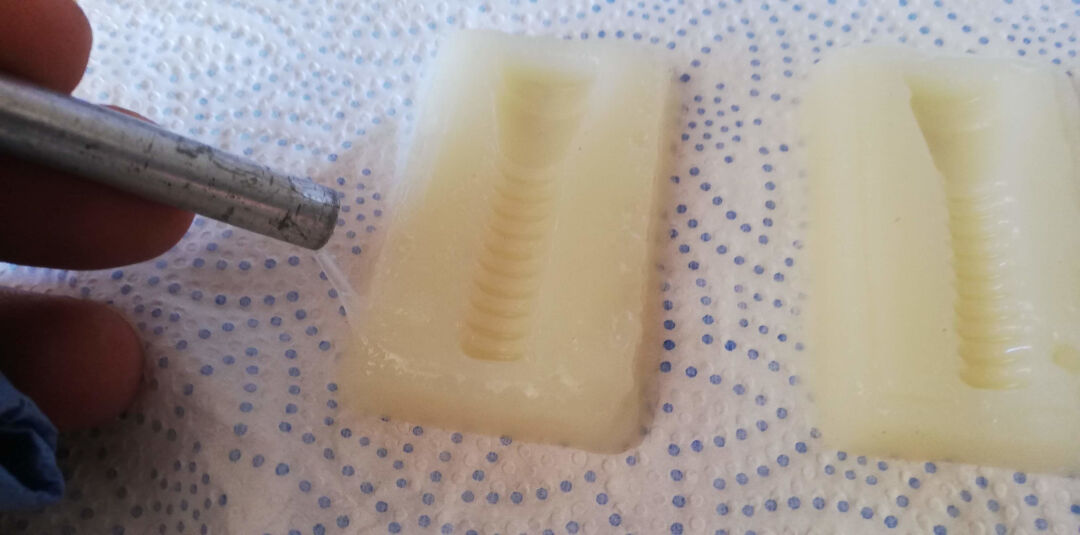
O segundo problema foram as features que criei para impedir que o molde se mexesse: elas não encaixavam bem uma na outra, então decidi preencher com parafina comum e alisar com uma lâmina. O resultado ficou razoável.
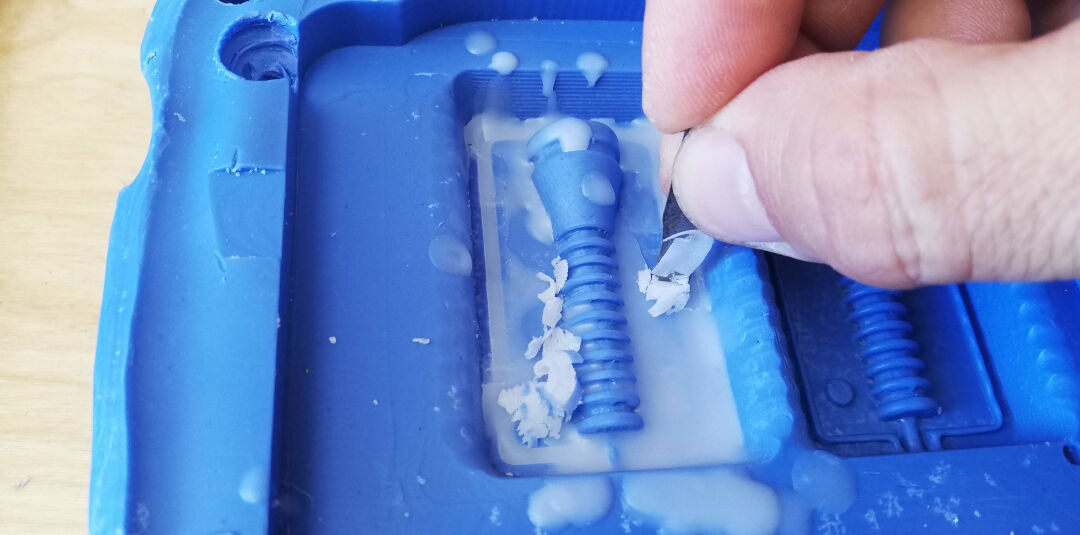
Aqui está o molde positivo com as features preenchidas à mão com parafina, pronto para fundir de novo.
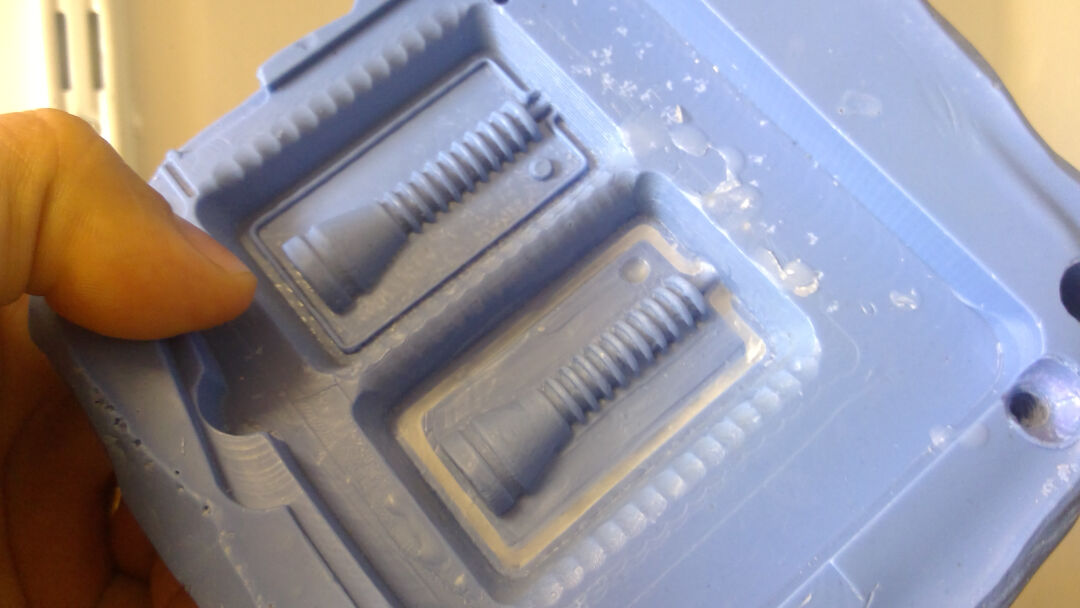
Aqui você pode ver a nova fundição com este silicone que eu tinha no lab. Ele é de uma empresa chinesa chamada OTT; o modelo do silicone é OTT-1817. Não consegui achar a ficha técnica, porque acho que é um produto que não é mais fabricado. Até tentei mandar e-mail para a empresa, mas não tive resposta.
O processo foi o mesmo, da proporção ao jeito de mexer; a diferença é que este produto cura em 30-40 minutos, então tem que ser rápido. :-)
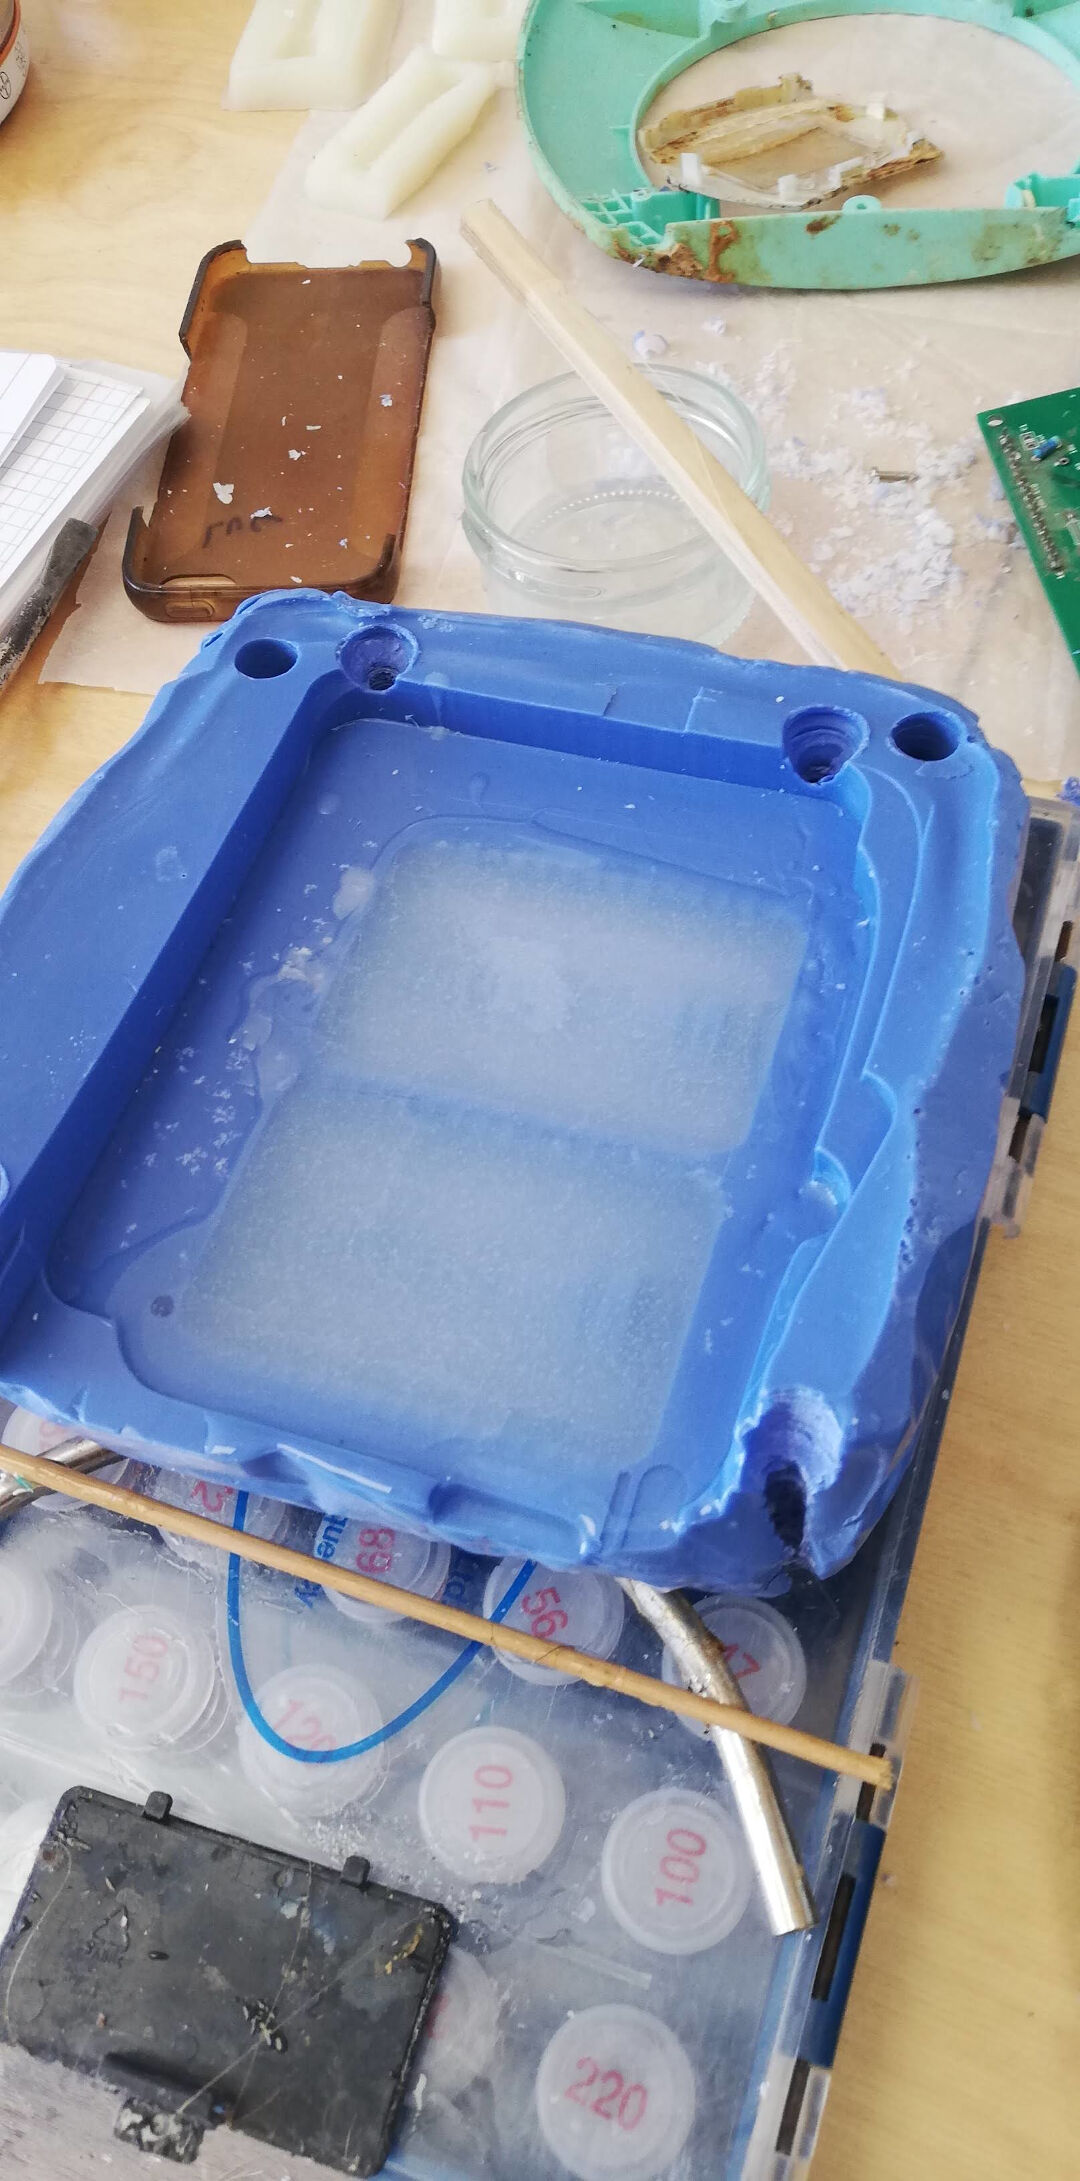
O resultado ficou muito bom!
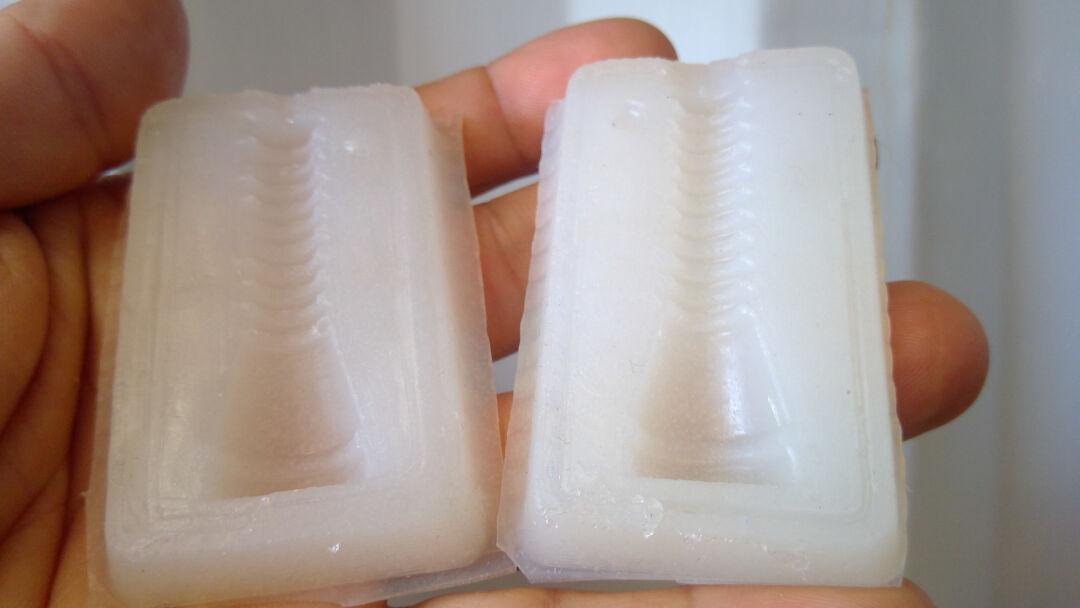
Fundindo a peça
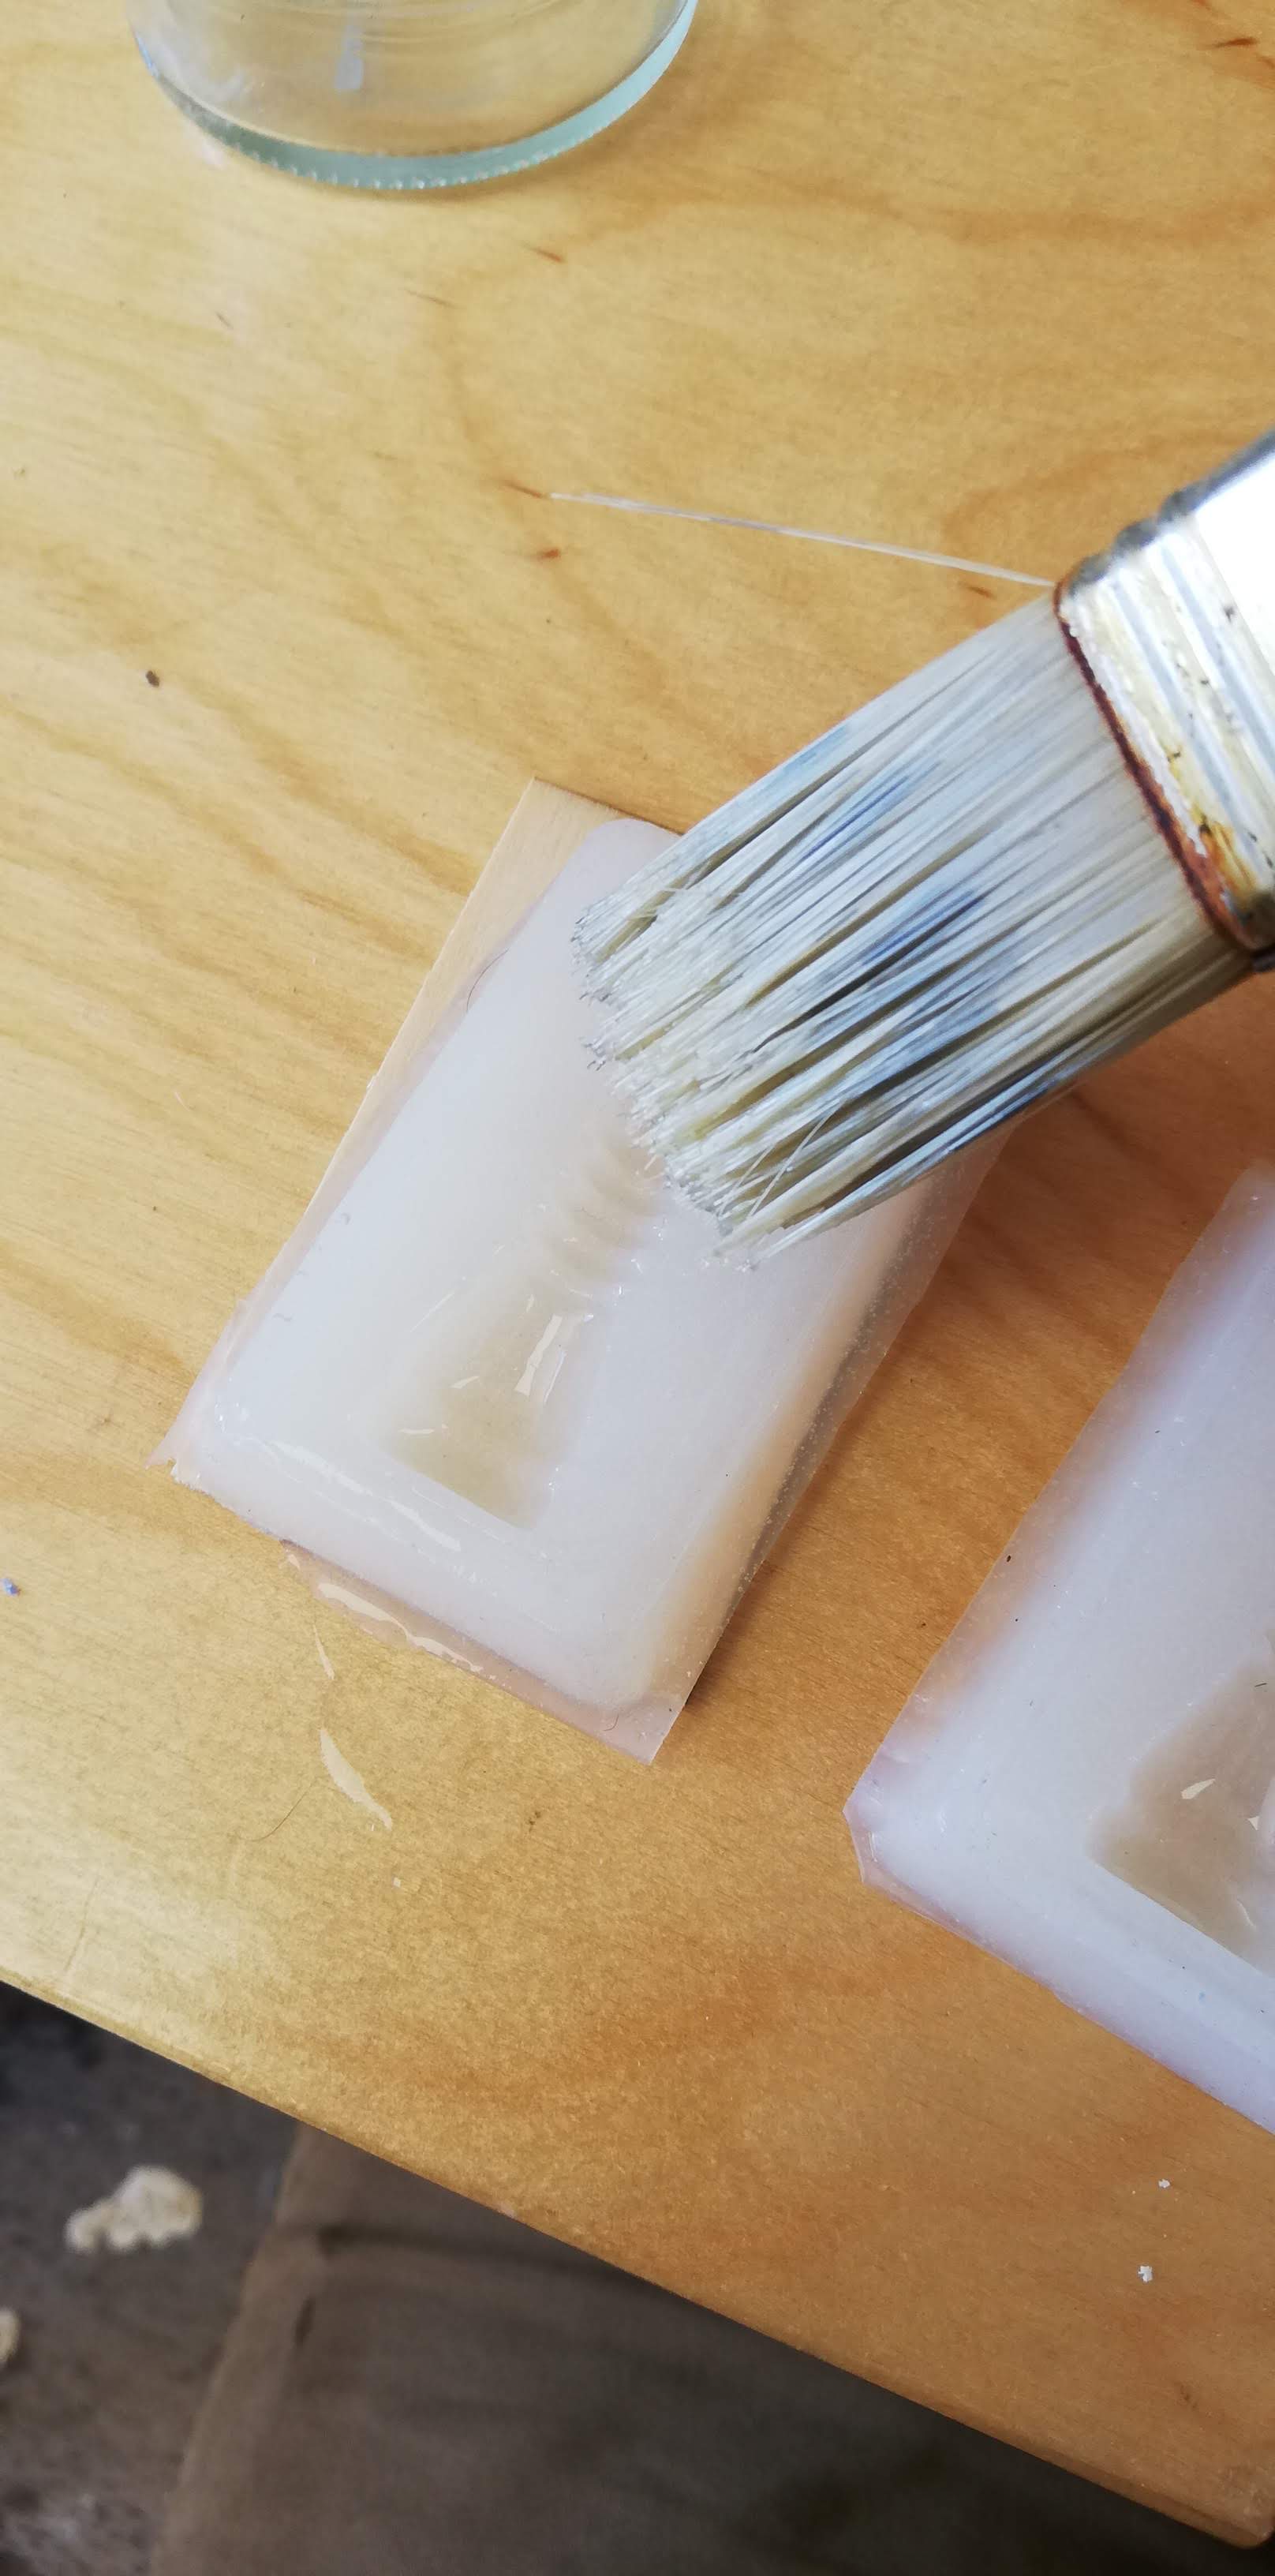
Como estou fazendo fundição de silicone sobre silicone, preciso preparar um desmoldante.
No site da Smooth-On são apresentadas 3 opções. Uma é um produto proprietário; as outras são fáceis de fazer em casa (DIY).
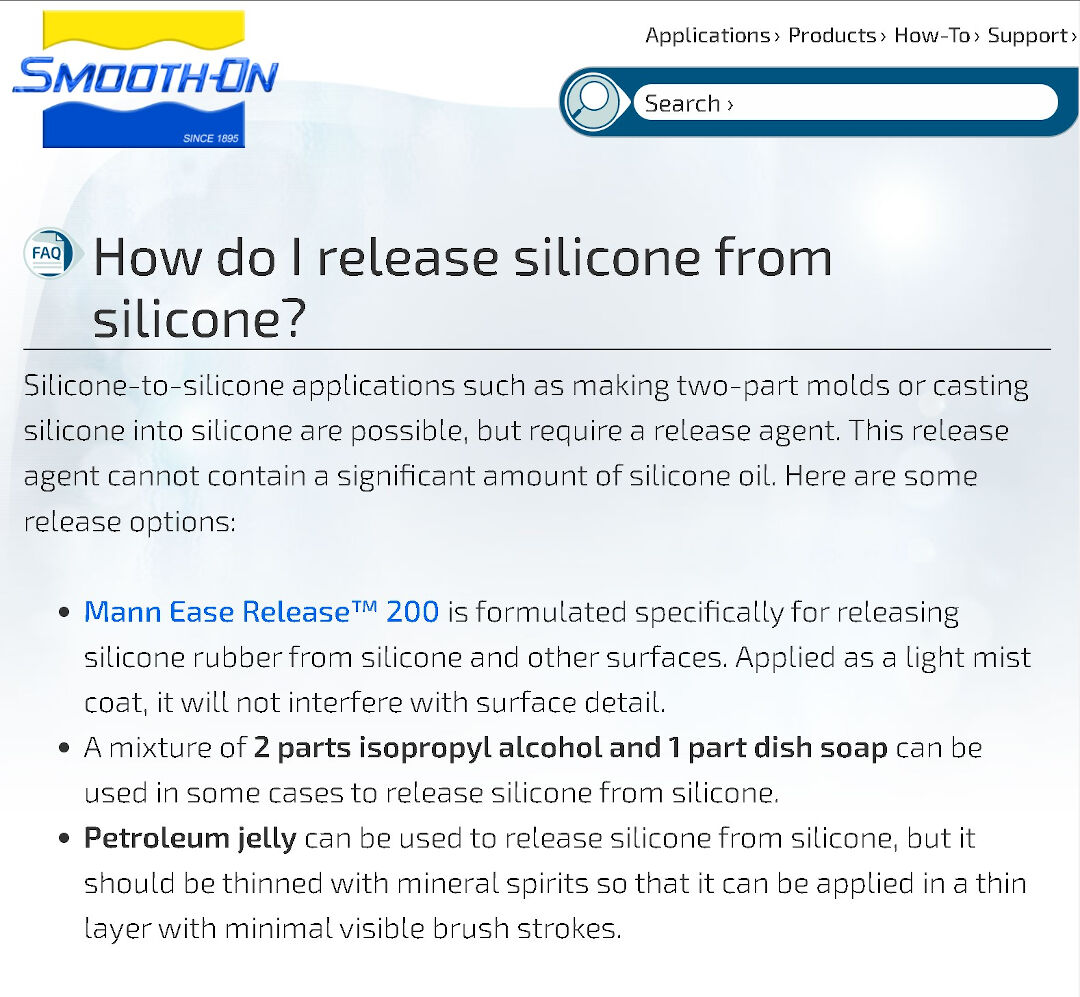
Como sempre, vou no DIY e faço uma mistura de 2 partes de álcool isopropílico e 1 parte de detergente. Não faço ideia se vai funcionar ou se vai estragar o molde.
Como não há instruções para a solução DIY, presumo que sejam as mesmas da opção proprietária.
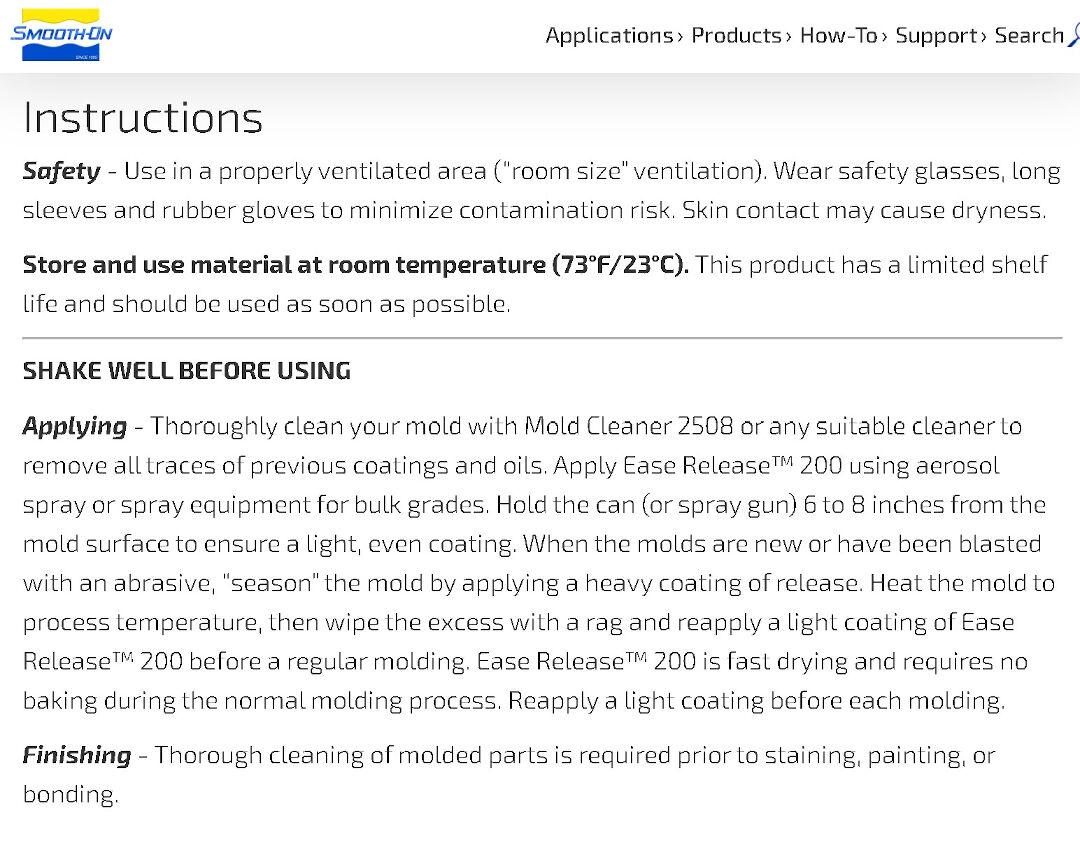
Então, com a solução em mãos, aplico no molde e deixo secar no sol.
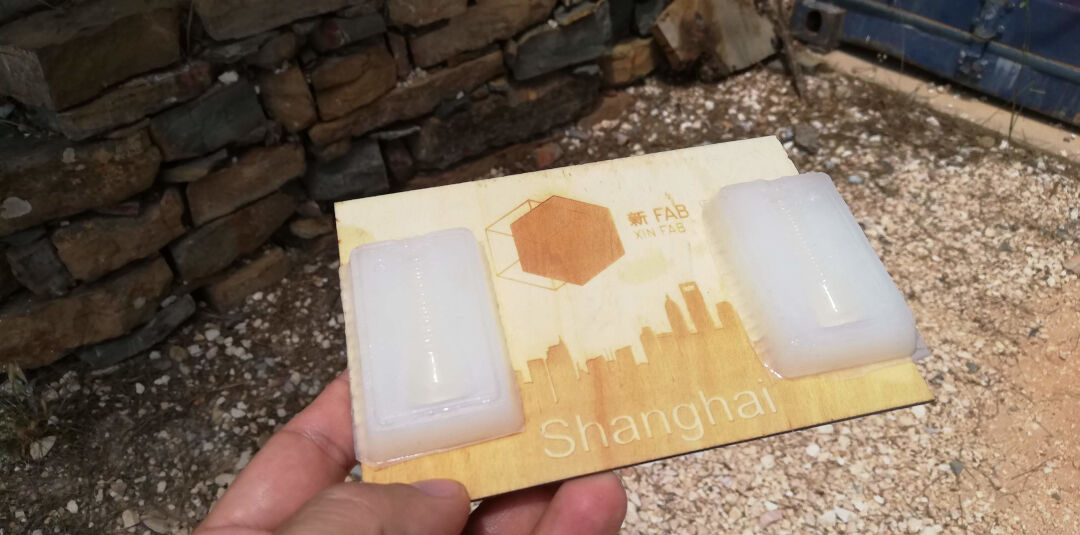
Com o molde pronto, cortei 2 pedaços de compensado fino. Isso vai ajudar a estruturar o molde, para ter uma pressão uniforme e evitar que o molde vaze.
Depois prendo com grampos, com o furo para cima.
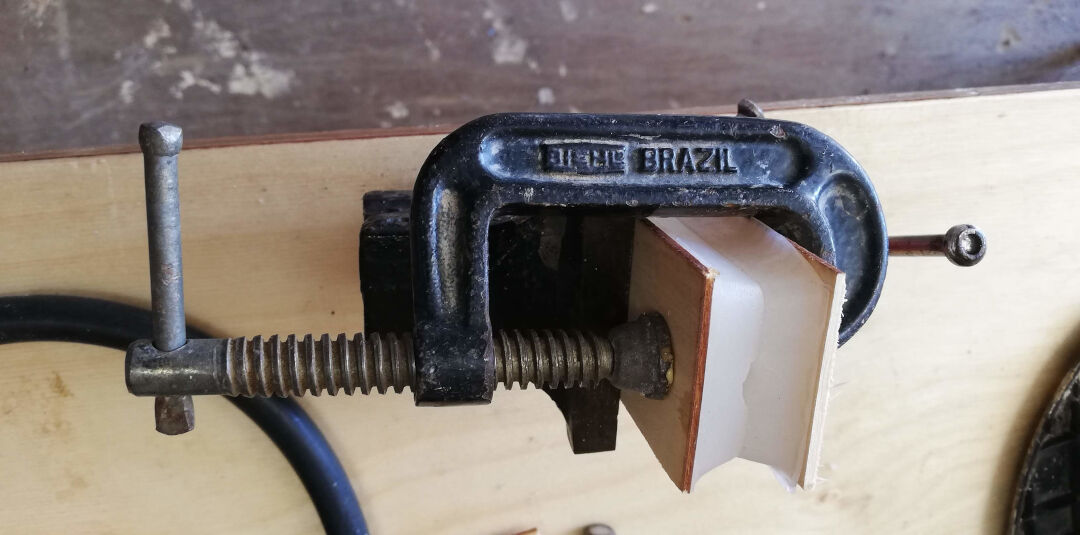
Vou precisar de um furo para deixar o ar sair enquanto o silicone entra. Como não pensei nisso na fase de design, cortei um pouco do silicone para aumentar o furo.
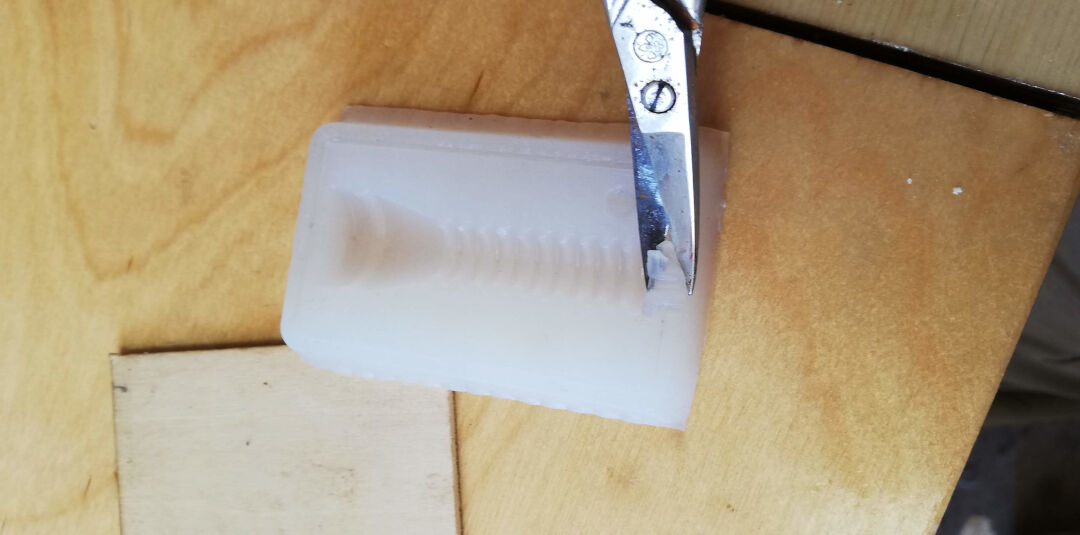
Com o silicone já preparado como antes, uso a seringa para colocar o silicone dentro do molde.
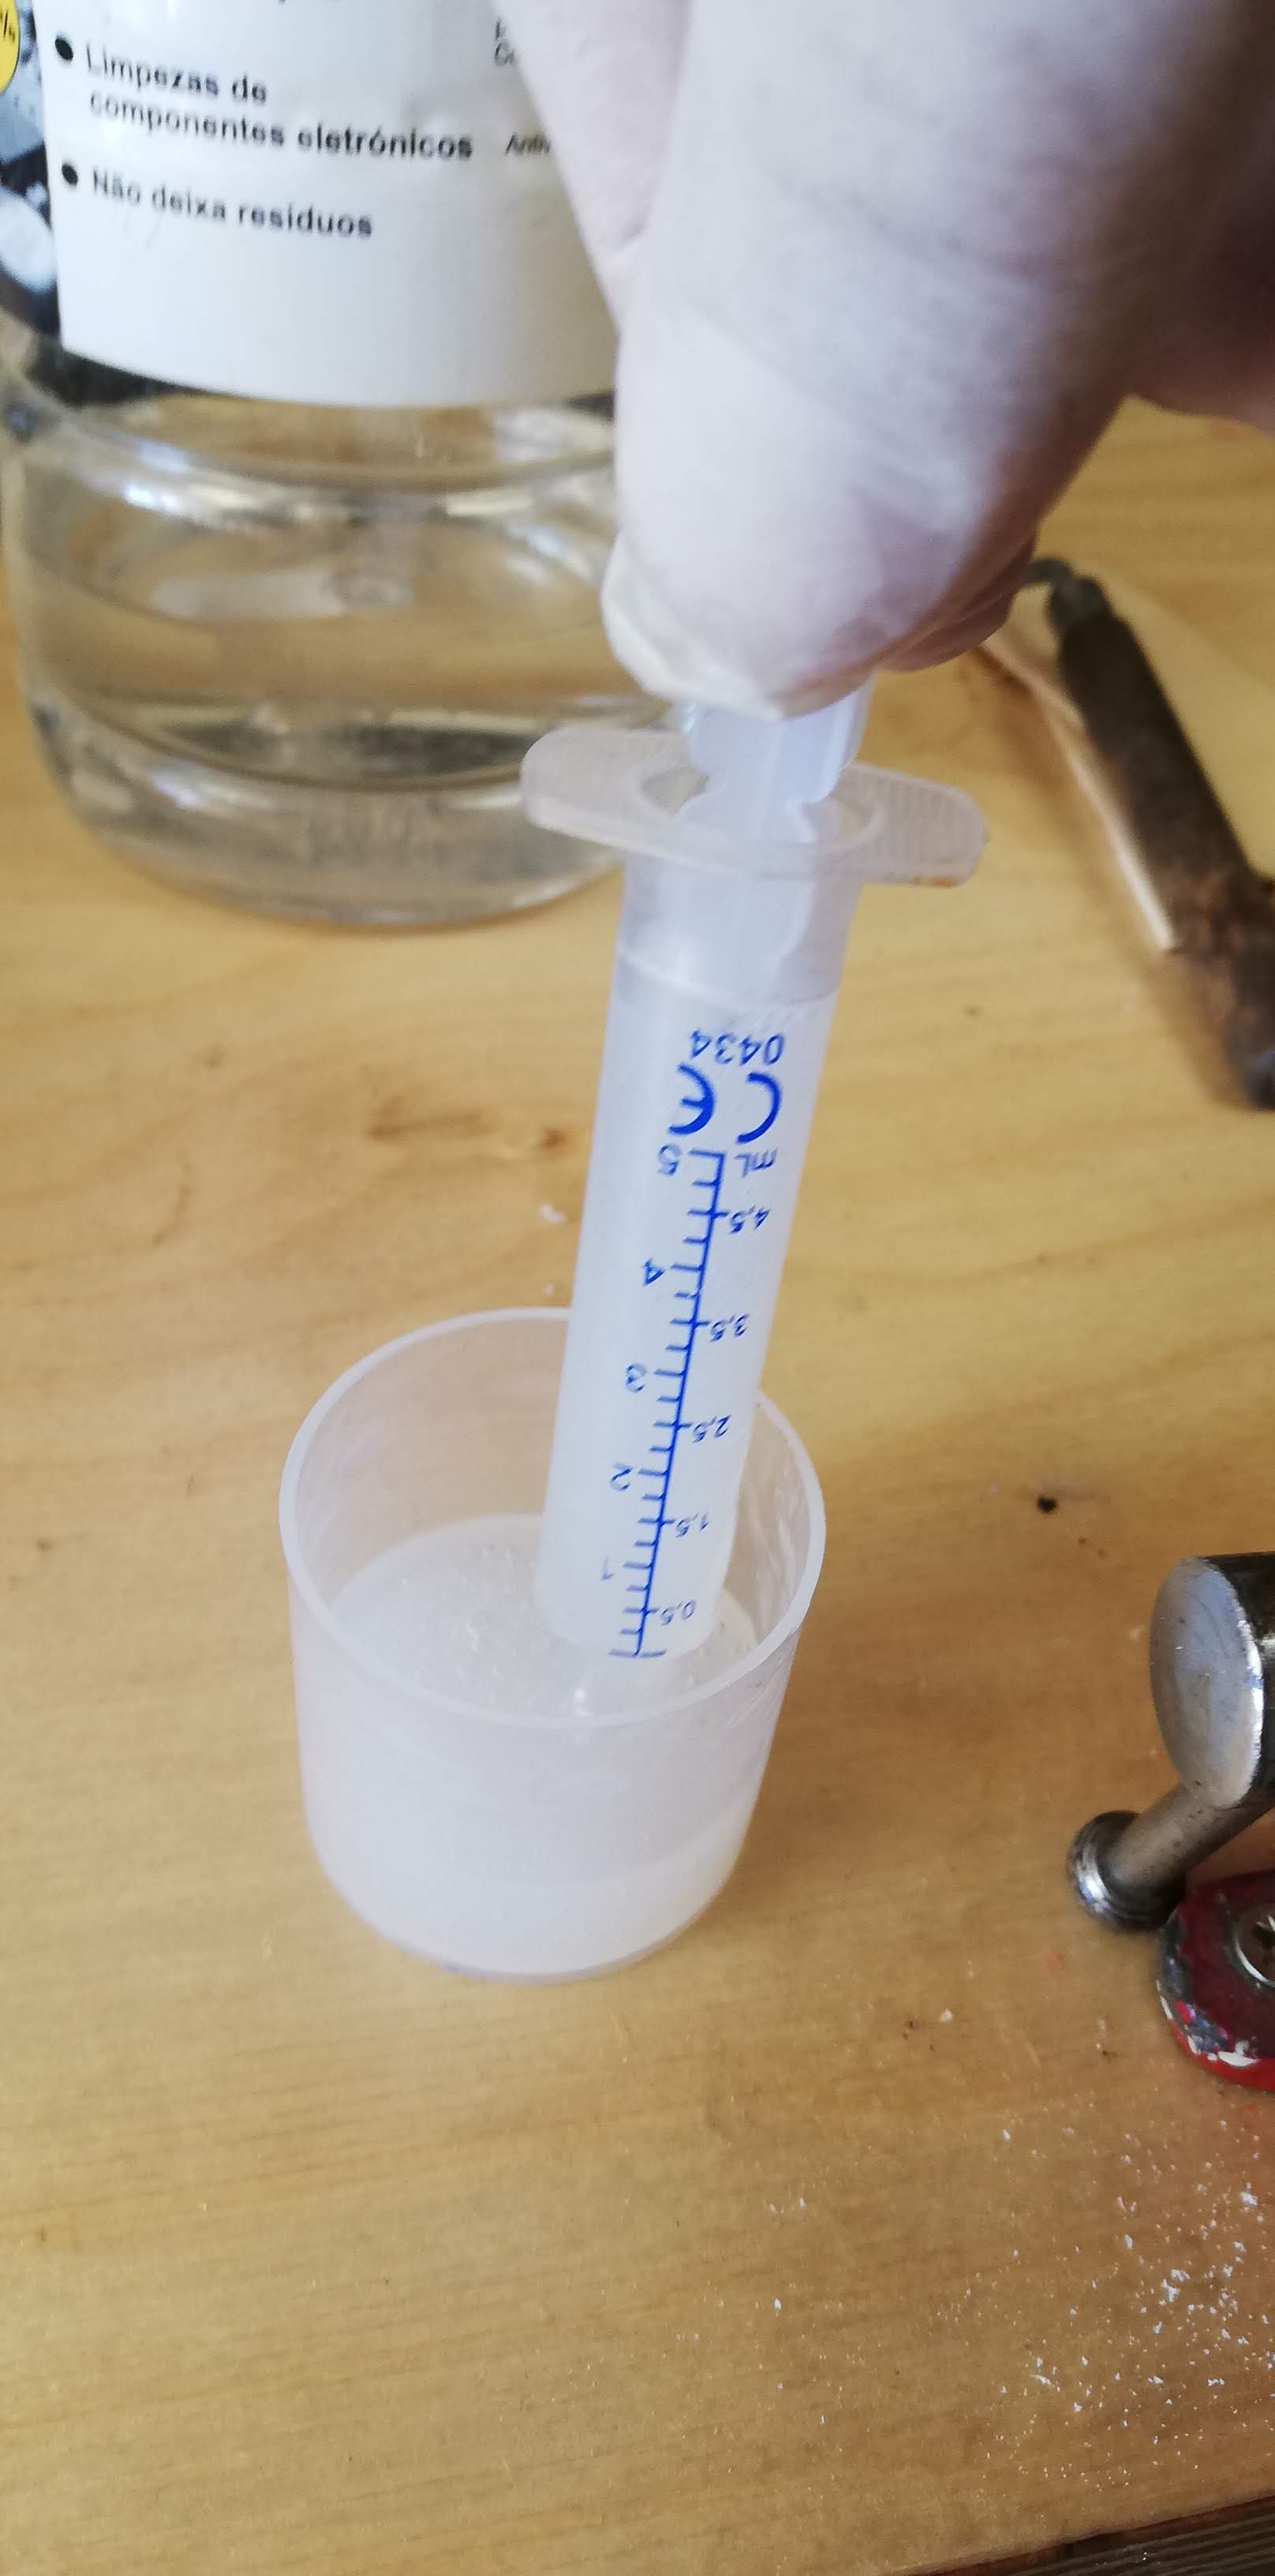
Agora espero o silicone curar, igual antes, e depois vou inspecionar a peça.
Voilà, está pronto!
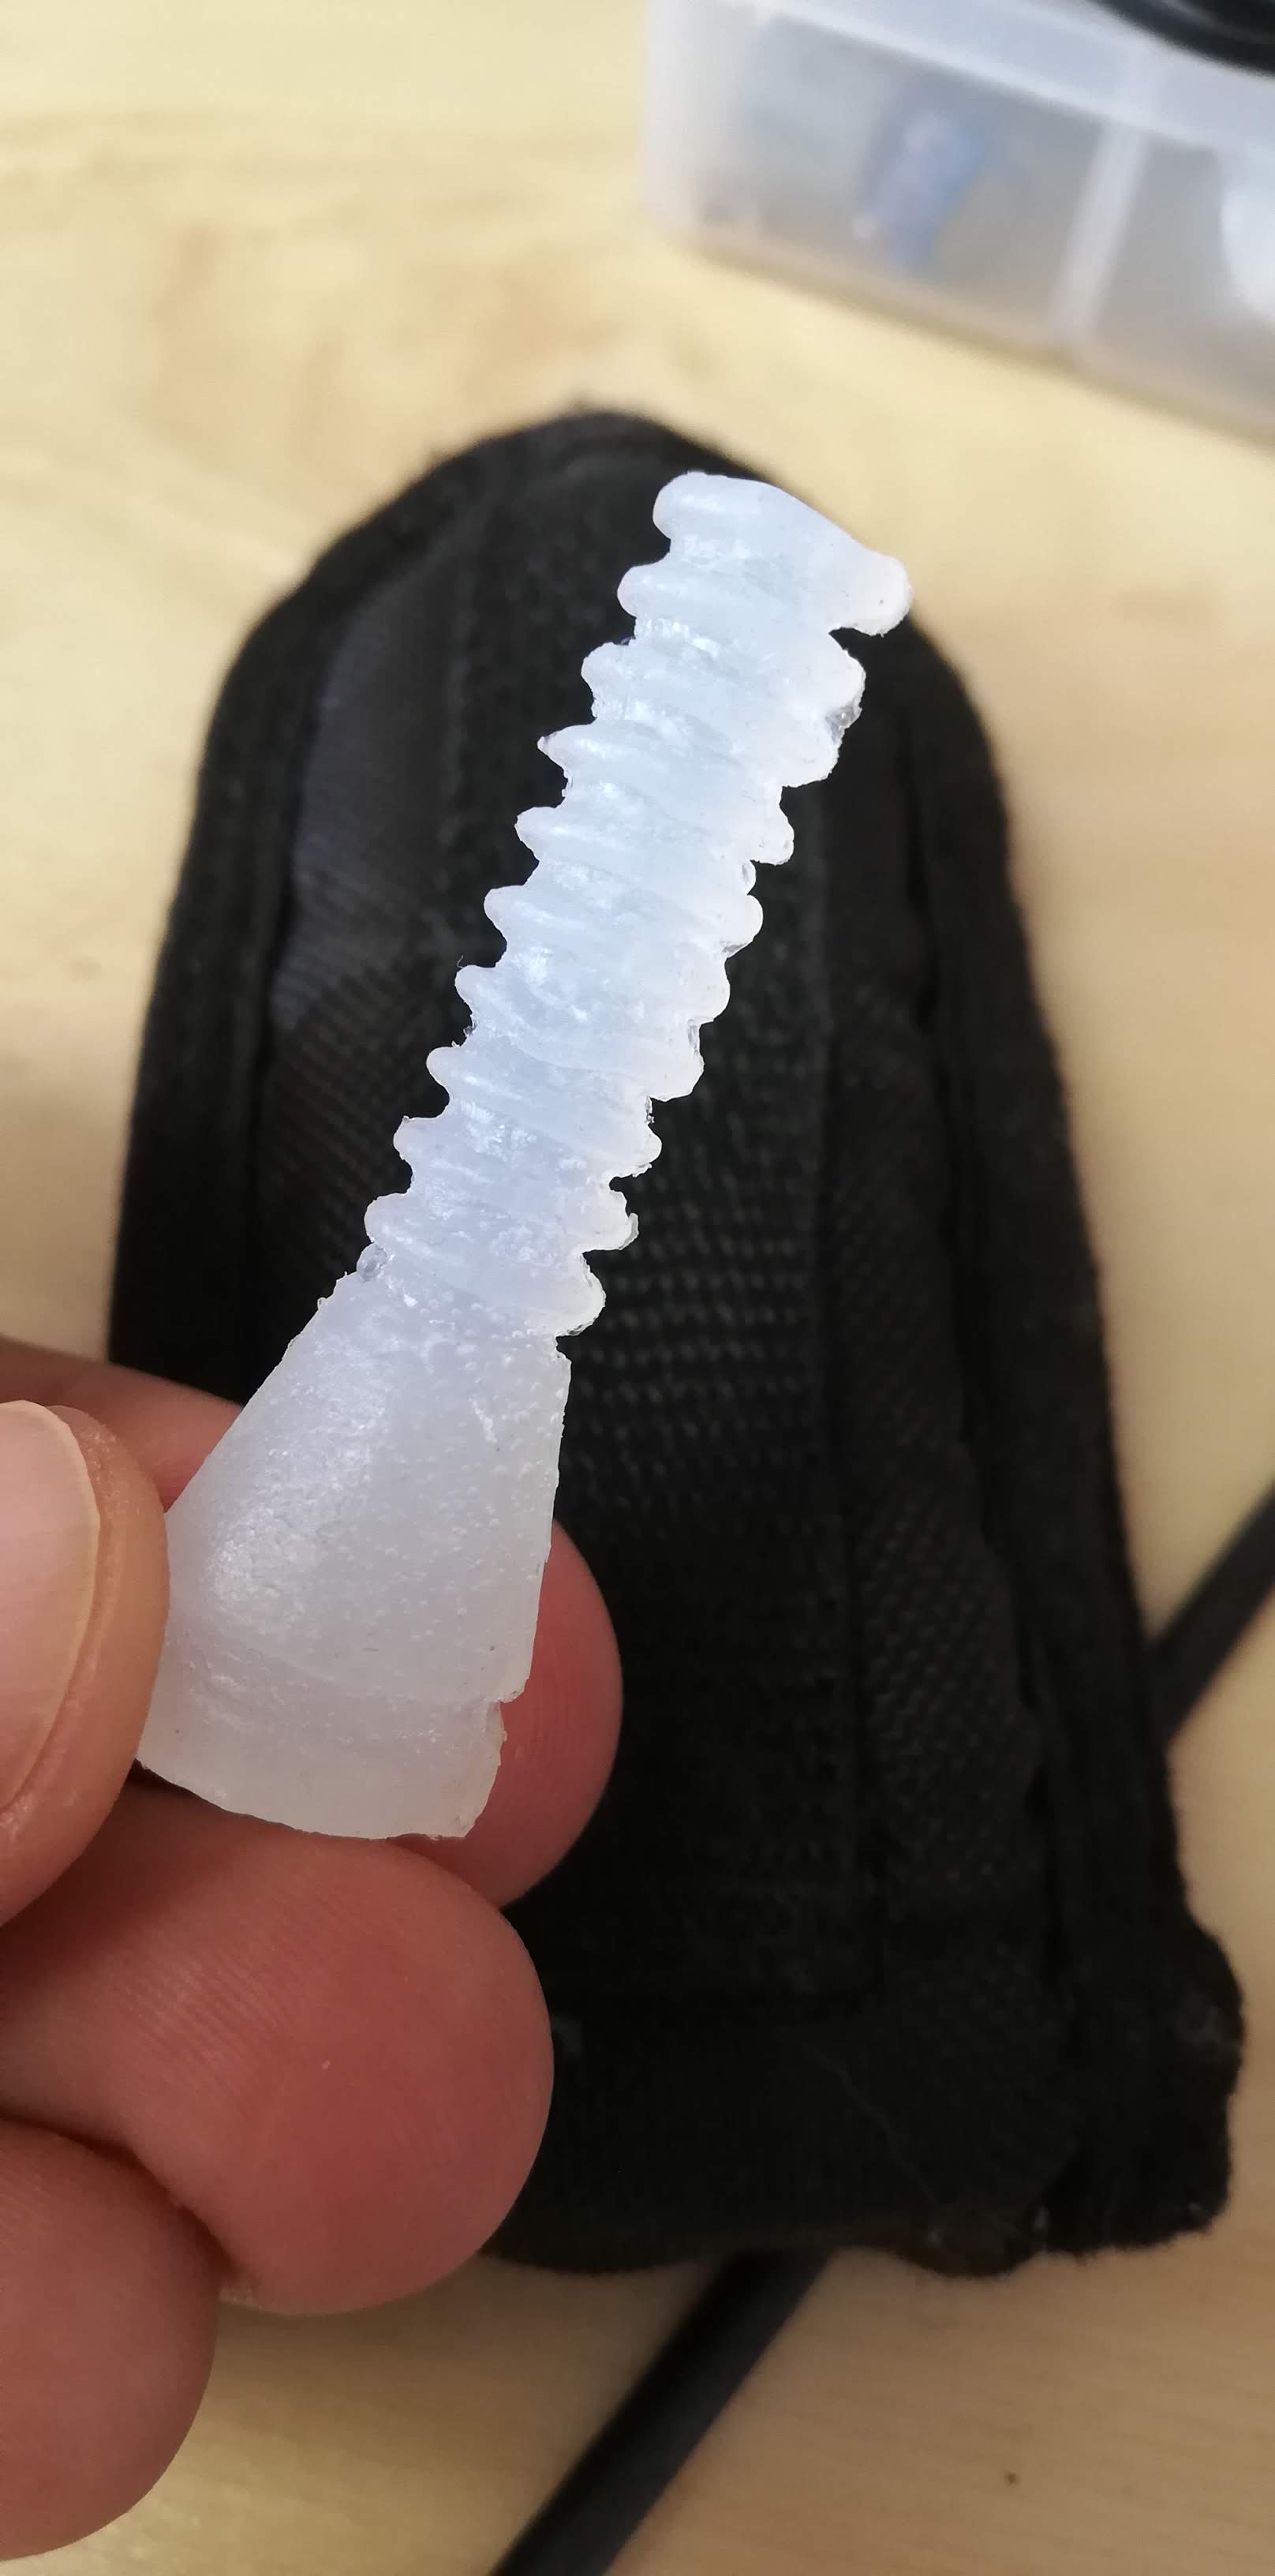
É muito flexível!
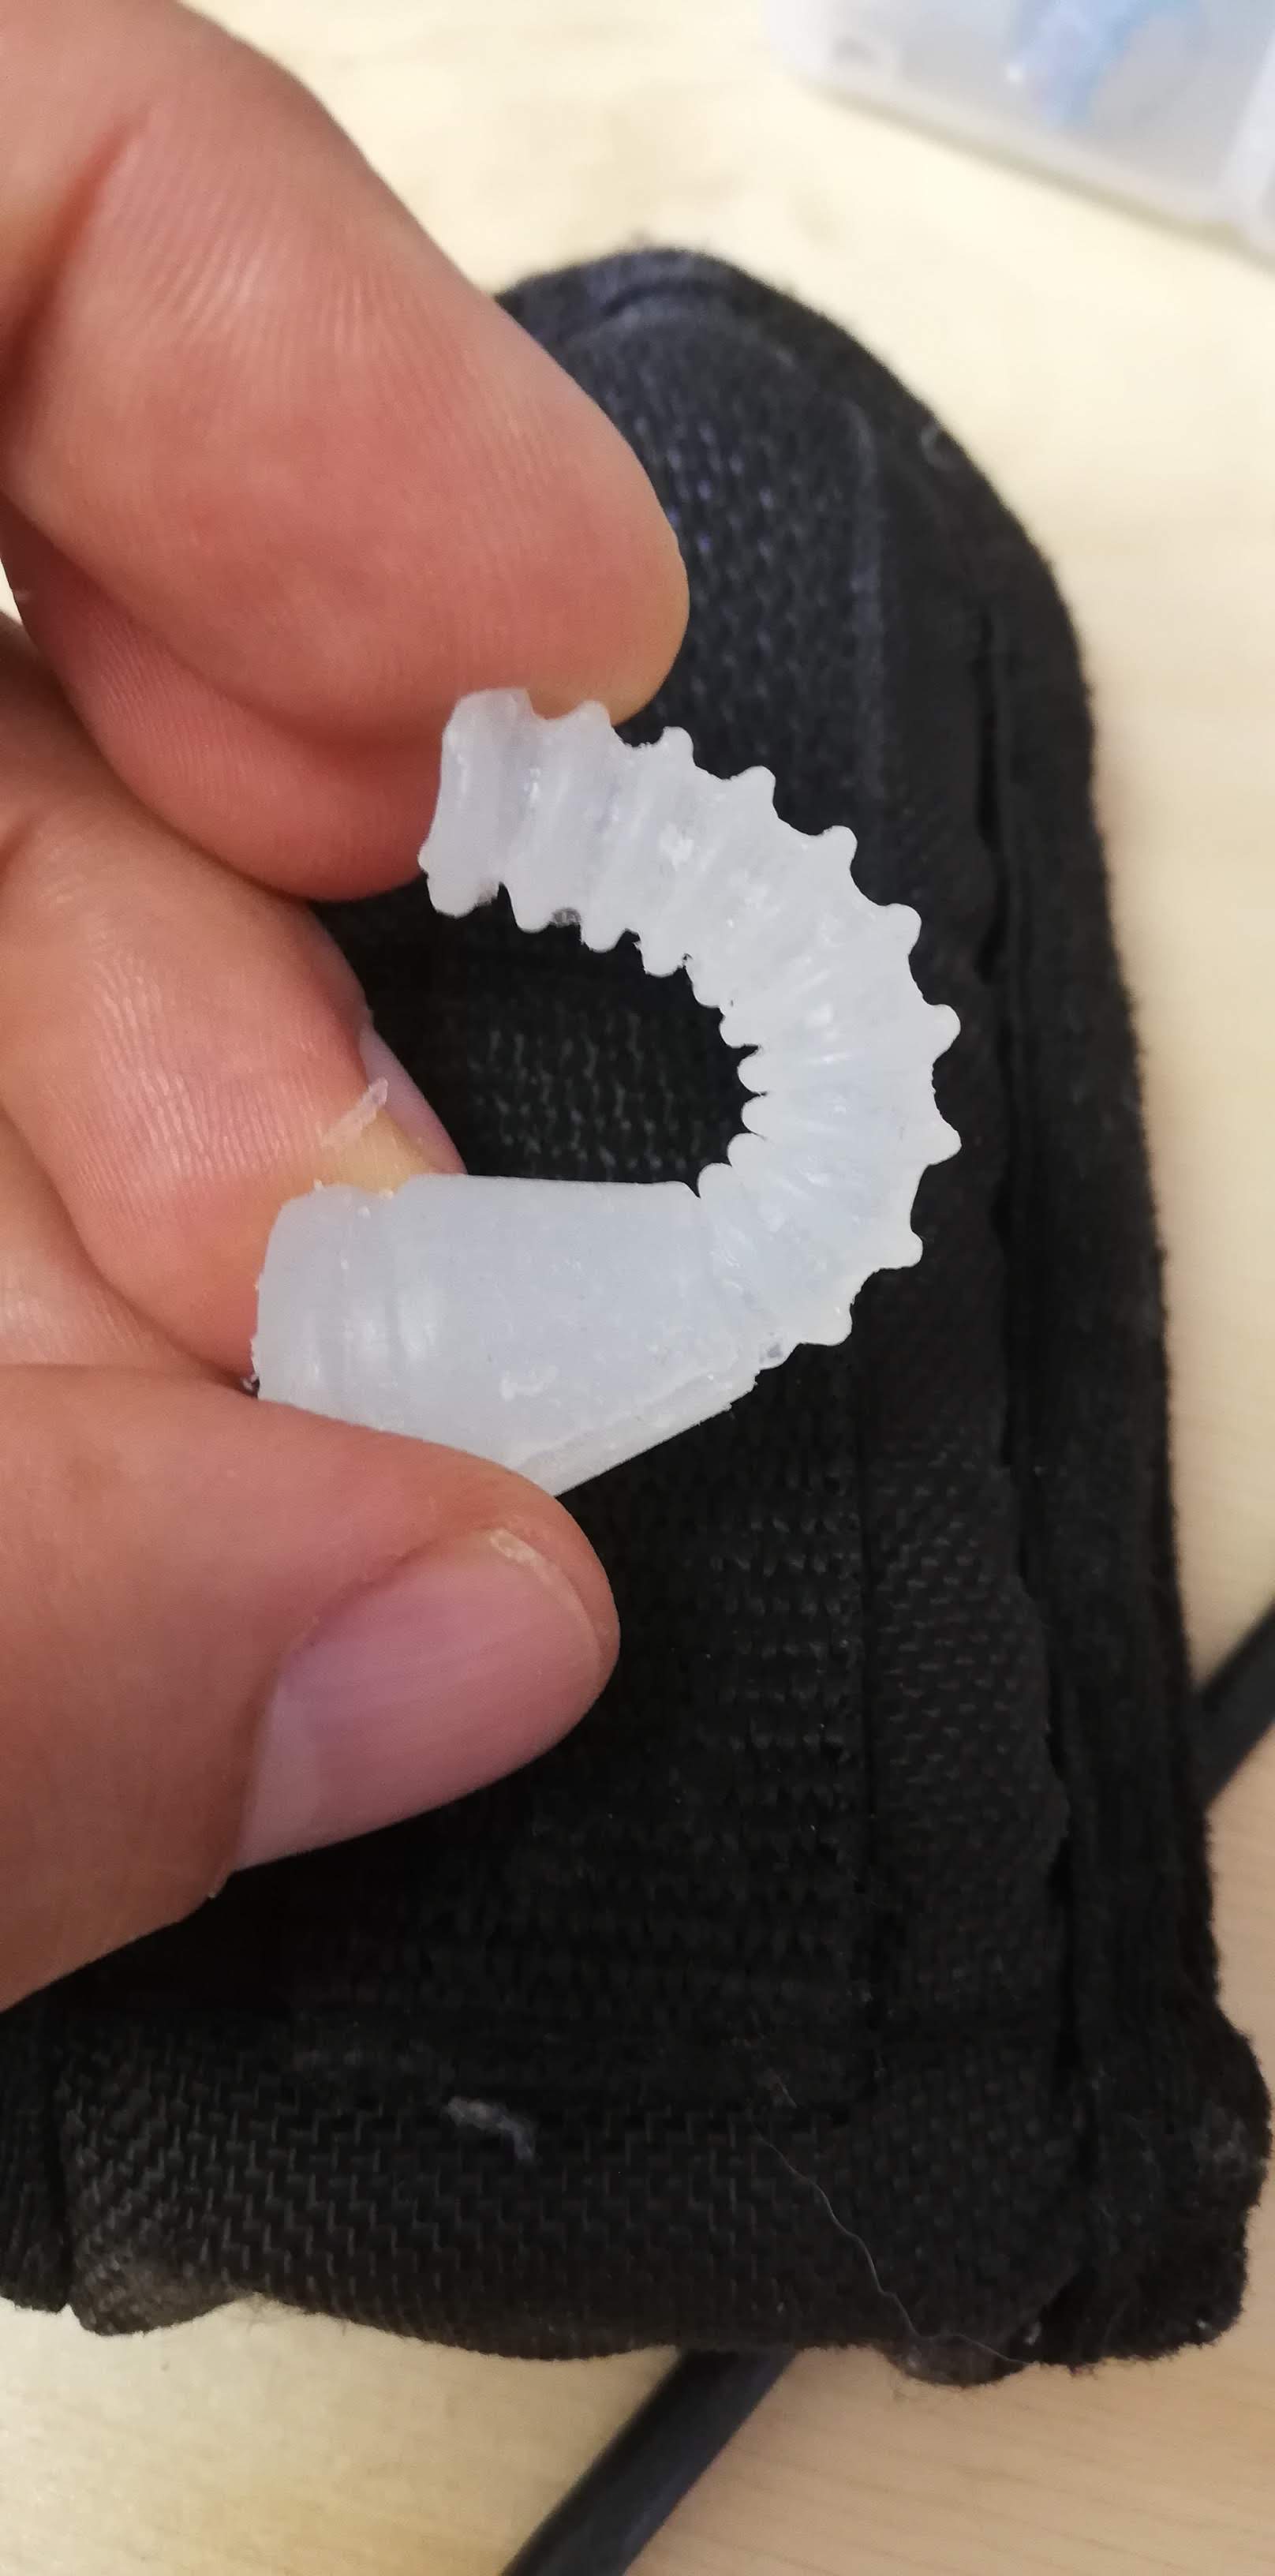
E muito resistente!
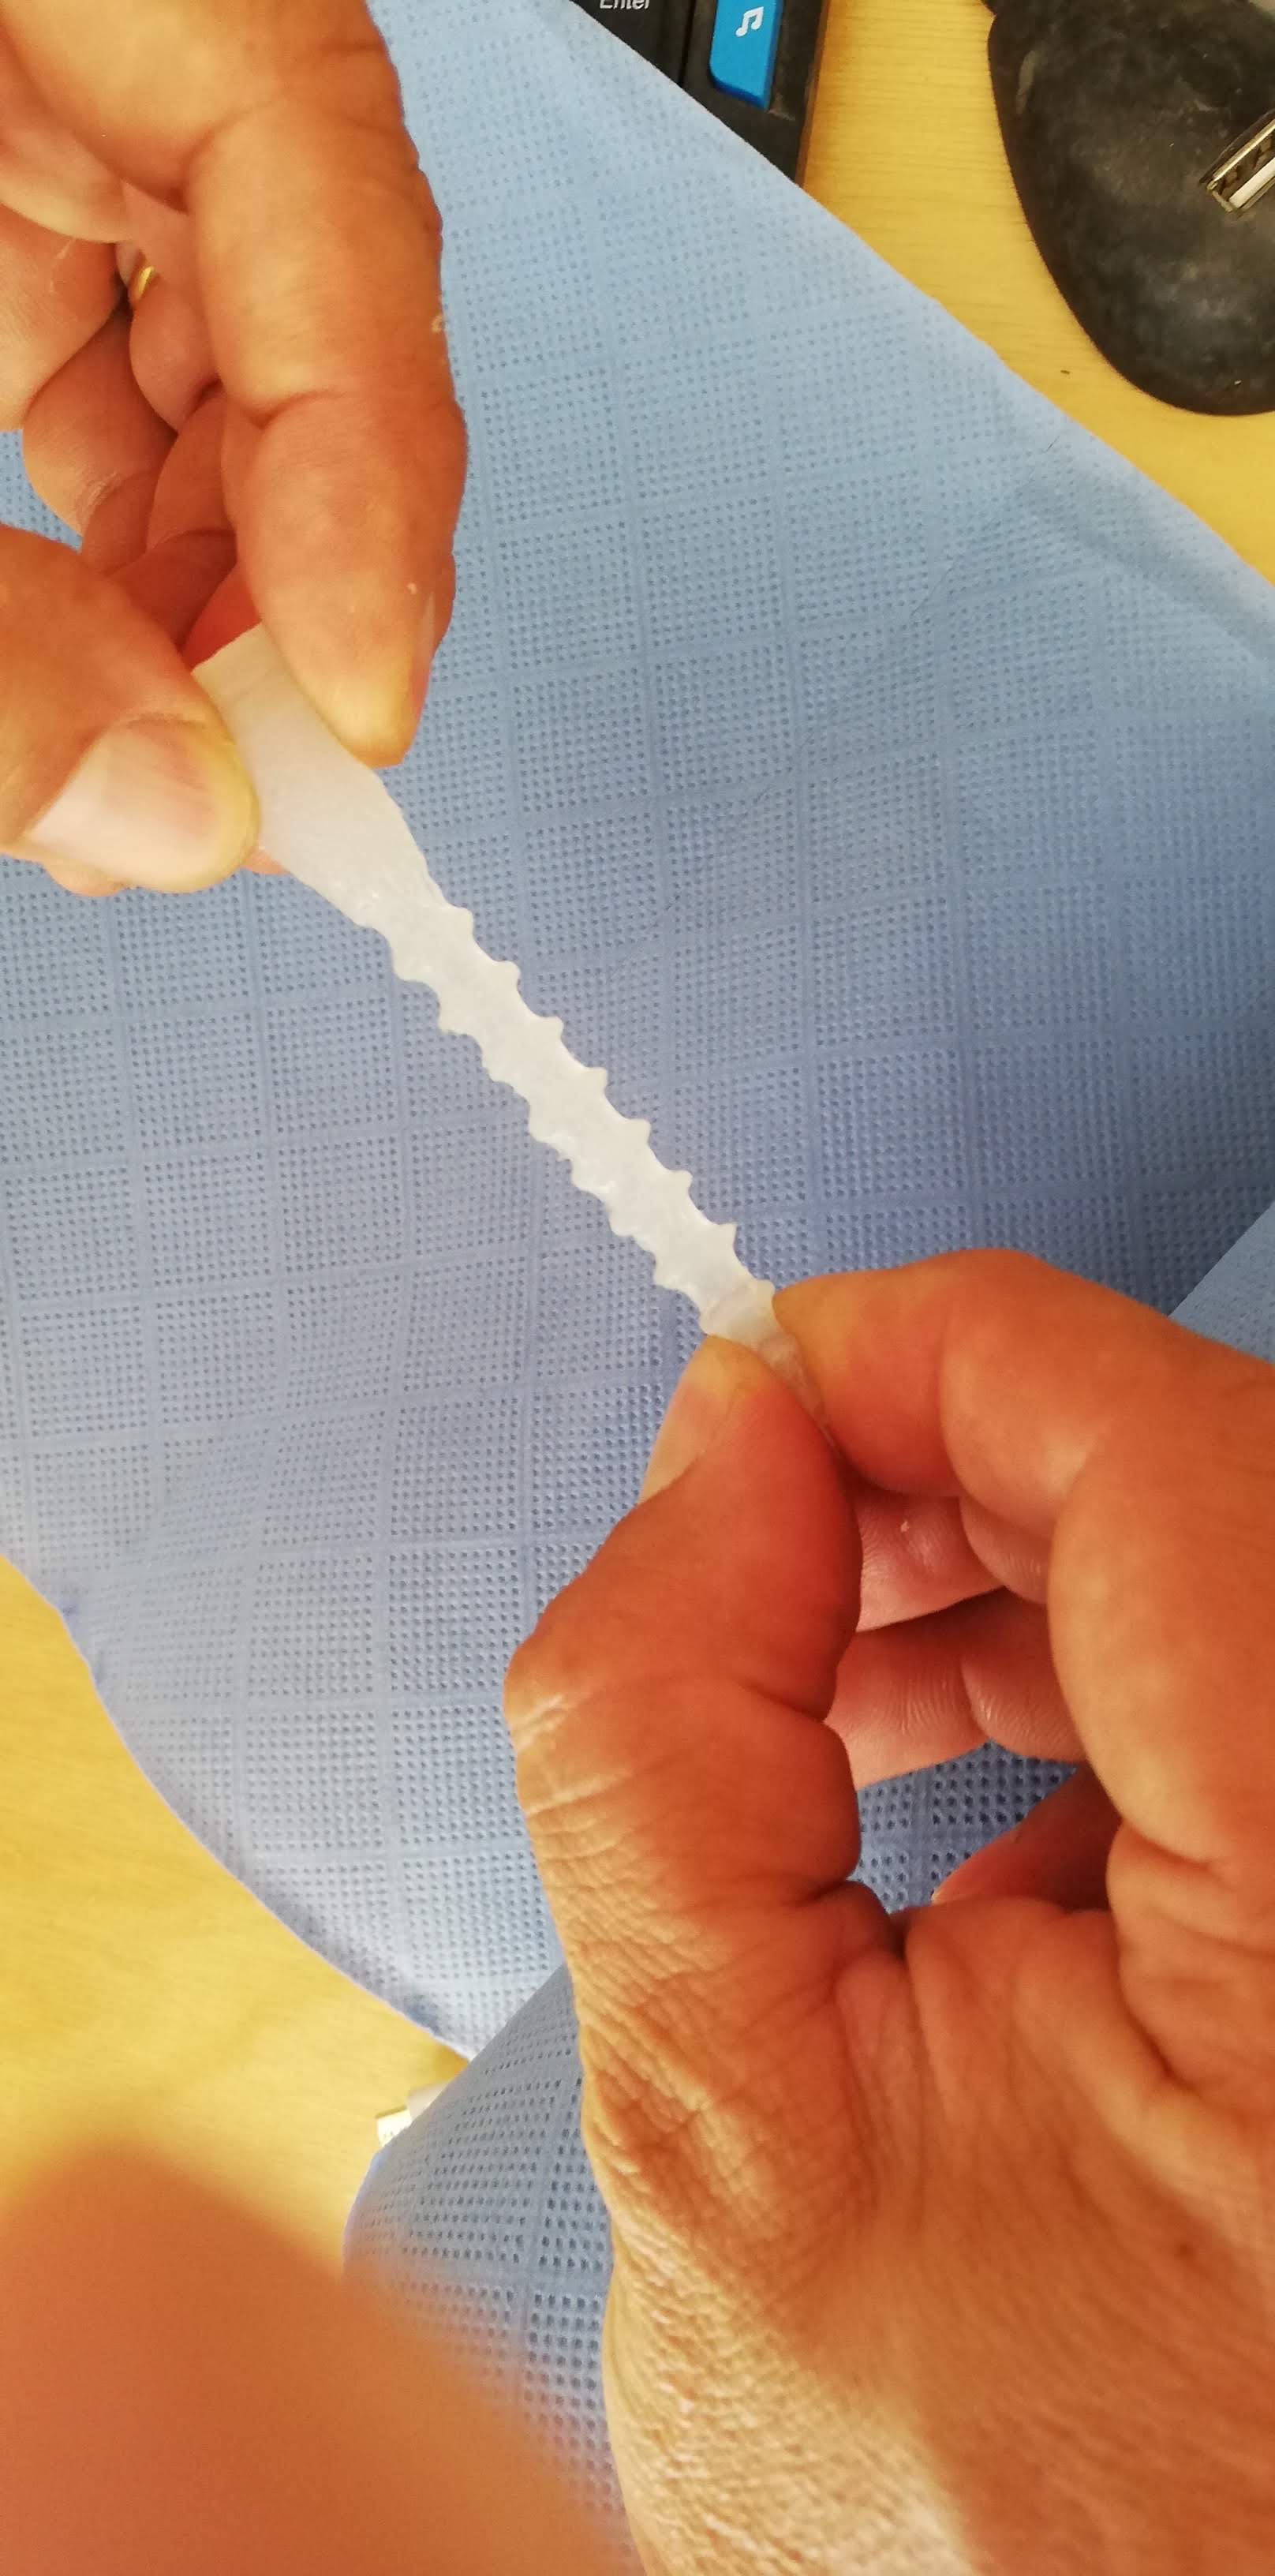
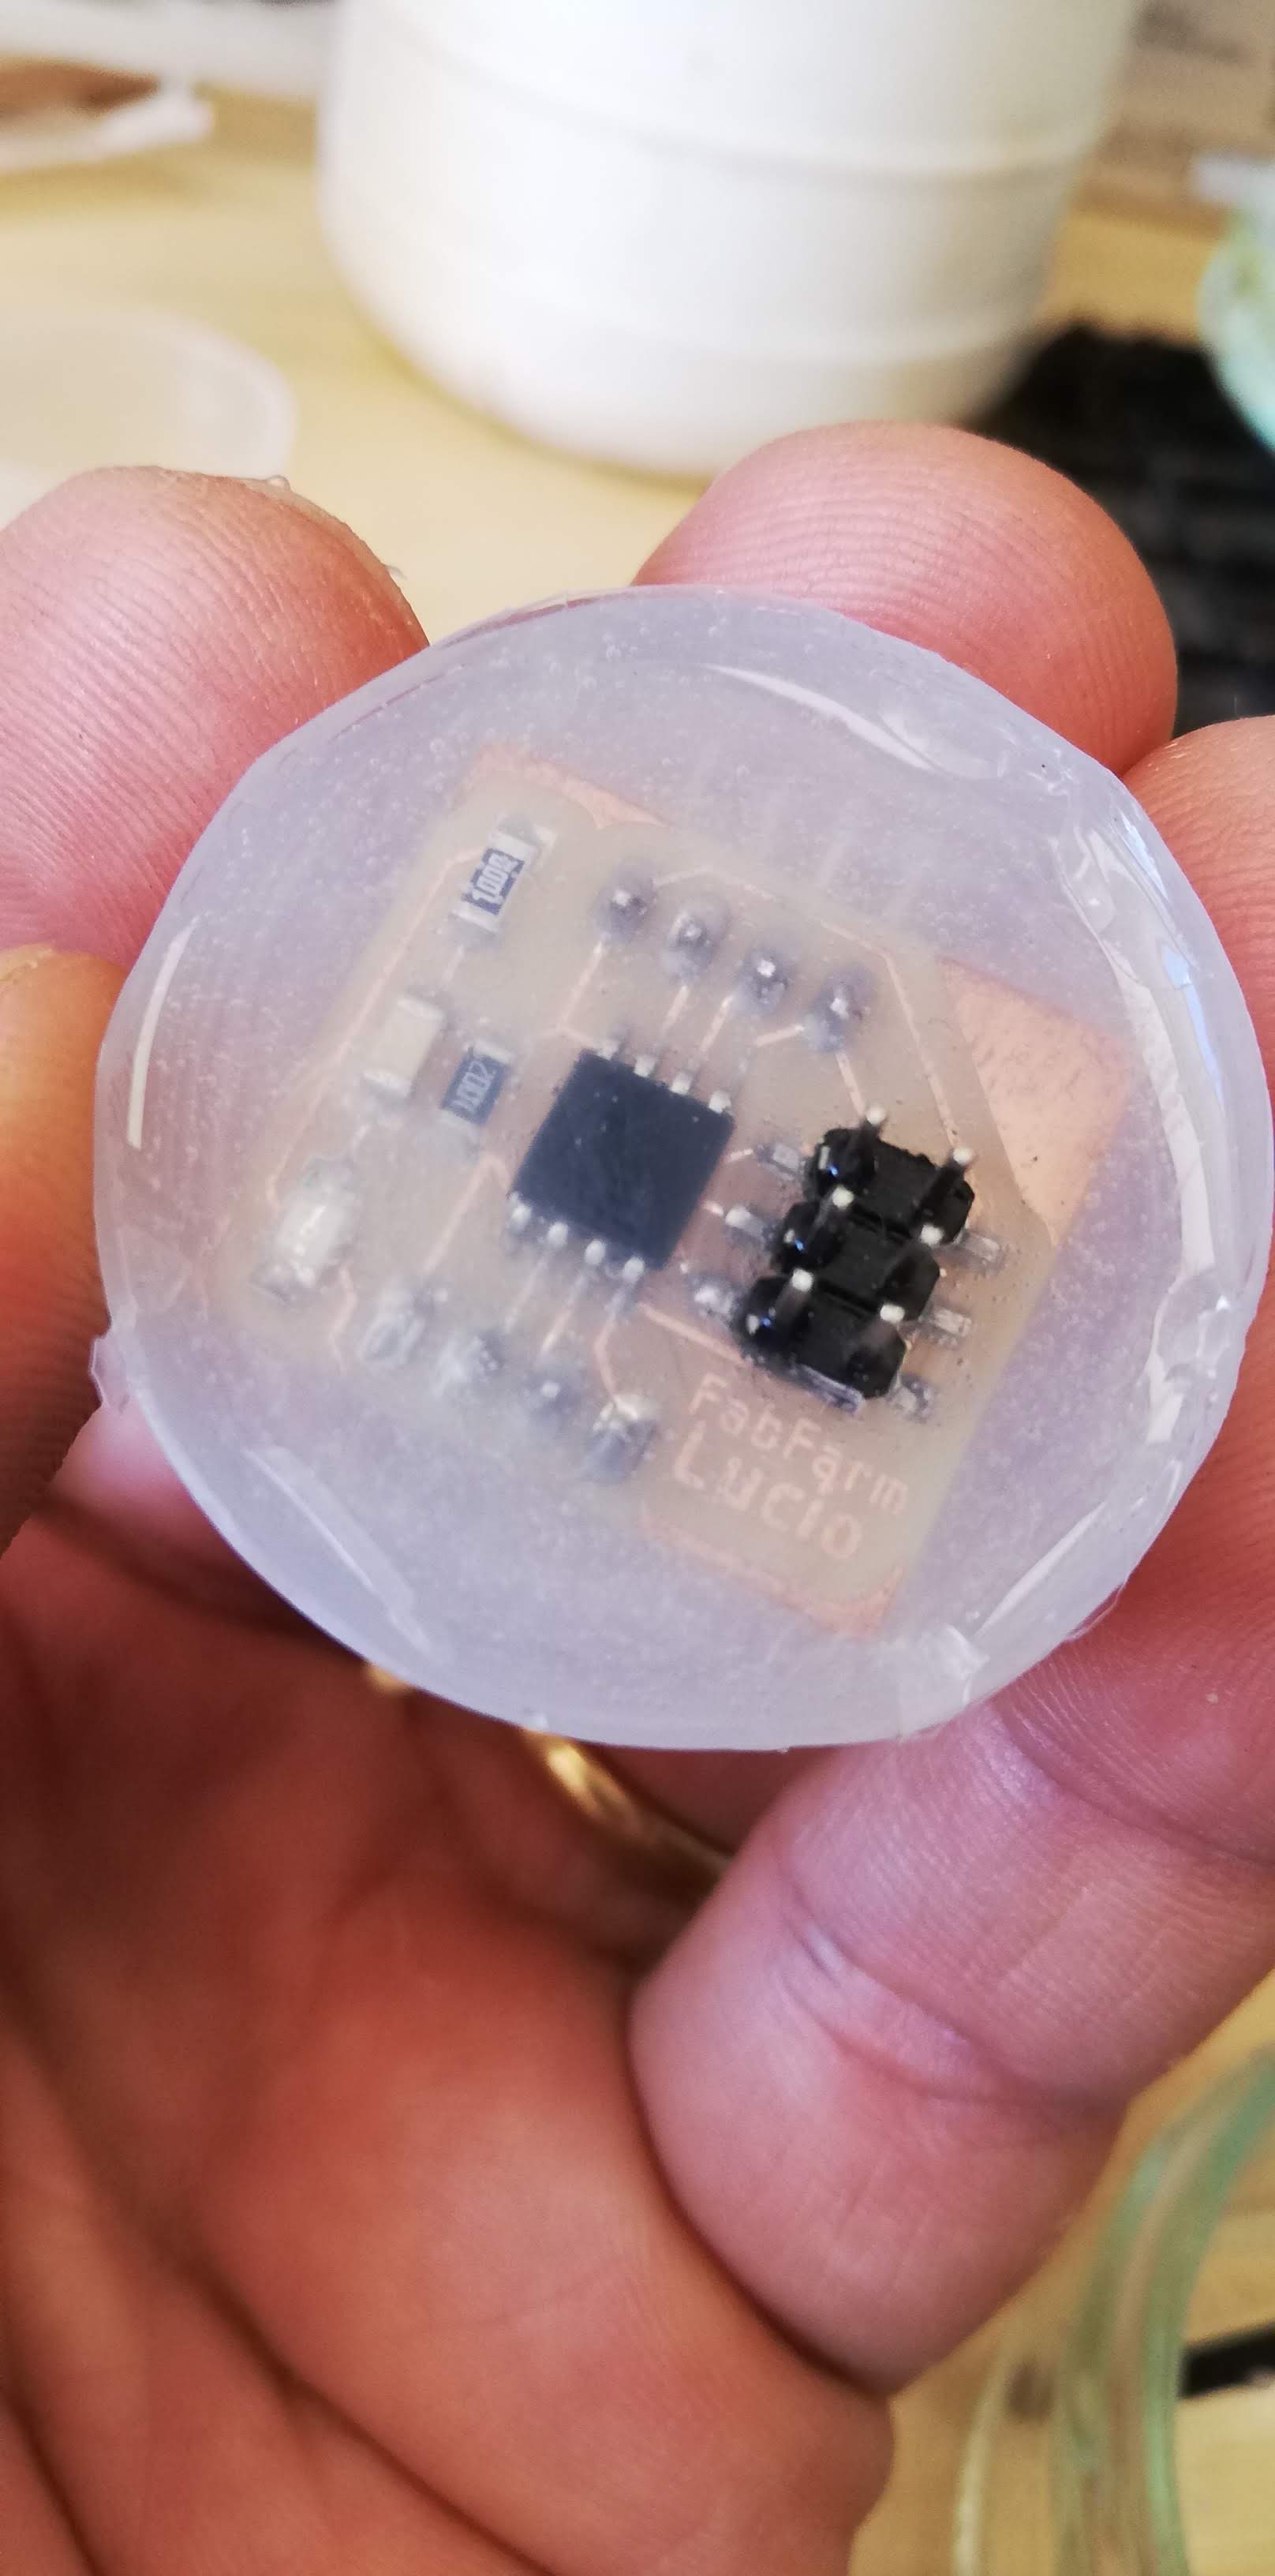
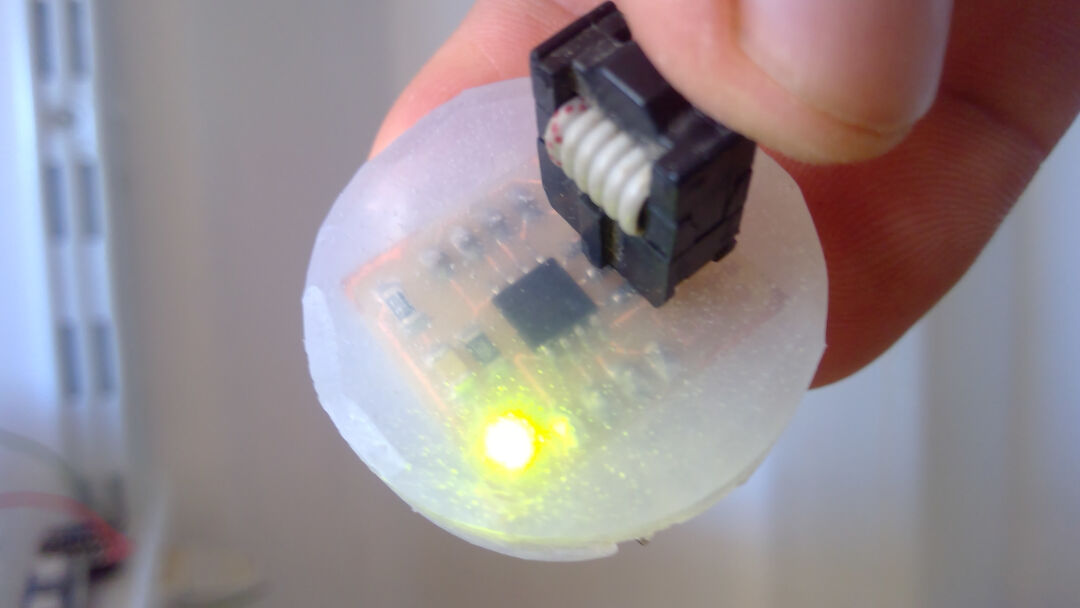
Não posso deixar de dizer que a sobra de silicone não foi desperdiçada. Fiz uma fundição simples com o copo medidor e minha placa ATtiny45 de Input Devices.
← (22 abr) Dispositivos de Saída · todas as semanas · Redes e Comunicação (06 mai) →