成型与铸造
小组作业
- 阅读你所用每种成型和铸造材料的安全数据表(SDS),然后用每种材料做试浇并互相比较
个人作业
- 围绕你要用的坯料和刀具设计一个 3D 模具,把它加工出来,再用它浇铸零件。
学习成果:
- 在 3 轴加工的范围内设计合适的物件。
- 演示模具设计、制作和浇铸所用的流程。
你是否:
- 解释了你如何设计 3D 模具,以及如何为加工创建粗加工和精加工刀路。
- 展示了你如何做模具并浇铸零件。
- 描述了遇到的问题以及如何解决。
- 附上了你的设计文件,以及模具和最终物件的“hero shot”照片。
使用的工具
- 数控机床(CNC)
使用的软件
文件
小组作业
去看小组作业页面。
设计
我要说明做蜡质阳模、硅胶阴模,最后浇铸最终阳模所需要的流程。所以我们先创建一个装配体(assembly),里面放入已经用简单旋转特征做好的模型。
- 打开新的装配体后,点击 Insert Components;
- 再来一次 :-) 点击第二个 Insert Components;
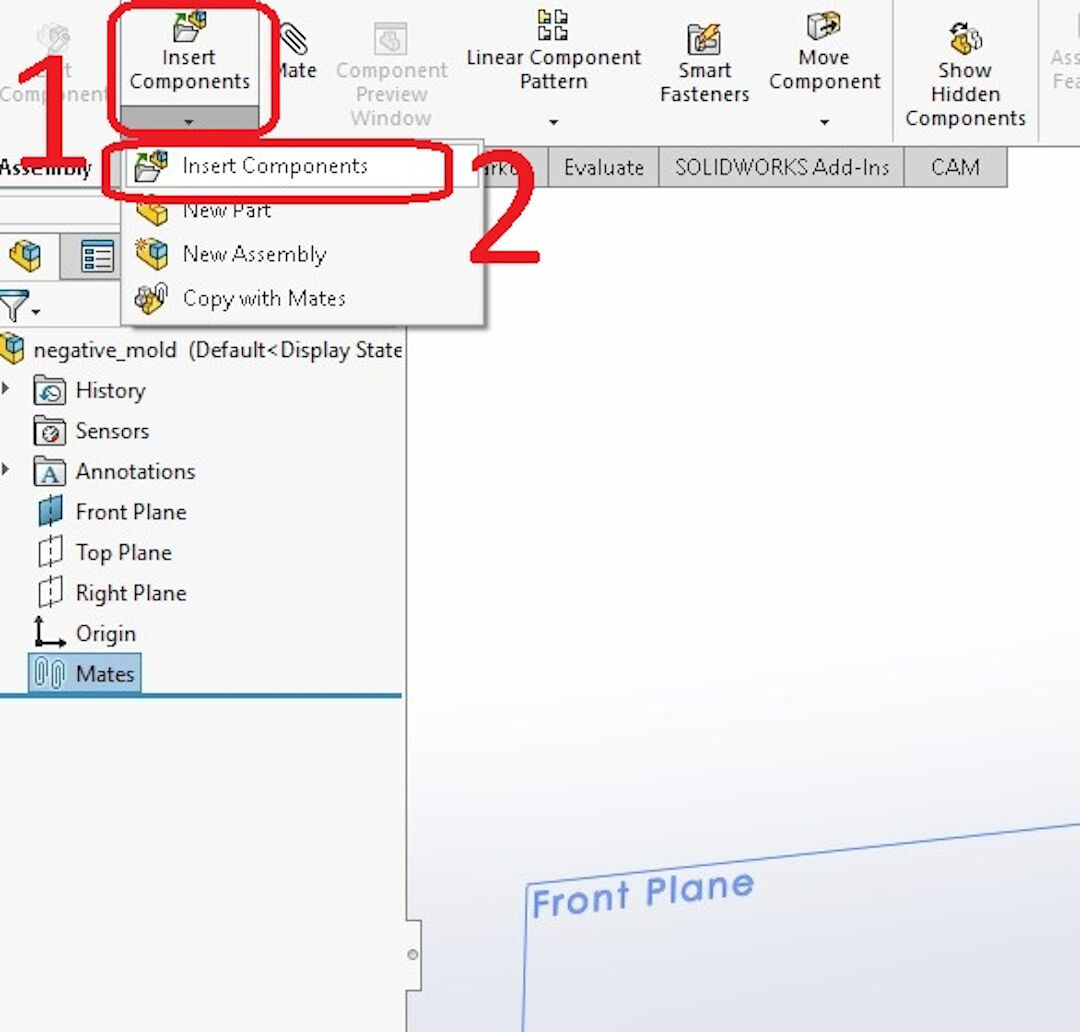
点击绿色的对勾确认插入。
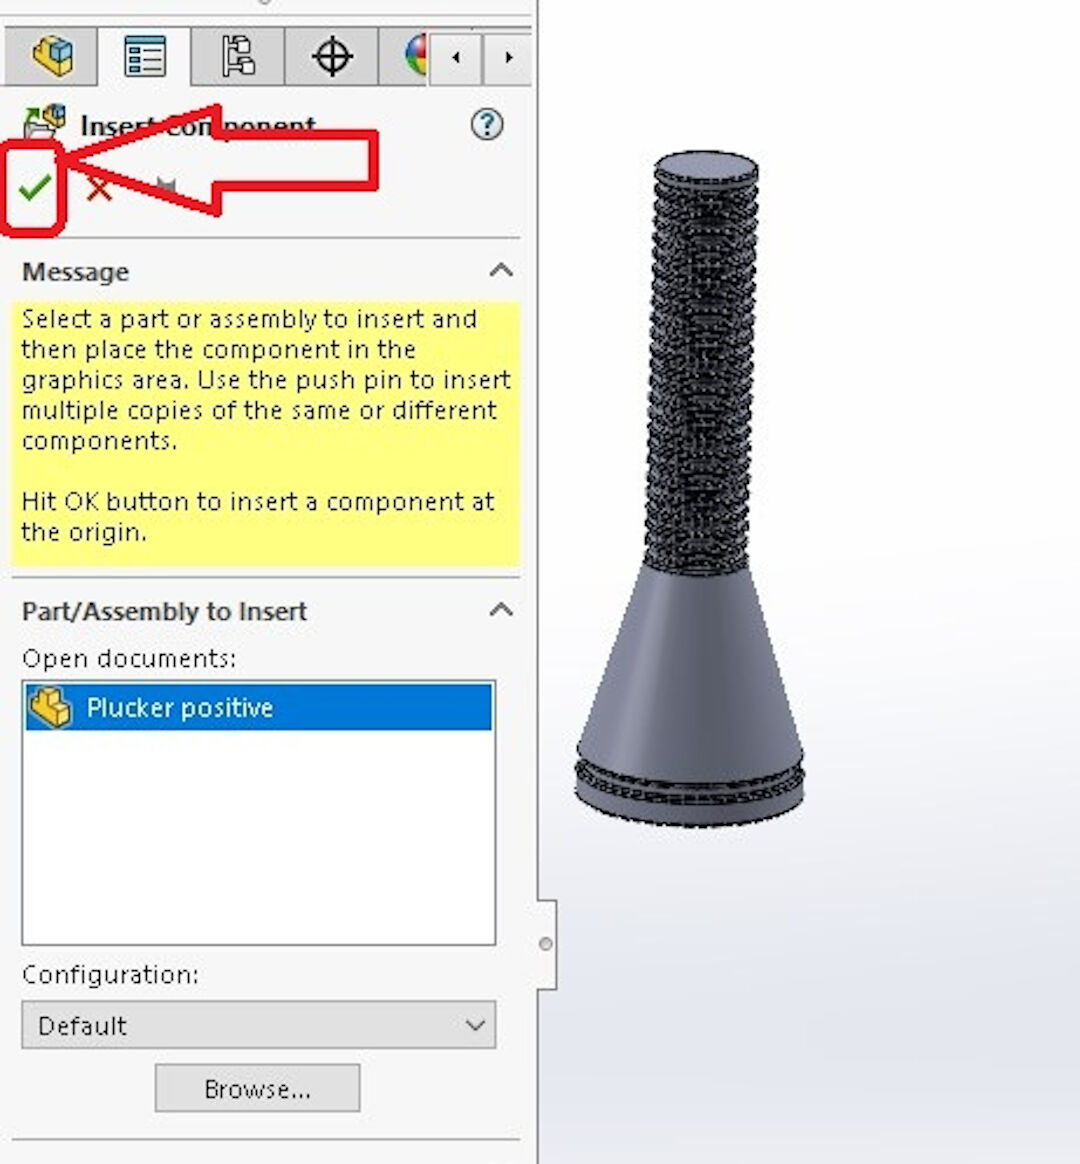
现在我们需要创建阴模!
- 点击前视基准面,确保这个基准面正好在零件的中间。
- 点击 New part。
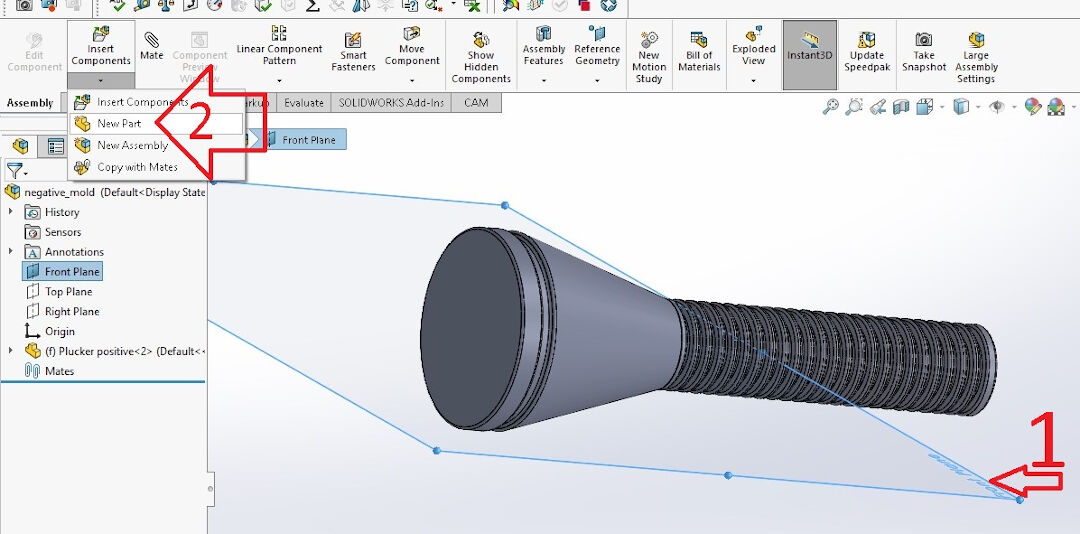
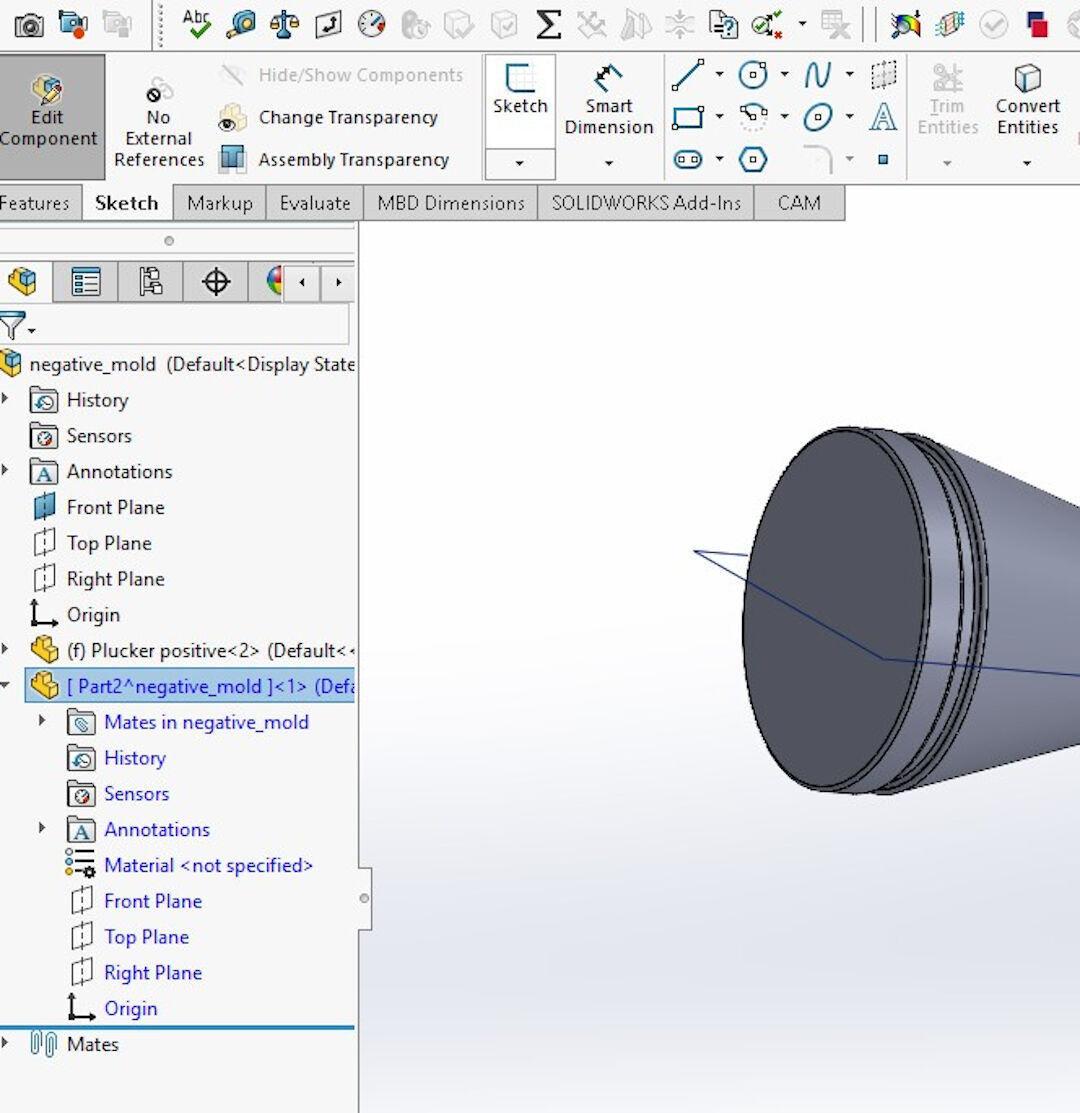
打开新零件后,再次点击前视基准面,然后点击草图(Sketch)。
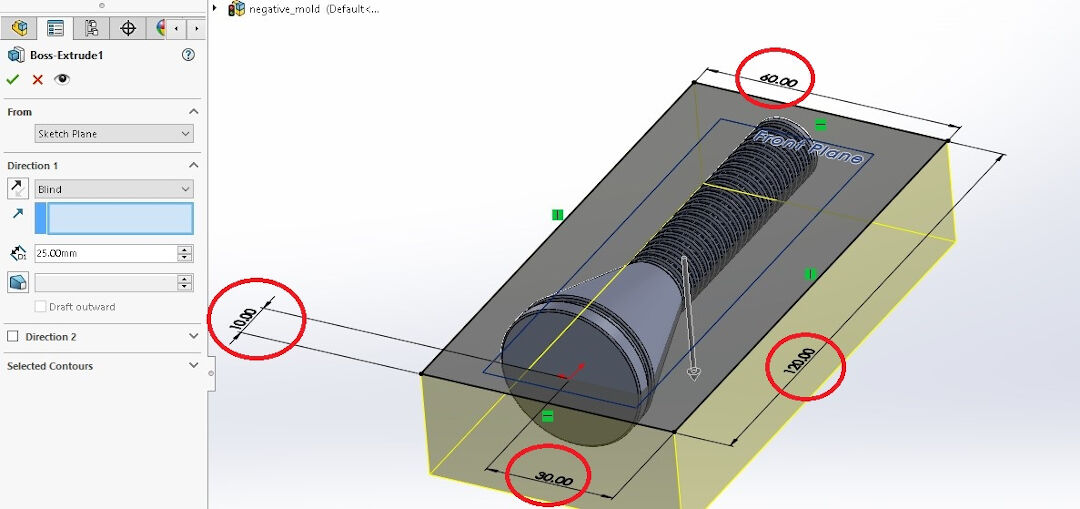
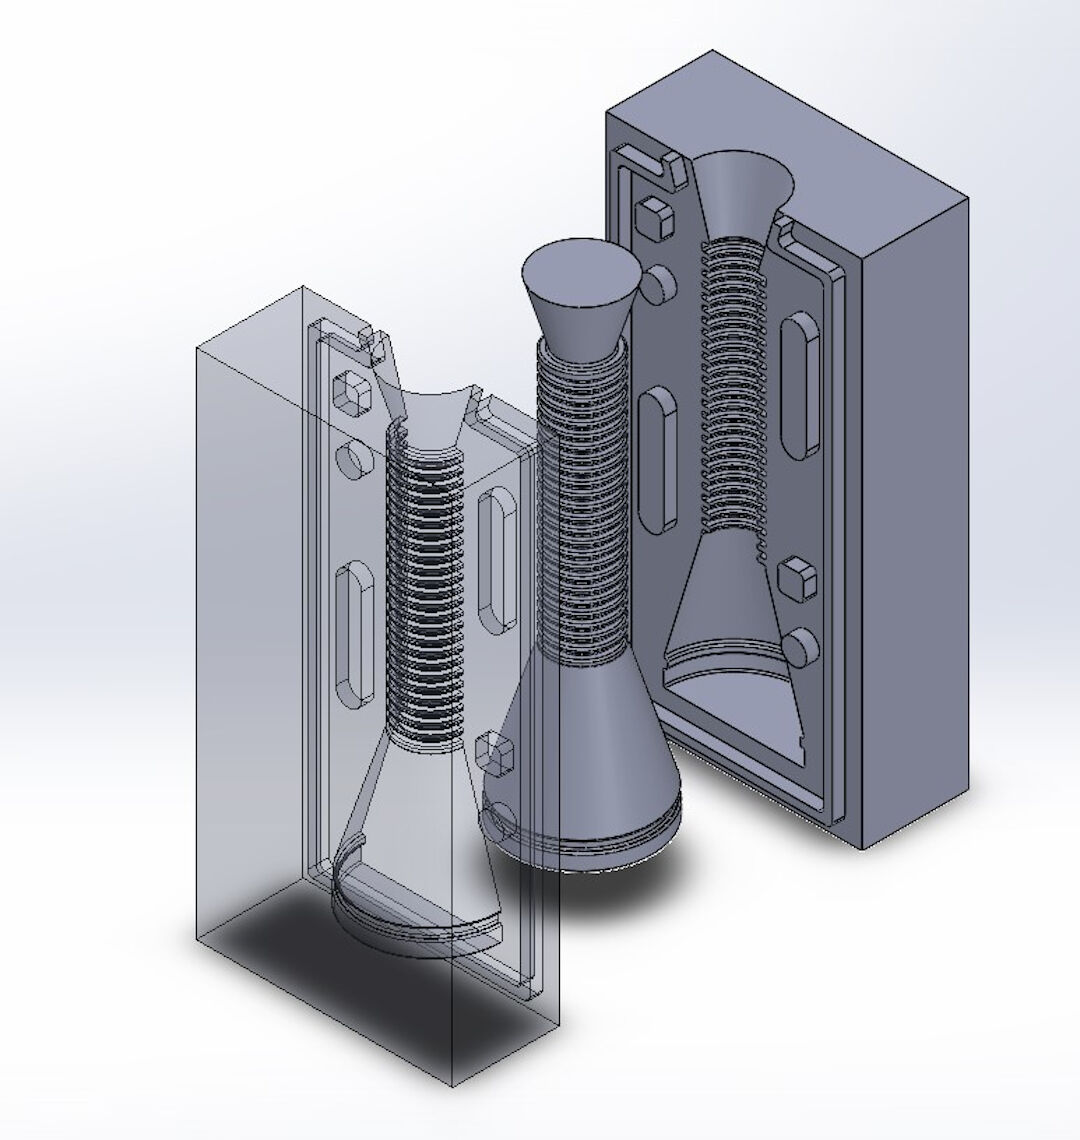
然后我在零件周围画了一个正方形,注意在零件四周留出 10mm,好让硅胶形成模具的结构。
现在见证魔法!想象一下要手工做出所有这些负形特征。想都别想!我们要用 Cavity 特征来做负形。
- 点击 Insert;
- 然后在打开的菜单里点击 Features;
- 找到 Cavity 并点击它。
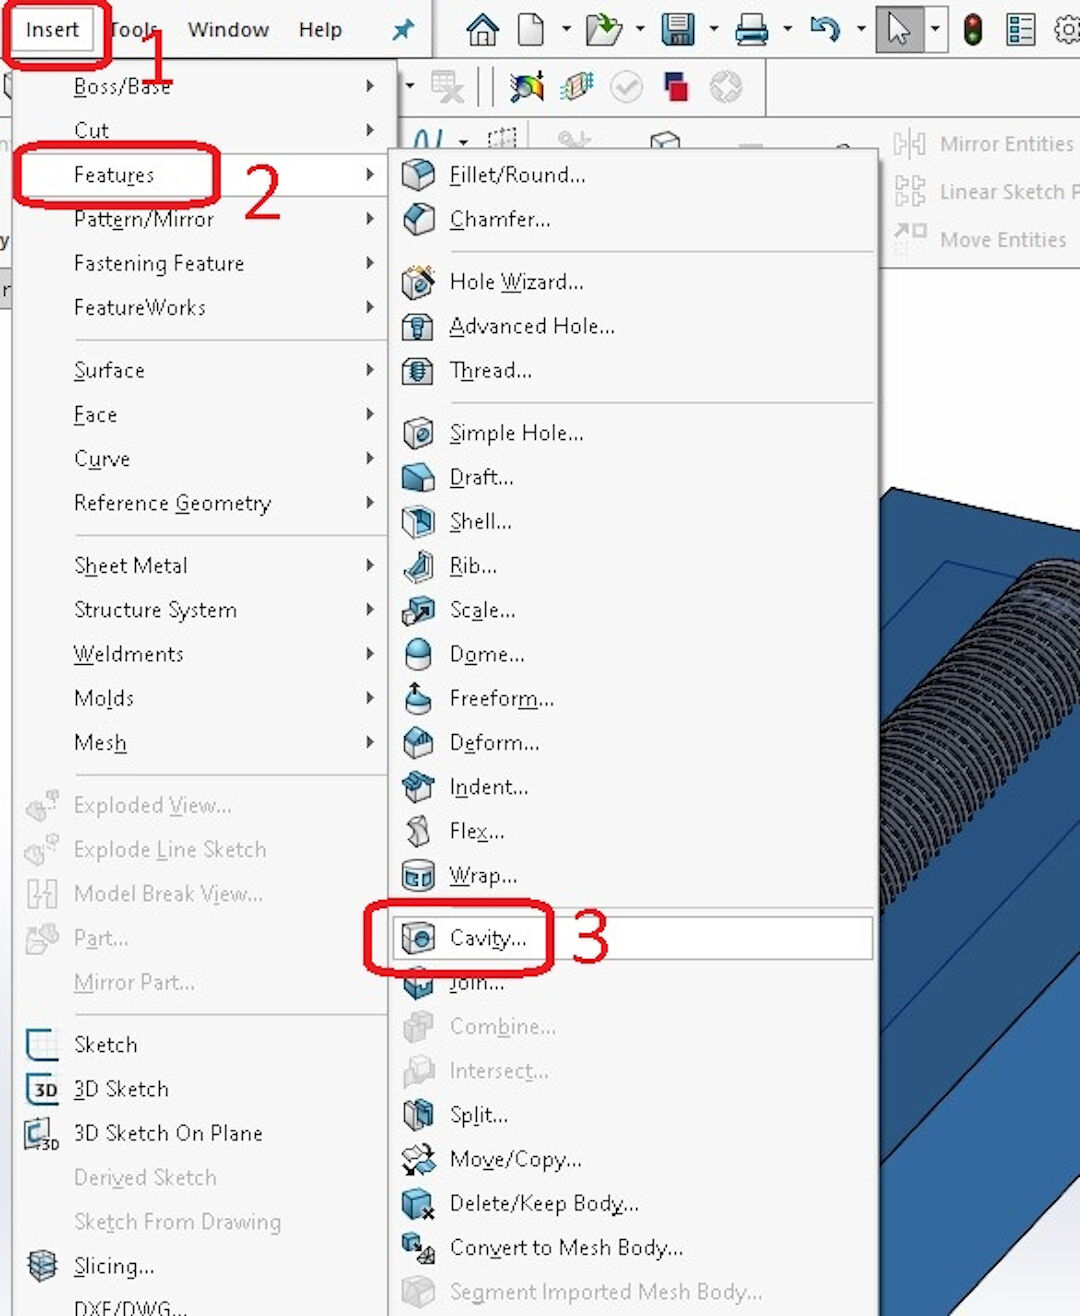
现在只要选中模型并确认。
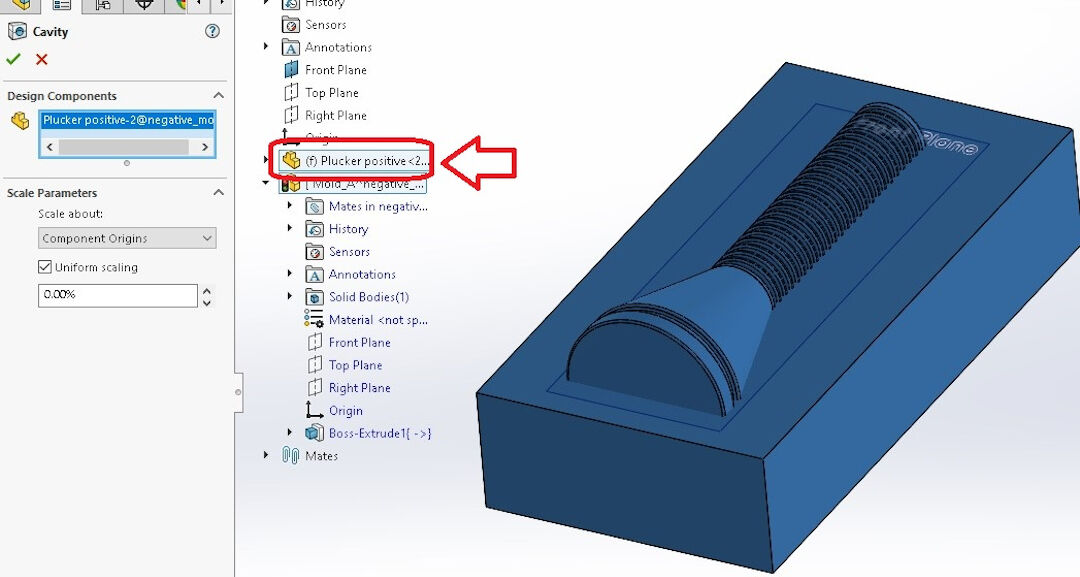
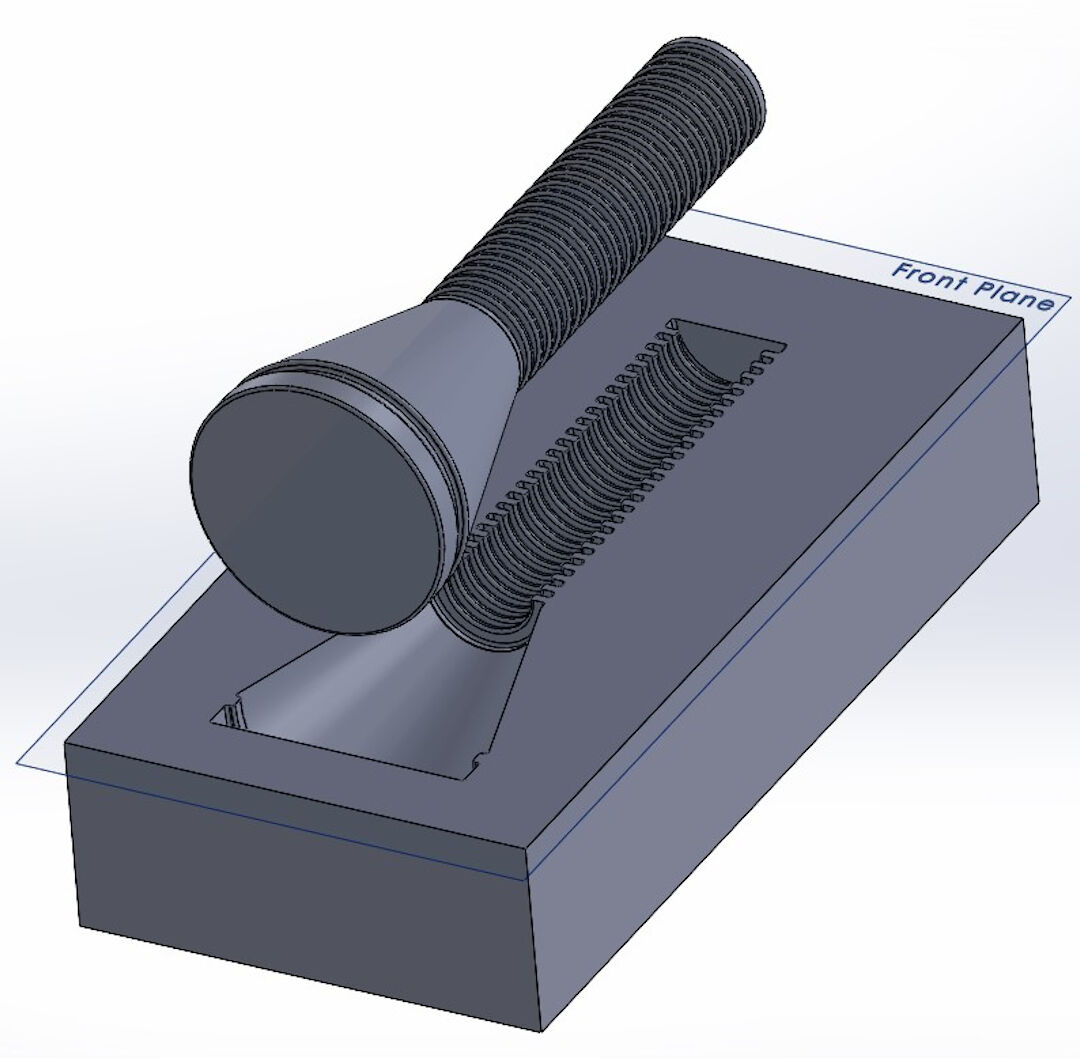
搞定!第一部分完成了!我们就叫它模具 A 吧?
我把零件做成了爆炸视图,供你们欣赏。我人真好!:-)
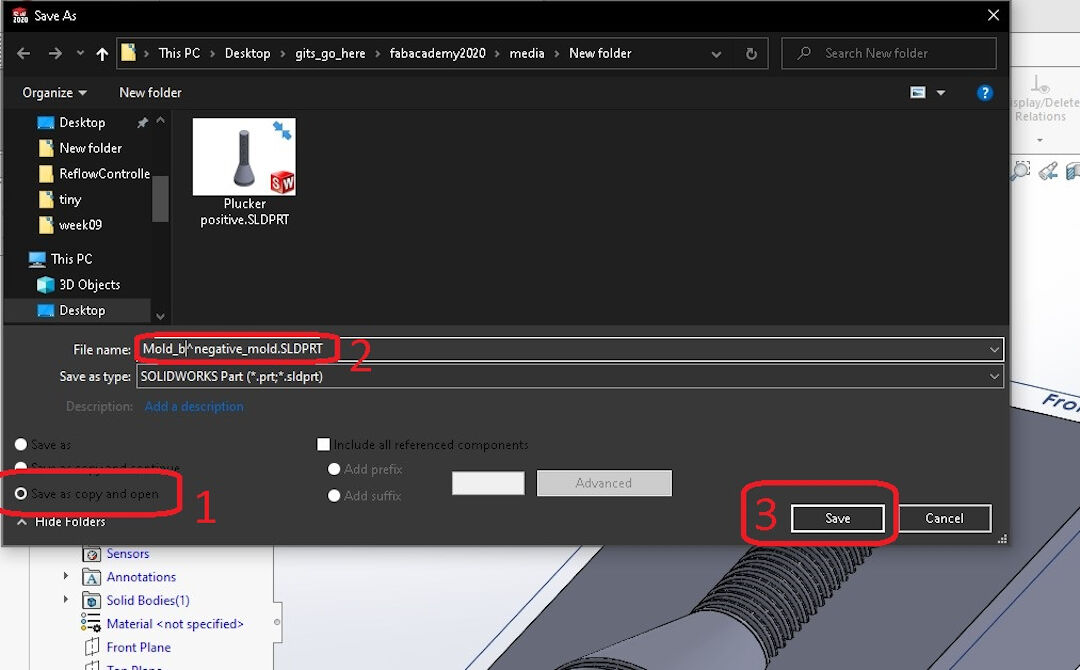
现在,因为我非常懒,我要复制模具 A 来创建模具 B。
- 点击 Save as copy and open。我们选这个选项的原因是,第一个选项其实只会给零件改名,而我们真正想要的是一个打开着的副本;
- 给零件起个名字,我这里是 Mold_b;
- 然后保存。
现在我们要插入复制出来的零件。和之前一样,再次点击 Insert Part……然后确认。
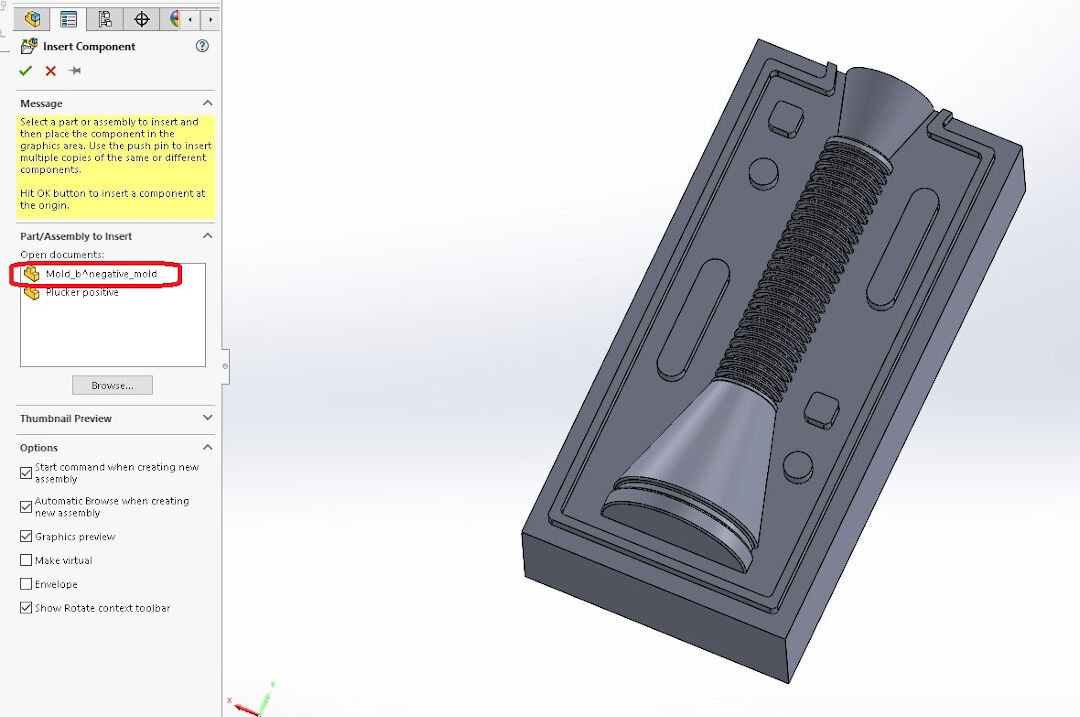
现在我们需要给零件做配合(mate)。哦,我忘了说,复制零件之后,如果你愿意,应该做一些特征来防止模具移位,并尽量减少分型线。
- 做法是点击这个面
- 然后点击模具 A 的第二个面,这样它们之后就会在那里配合。
- 现在点击 Coincident 并确认。
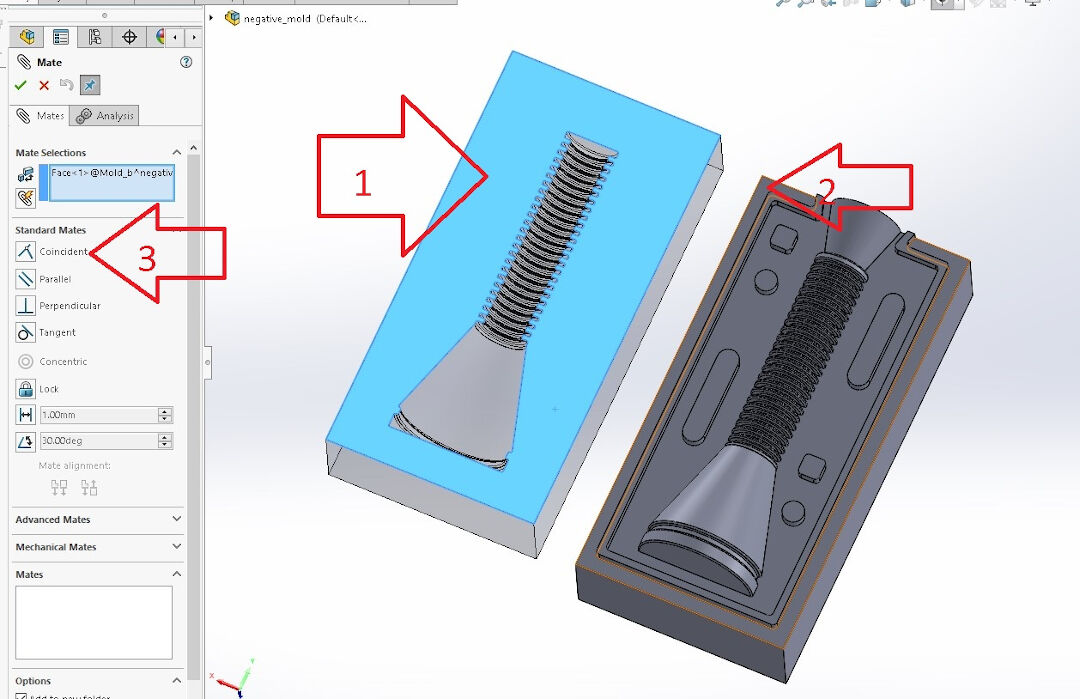
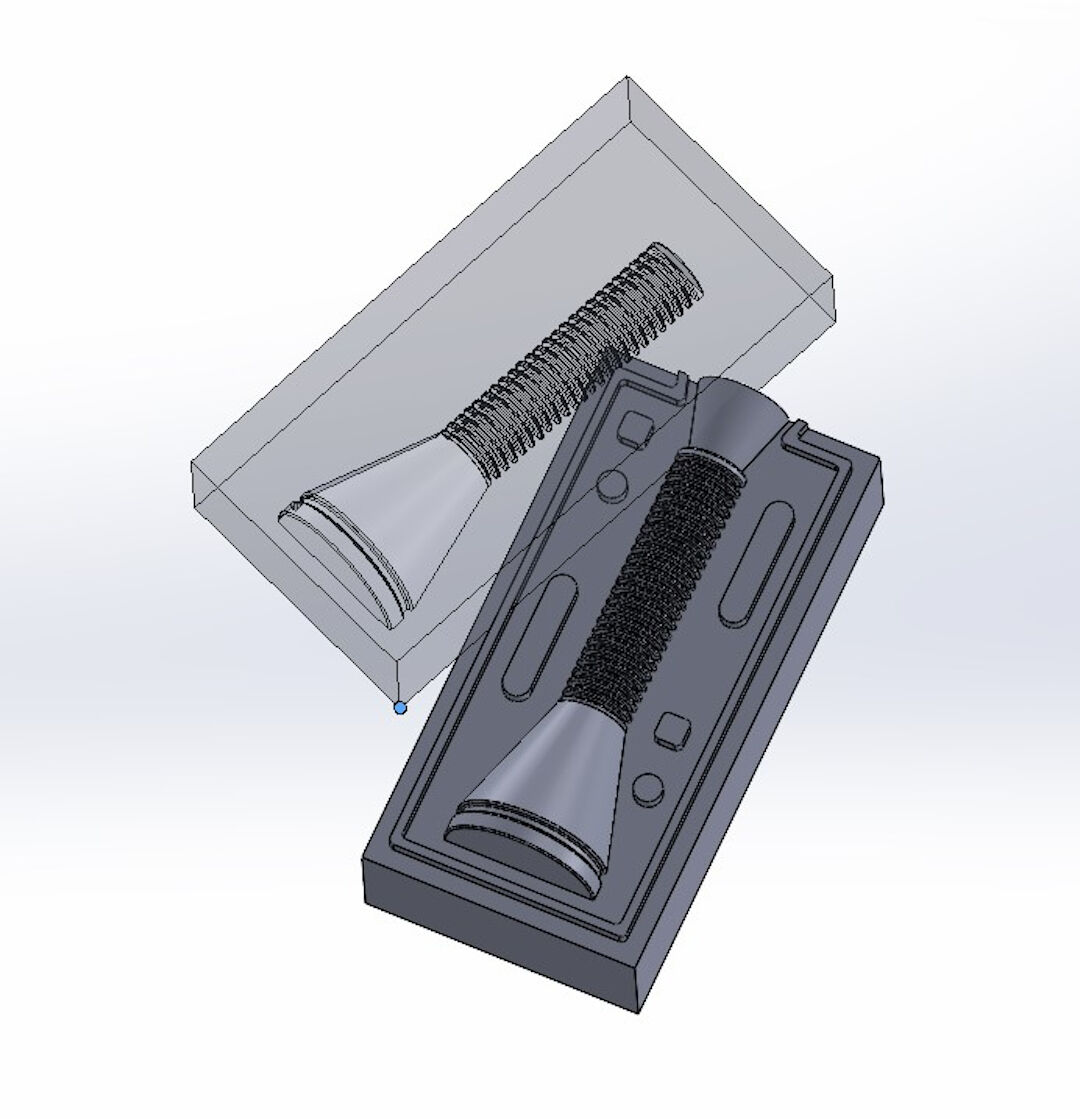
这个零件还没有完全配合好,但快好了。
在对角重复这一步,配合就完成了。
现在,用和之前一样的步骤,点击零件的角。
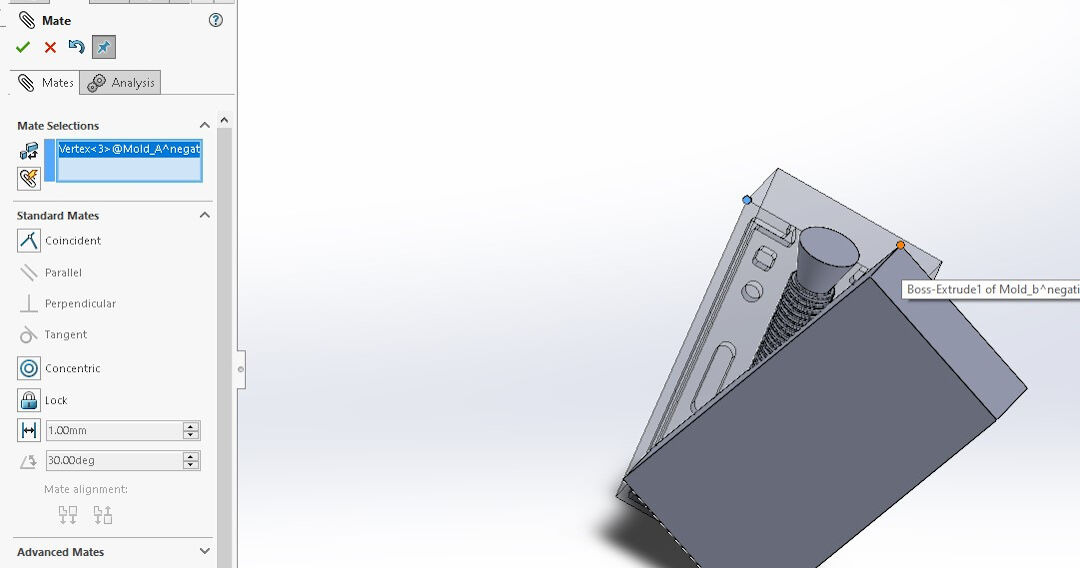
又是爆炸视图,送给你们!如果你想知道模具 B 里的负形特征是怎么来的,只需回看第一个型腔;做法完全一样。
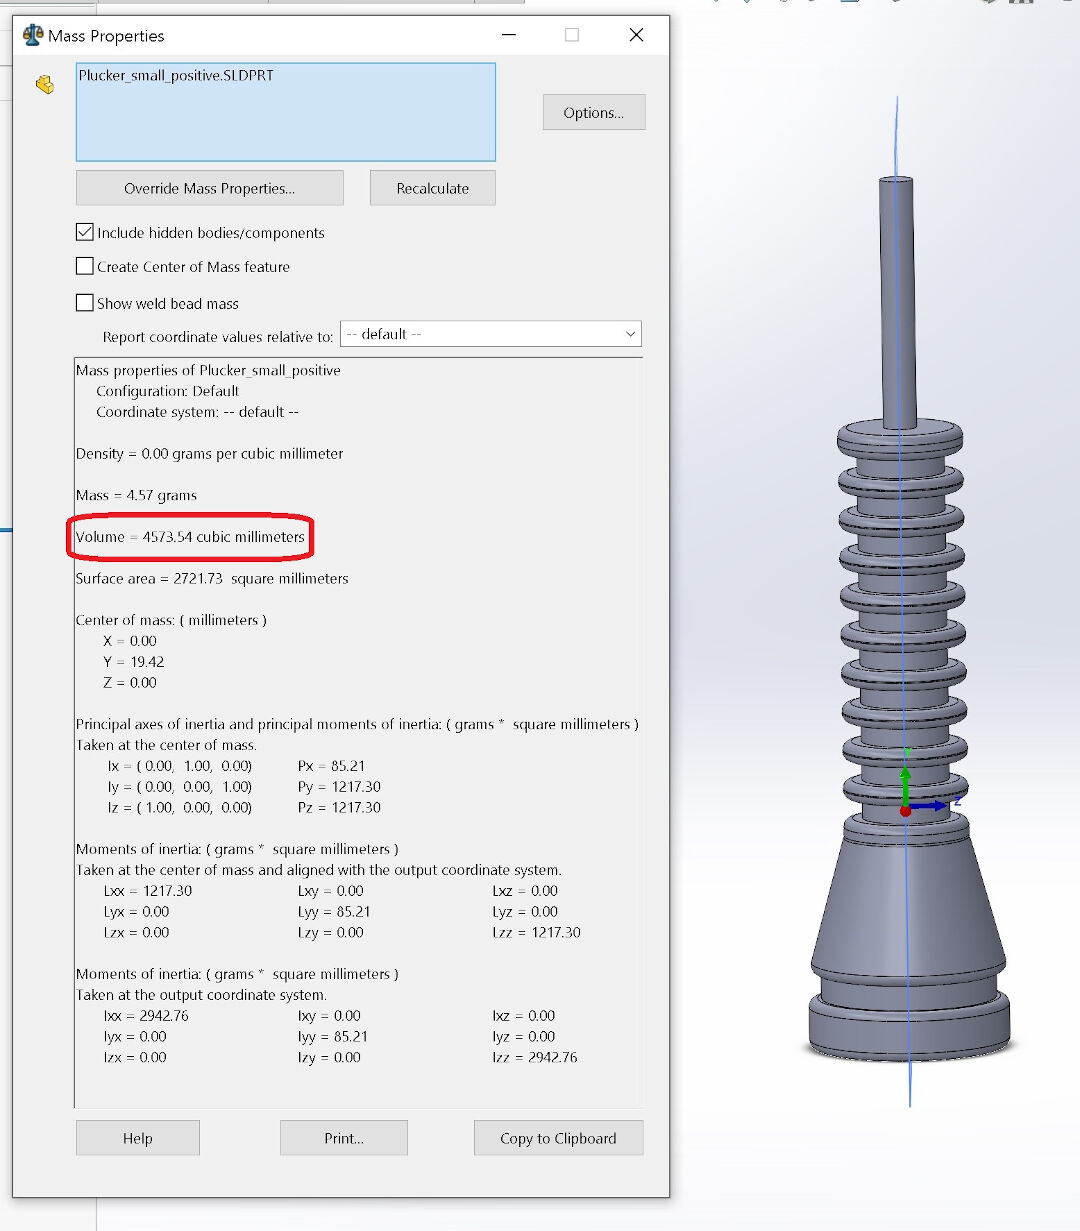
最后,我计算零件的体积。浇铸时这会很有用,这样浇铸时能把硅胶的浪费降到最低。我估计大约 5ml 硅胶。但其实我会准备两倍的量,因为我对剩下的硅胶有些打算。啊,如果你注意到阳模零件和我一开始用的不一样,那是因为我决定把它改小,因为对我在自选周做的可切削蜡来说它太大了。
铣削
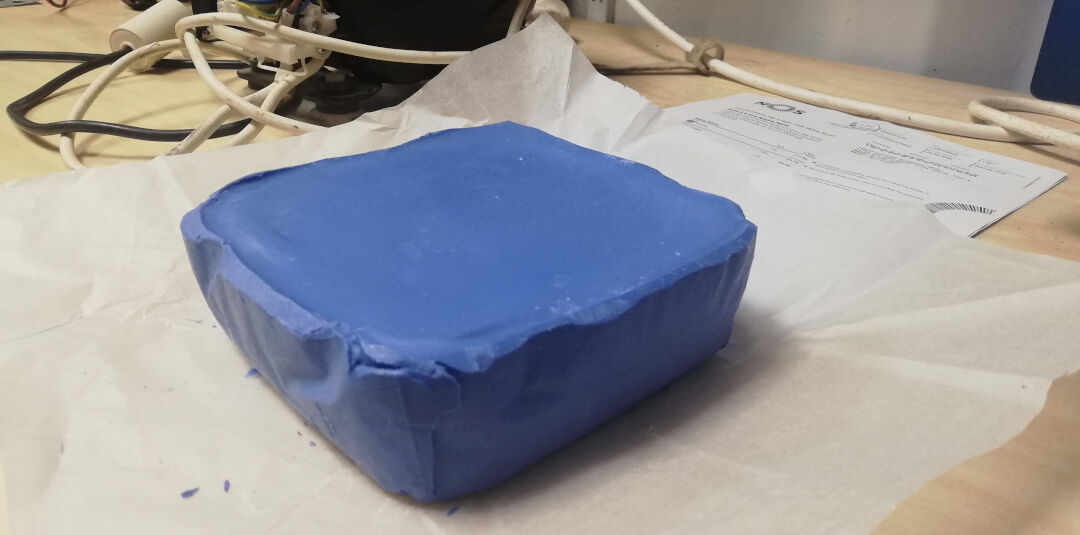
我开始铣削时,把坯料架在一个纸箱上,这样能尽量少浪费蜡。回收利用一直在我脑子里!我钻了通孔,把所有东西固定到我的大数控机床的牺牲台面上。
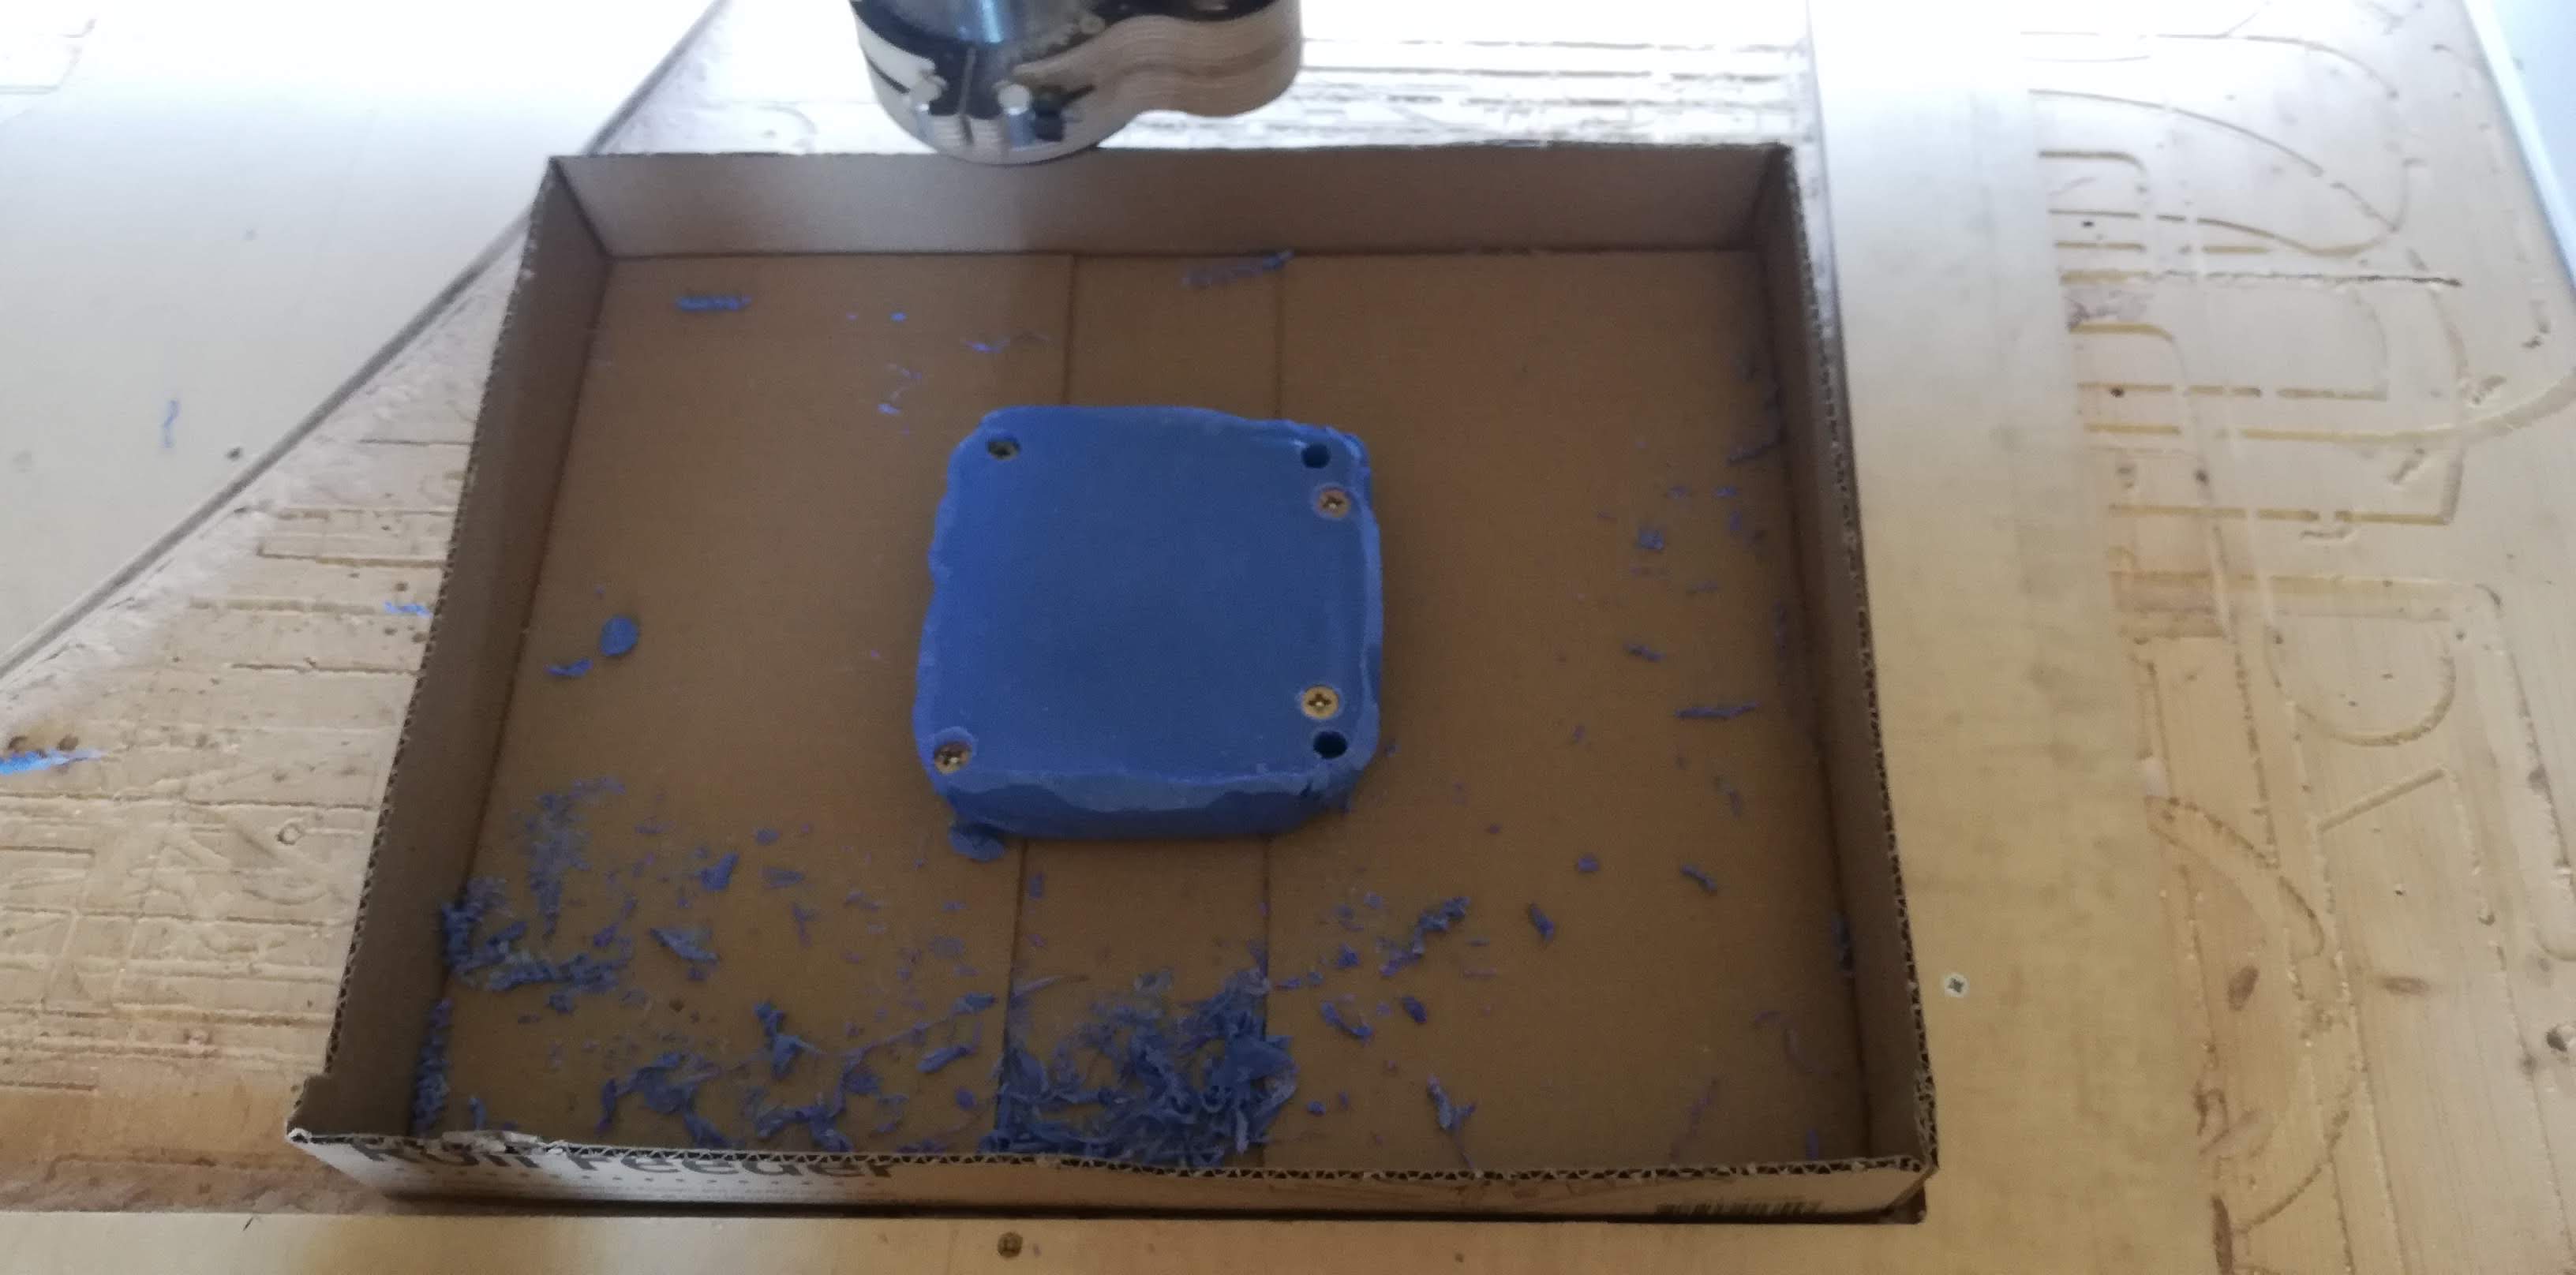
启动数控机床的流程和输入设备周里介绍的一样,只是这里没有自动校准,也不会自动找零点,所以如果你忘了:打开 Mach3,用方向键把数控机床移到你想设为原点的位置,然后依次点击各个轴:X、Y 和 Z。
视频里是数控机床在做最初的移动,用 1/4" 立铣刀清理最初的台阶。
这里可以看到更多过程,用的是更小的 1.5mm 立铣刀,那是我最后用的一把刀。
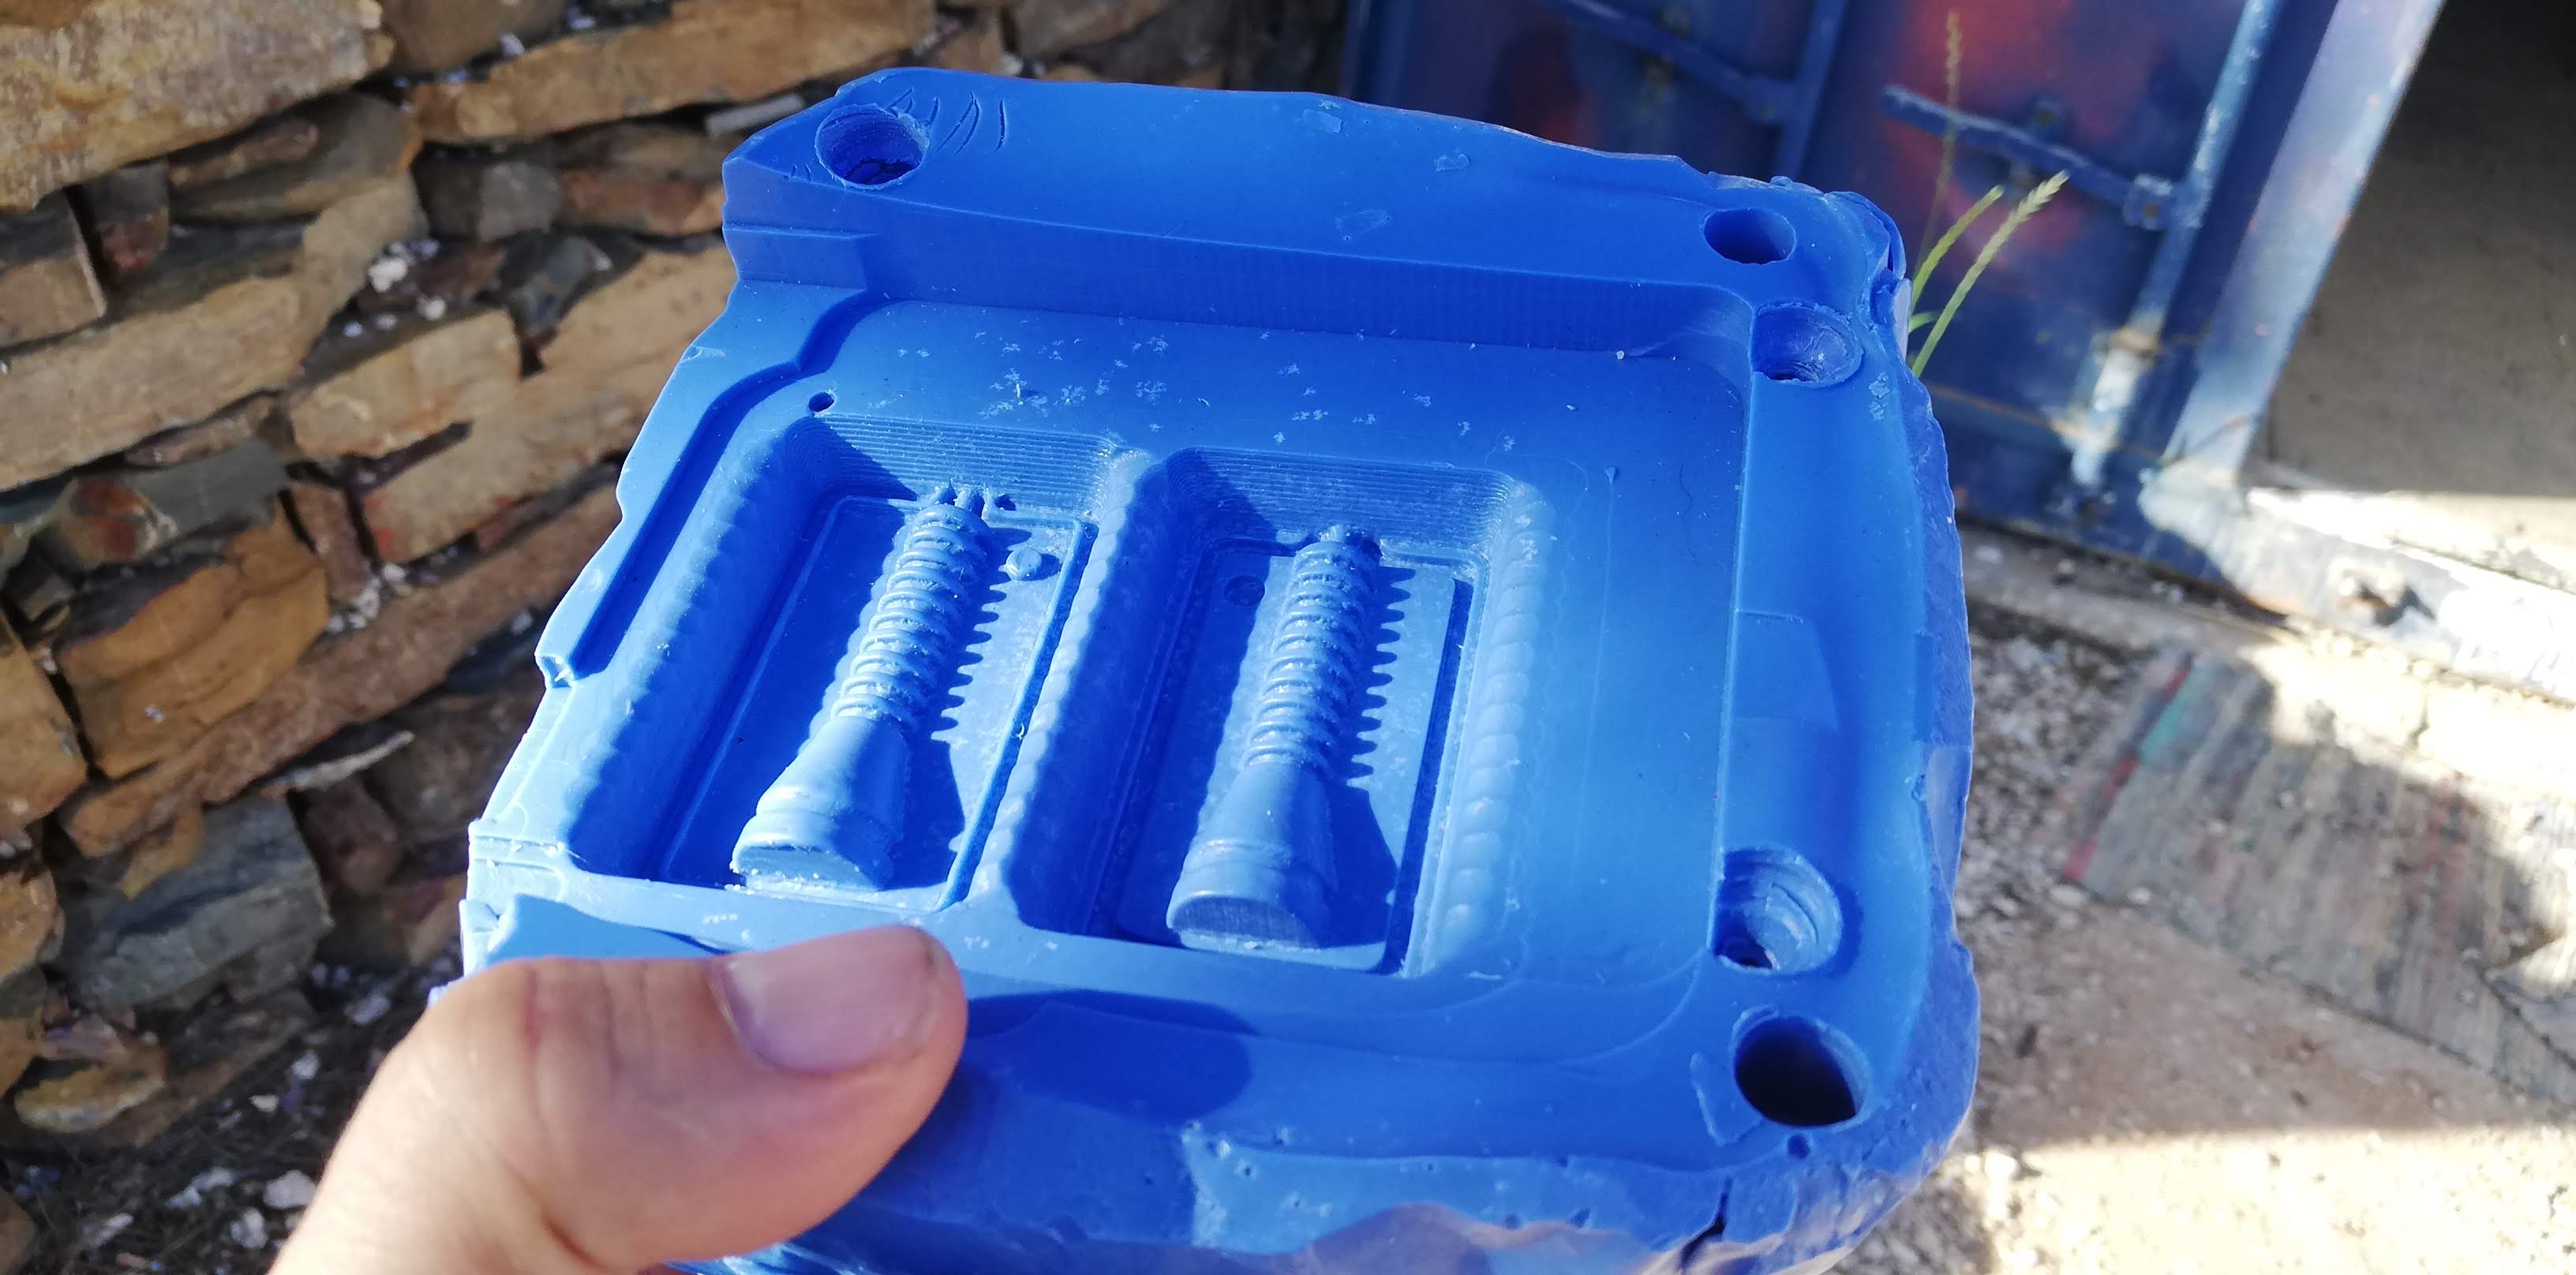
阳模的最终结果非常好;表面光滑,细节也令人满意。
浇铸阴模
我们从大声朗读技术数据表开始!我亲爱的同事兼女儿 Bianca 承担了这个荣幸的任务。:-)
这里可以看到我一开始用的 3030 Slide。
我们用不同颜色的胶带标记每根竹签,戴上眼镜和手套,开始了流程。
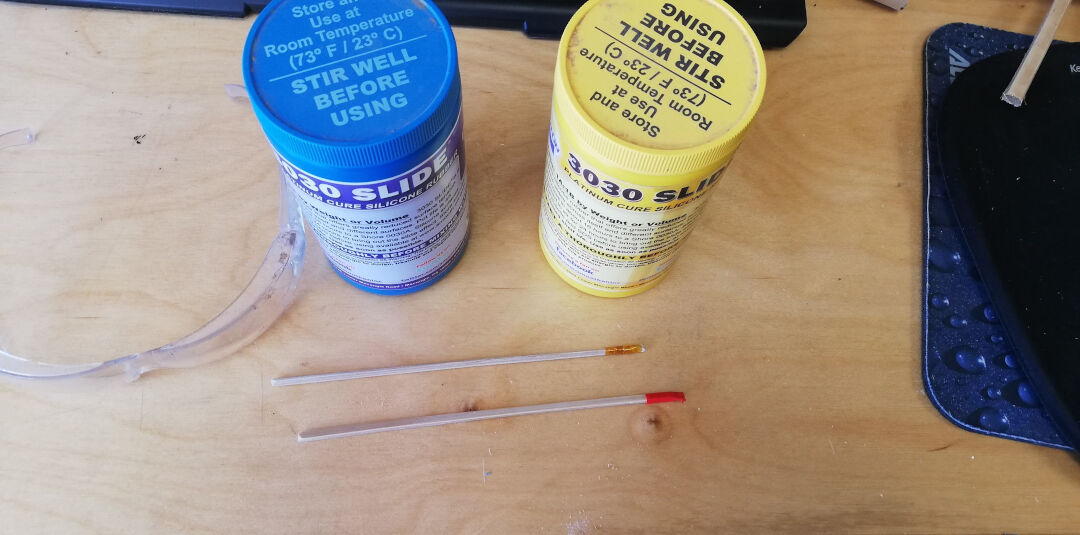
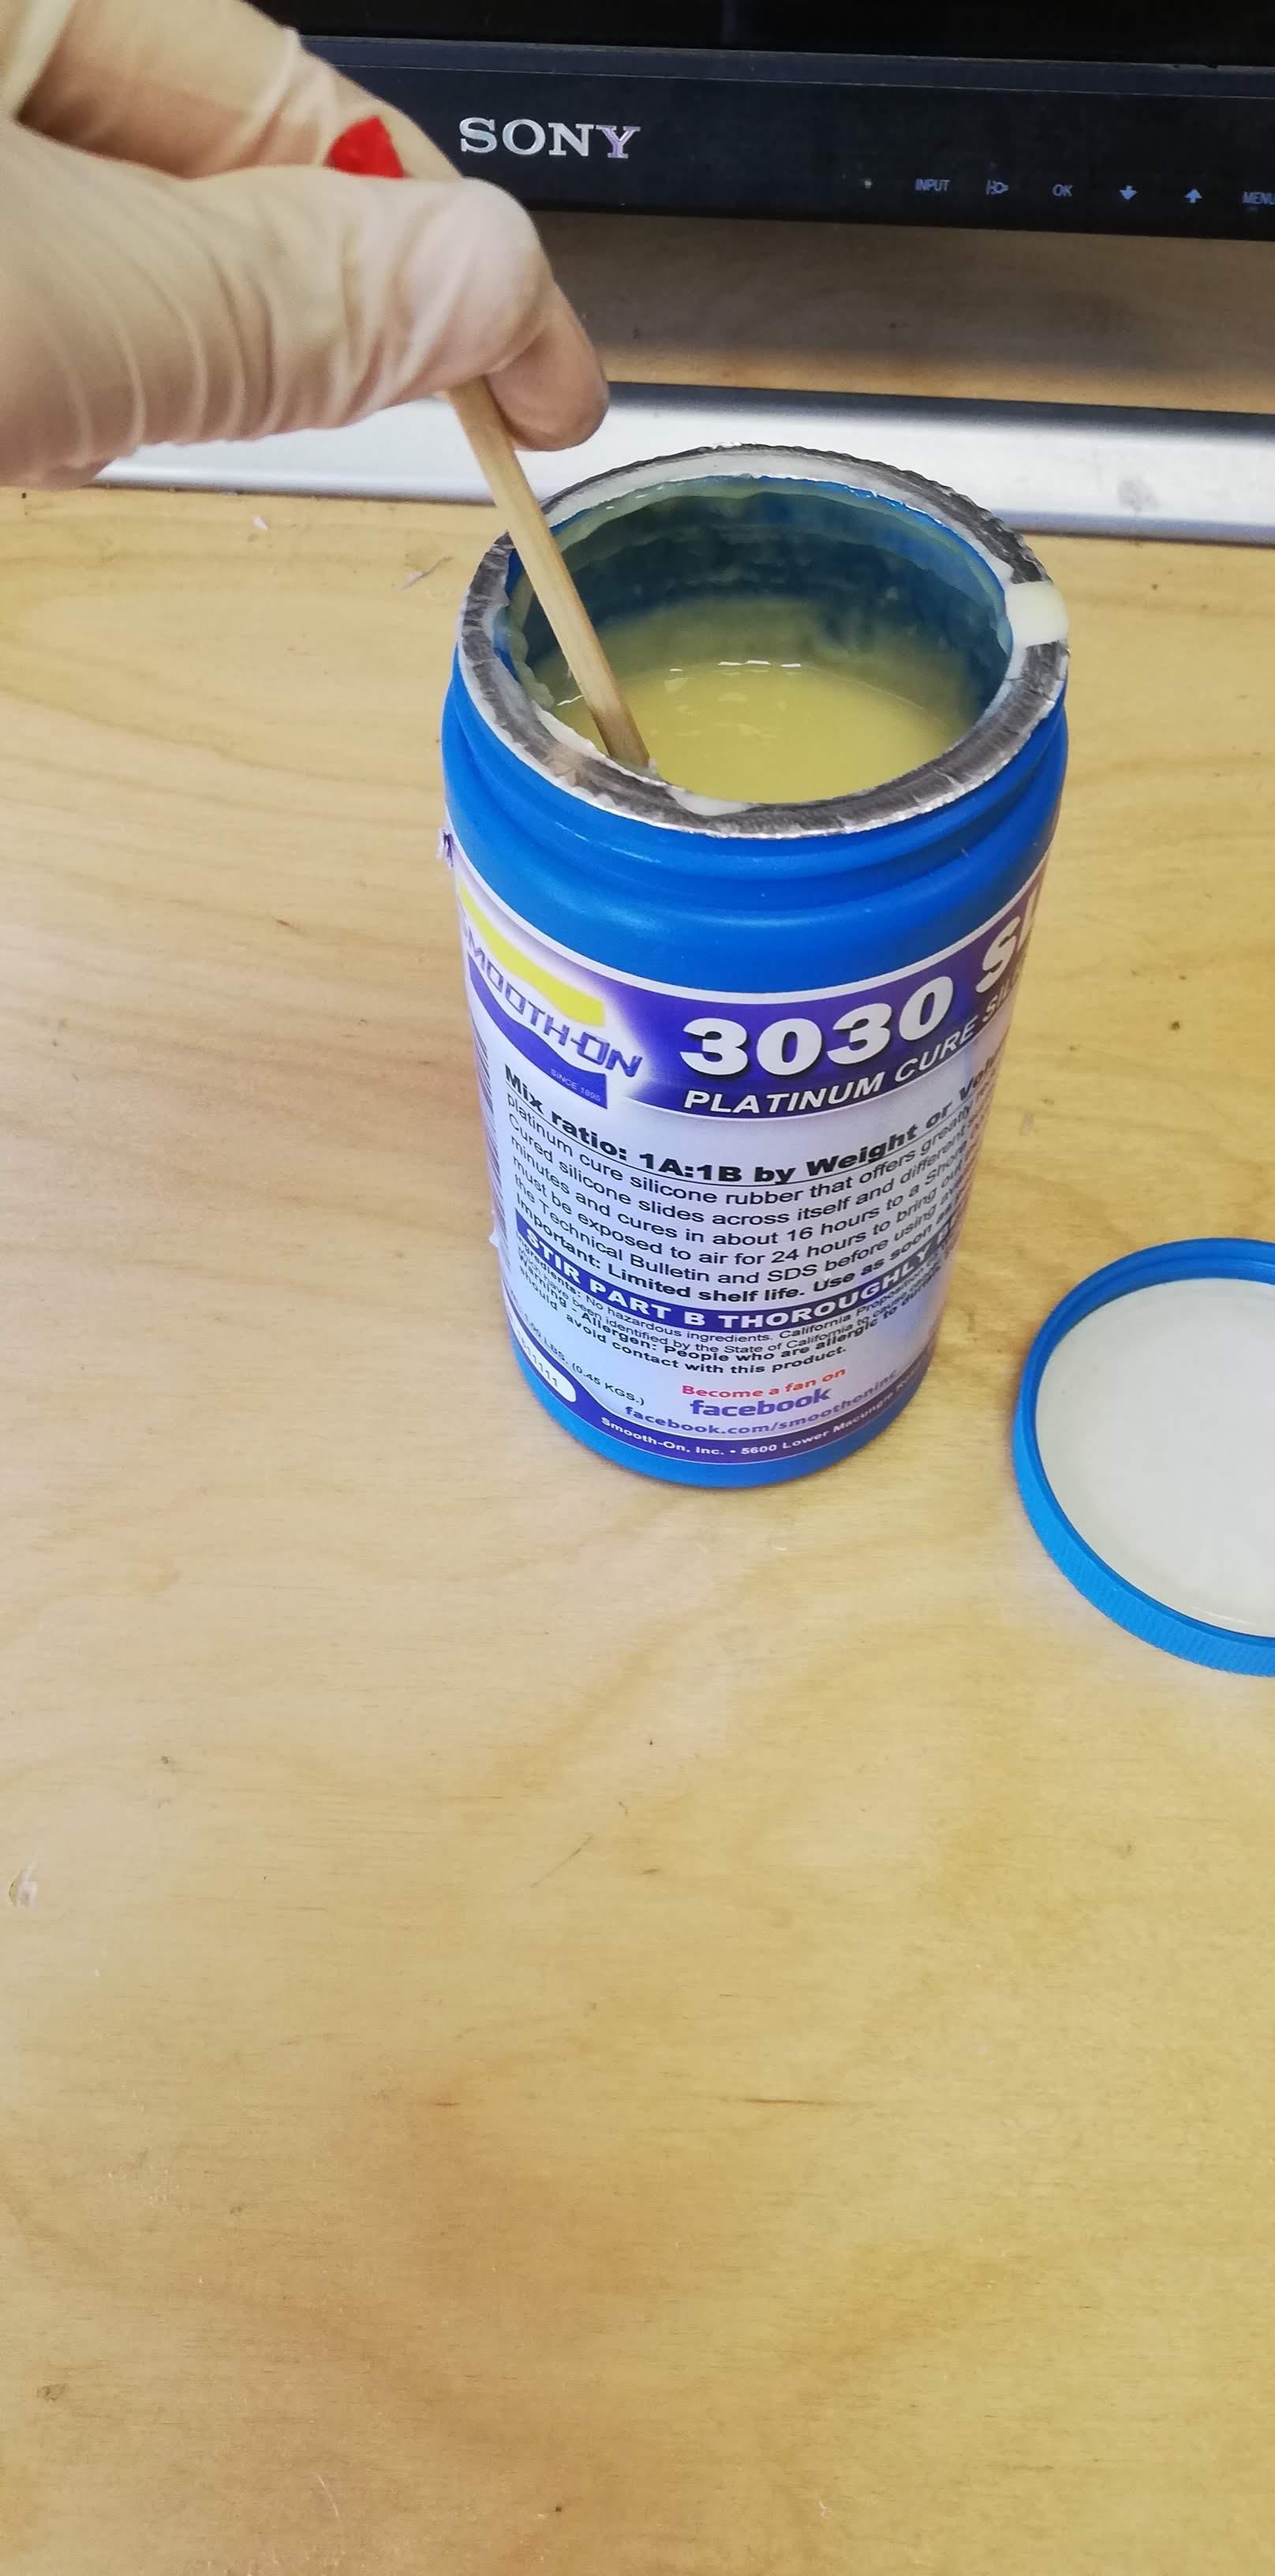
需要搅拌很久,但这个产品的适用期(pot life)很长,开始固化前有 45 分钟,所以不用着急。重要的是把每个组分都搅匀,然后再把混合液搅匀。
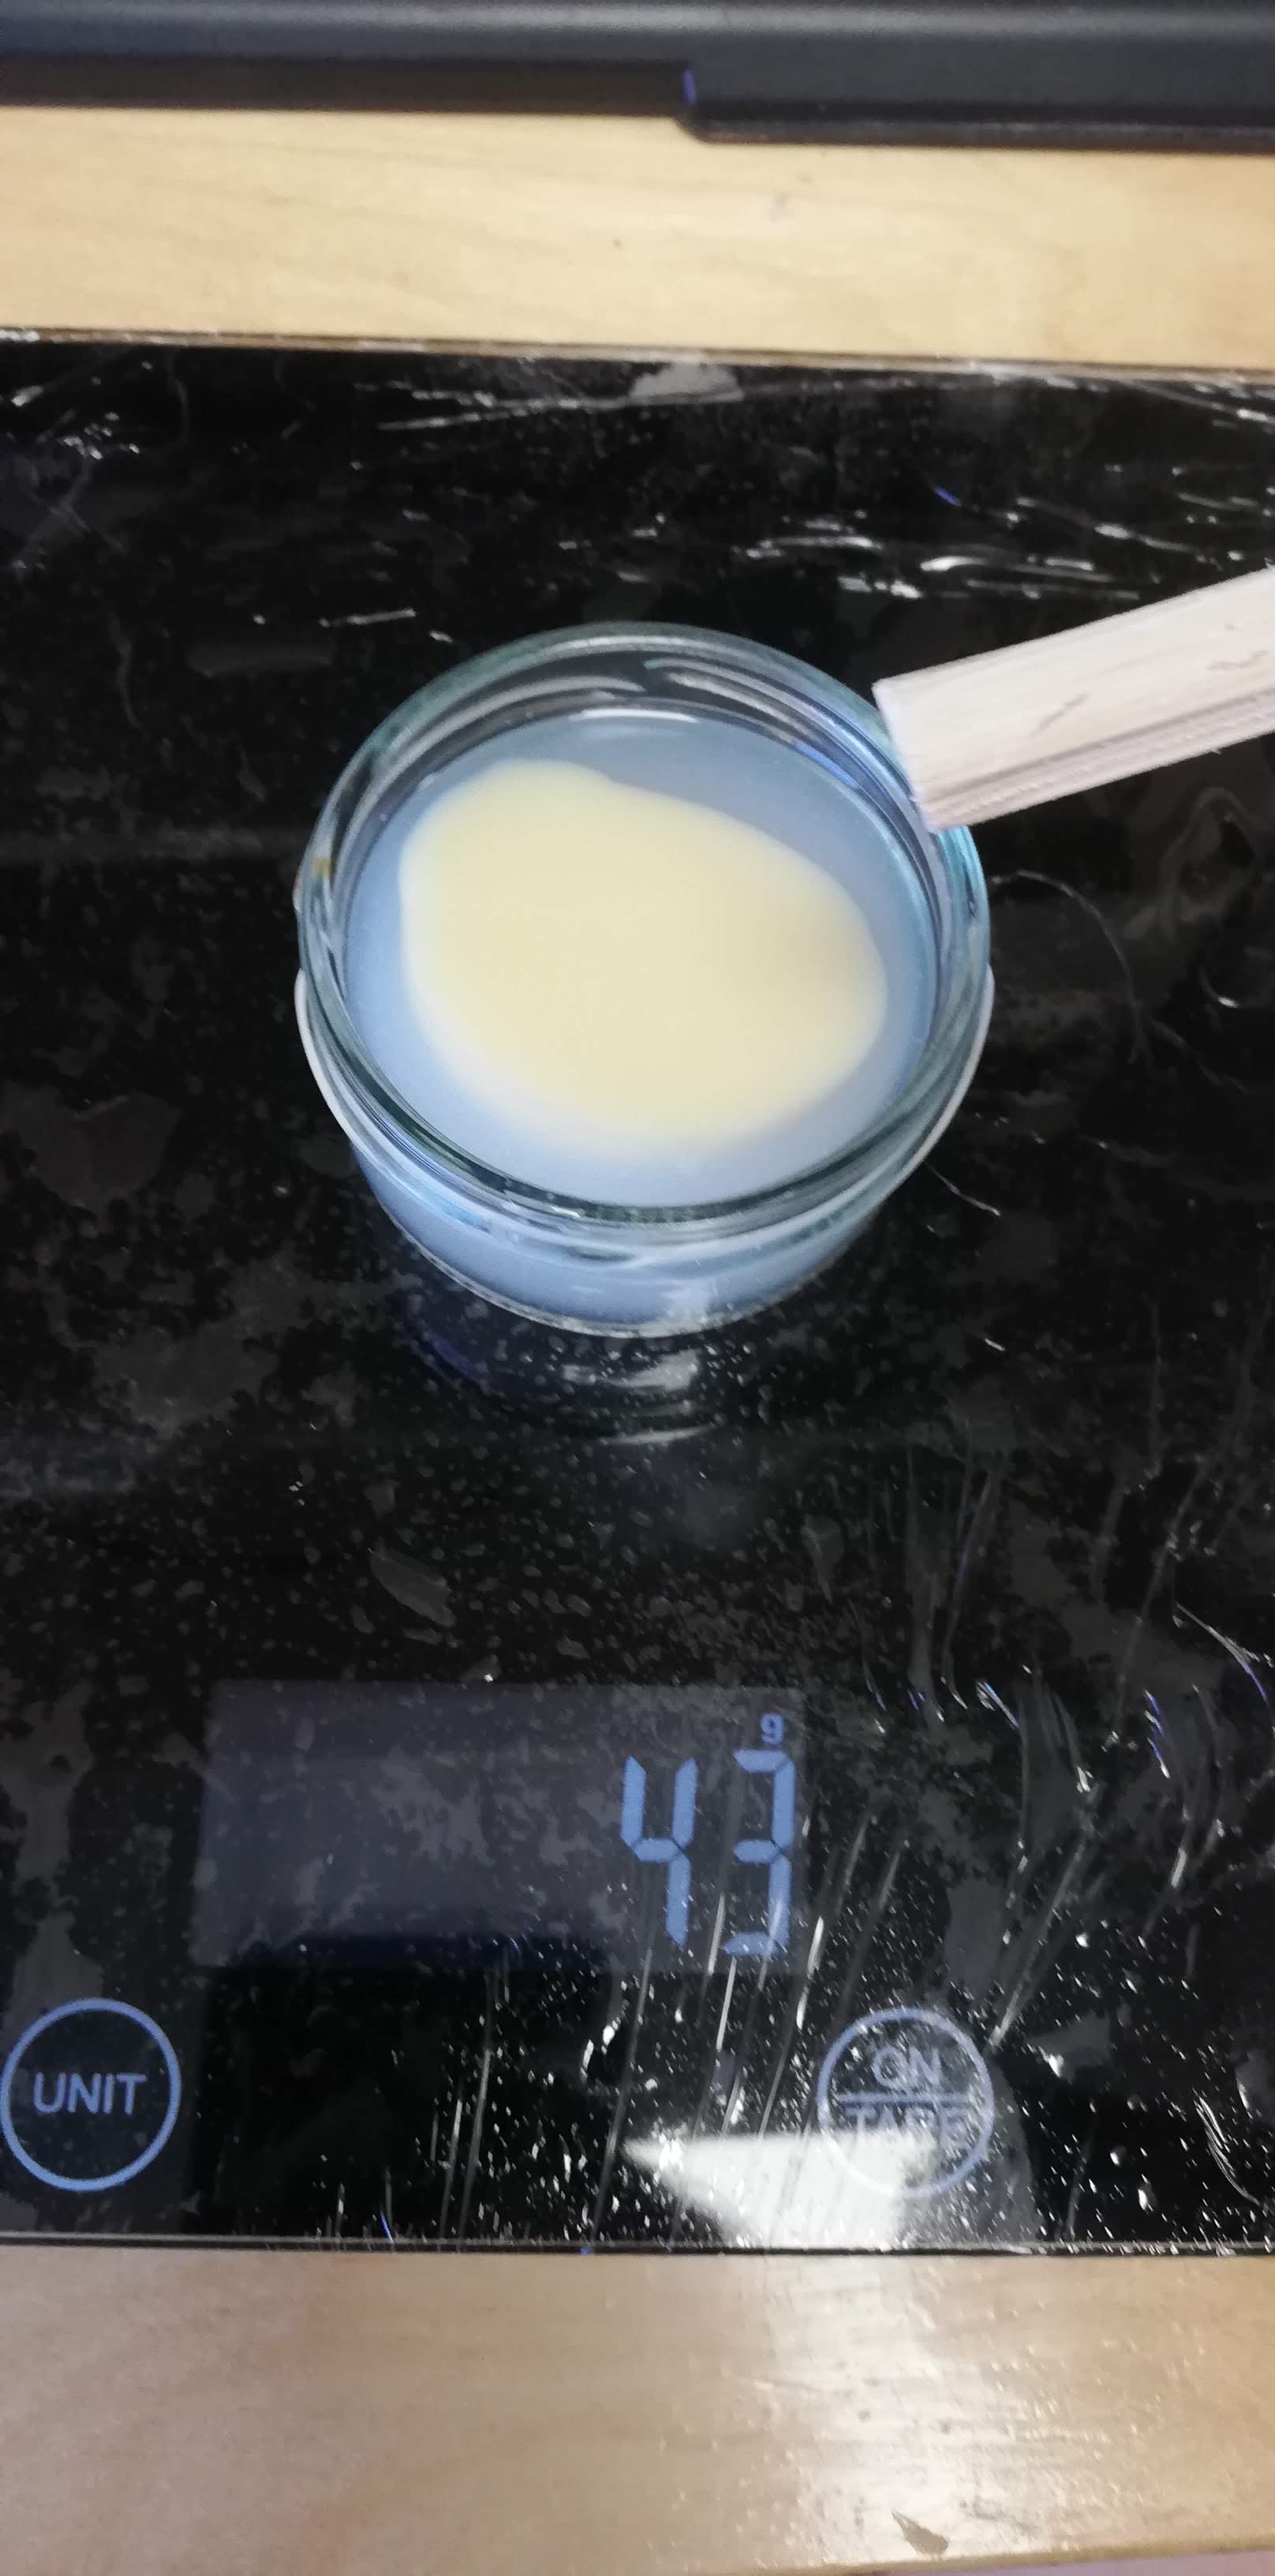
按一比一的比例,我们用了 43 克硅胶来做阴模。
这里可以看到倒胶,太治愈了!
结果不好!等了 48 小时以上,模具还是黏的。我觉得我的硅胶有问题;我买它已经 2 年了,可能就是这个原因。
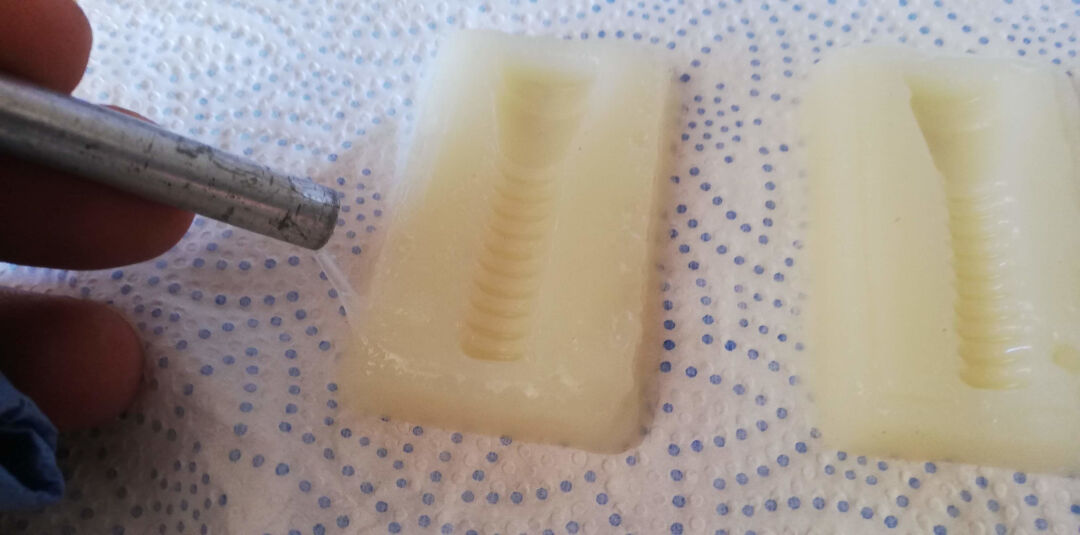
第二个问题是我为防模具移位做的那些特征:它们彼此配合得不好,所以我决定用普通石蜡把它们填上,再用刀片刮平。结果还算可以。
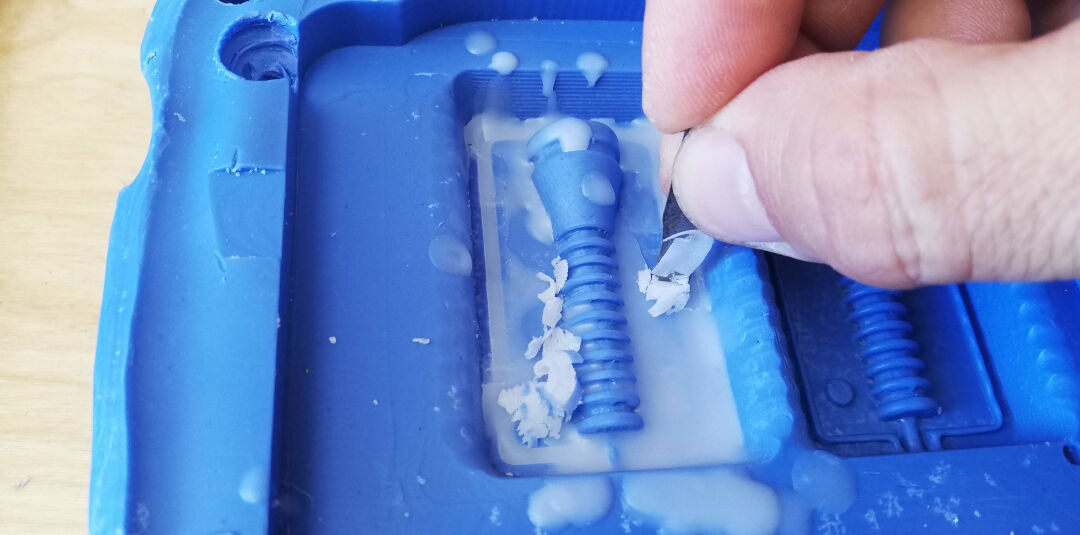
这是阳模,那些特征已经用手工填了石蜡,可以再浇一次了。
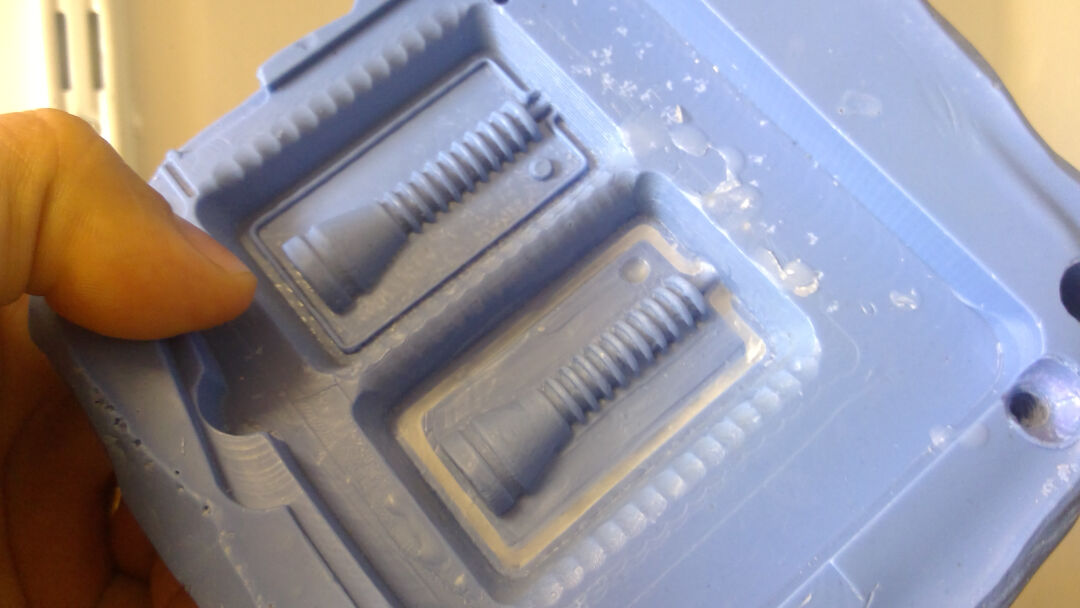
这里可以看到用我实验室里这桶硅胶做的新浇铸。它来自一家叫 OTT 的中国公司;硅胶的型号是 OTT-1817。我找不到它的技术数据表,因为我觉得这是个已经停产的产品。我甚至试着给公司发邮件,但没有收到回复。
流程一样,从配比到搅拌方式;区别是这个产品 30-40 分钟就固化,所以动作要快。:-)
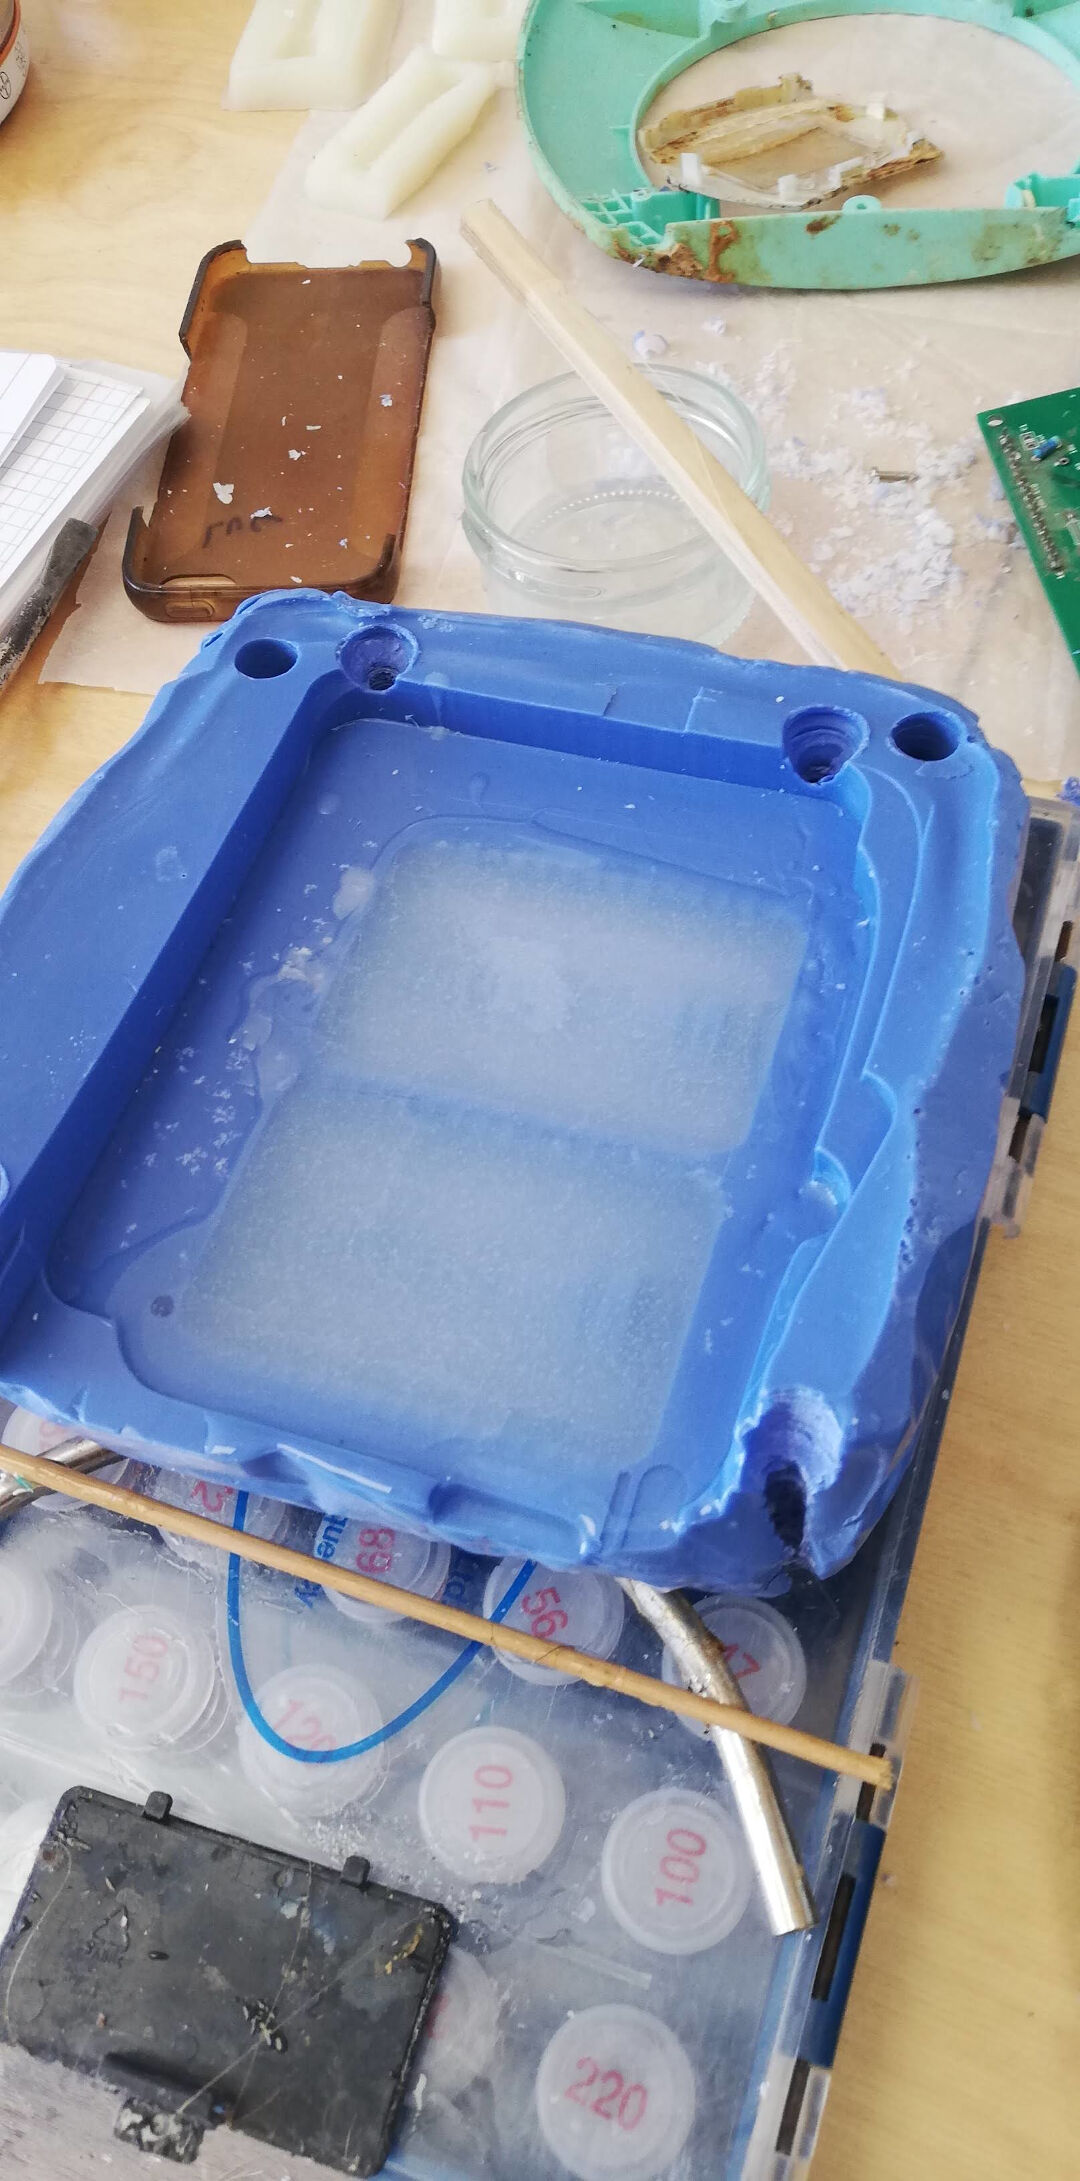
结果真的令人满意!
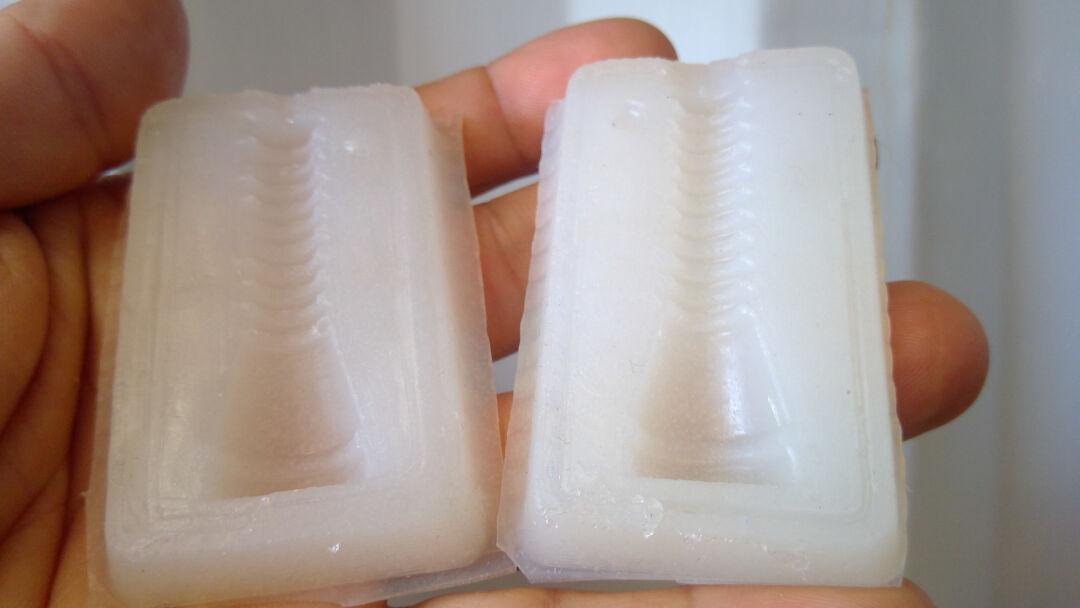
浇铸零件
因为我是在硅胶上浇硅胶,所以需要准备脱模剂。
在 Smooth-On 的网站上列出了 3 种方案。一种是市售产品;另外几种在家里很容易自己做(DIY)。
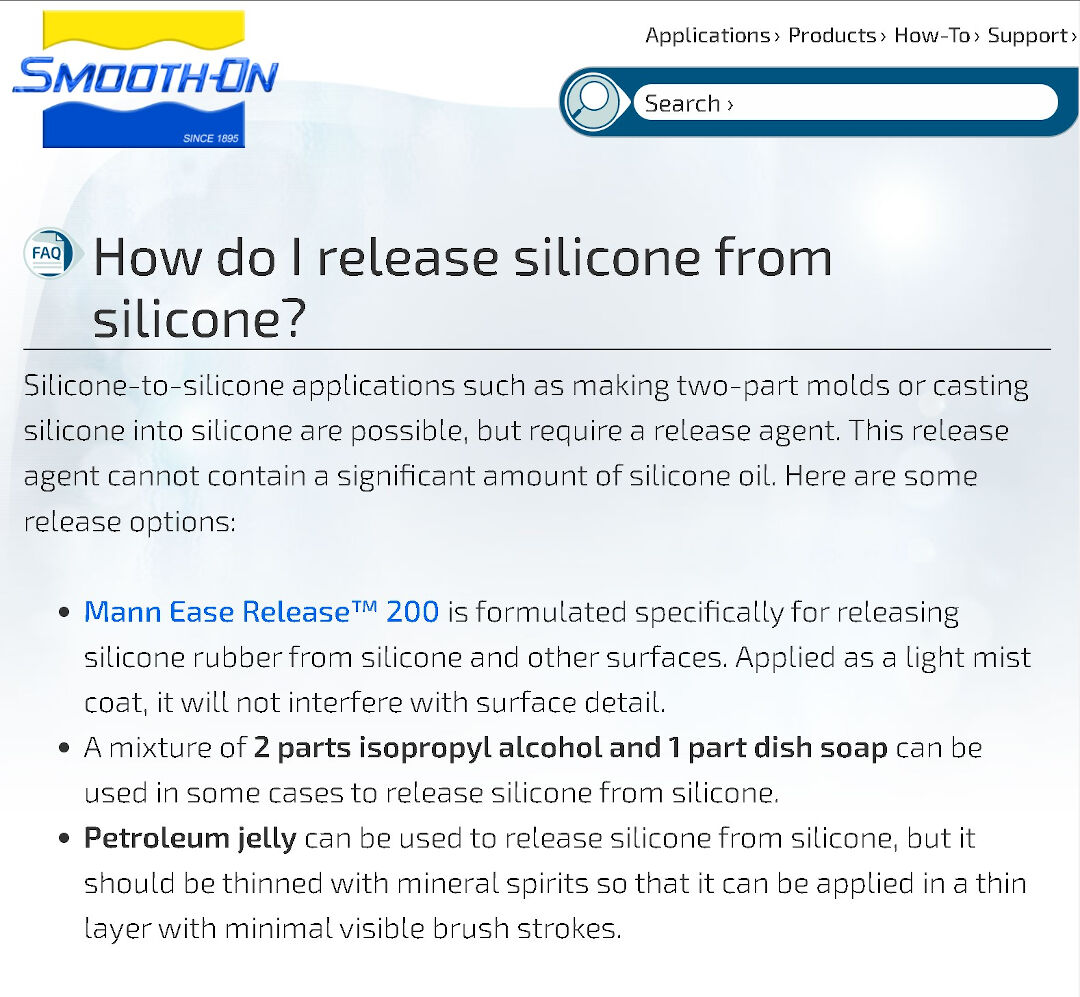
和往常一样,我选 DIY,用 2 份异丙醇和 1 份洗洁精配成混合液。我完全不知道它会不会有用,或者会不会毁掉模具。
因为 DIY 溶液没有使用说明,我就假定和市售那种产品的说明一样。
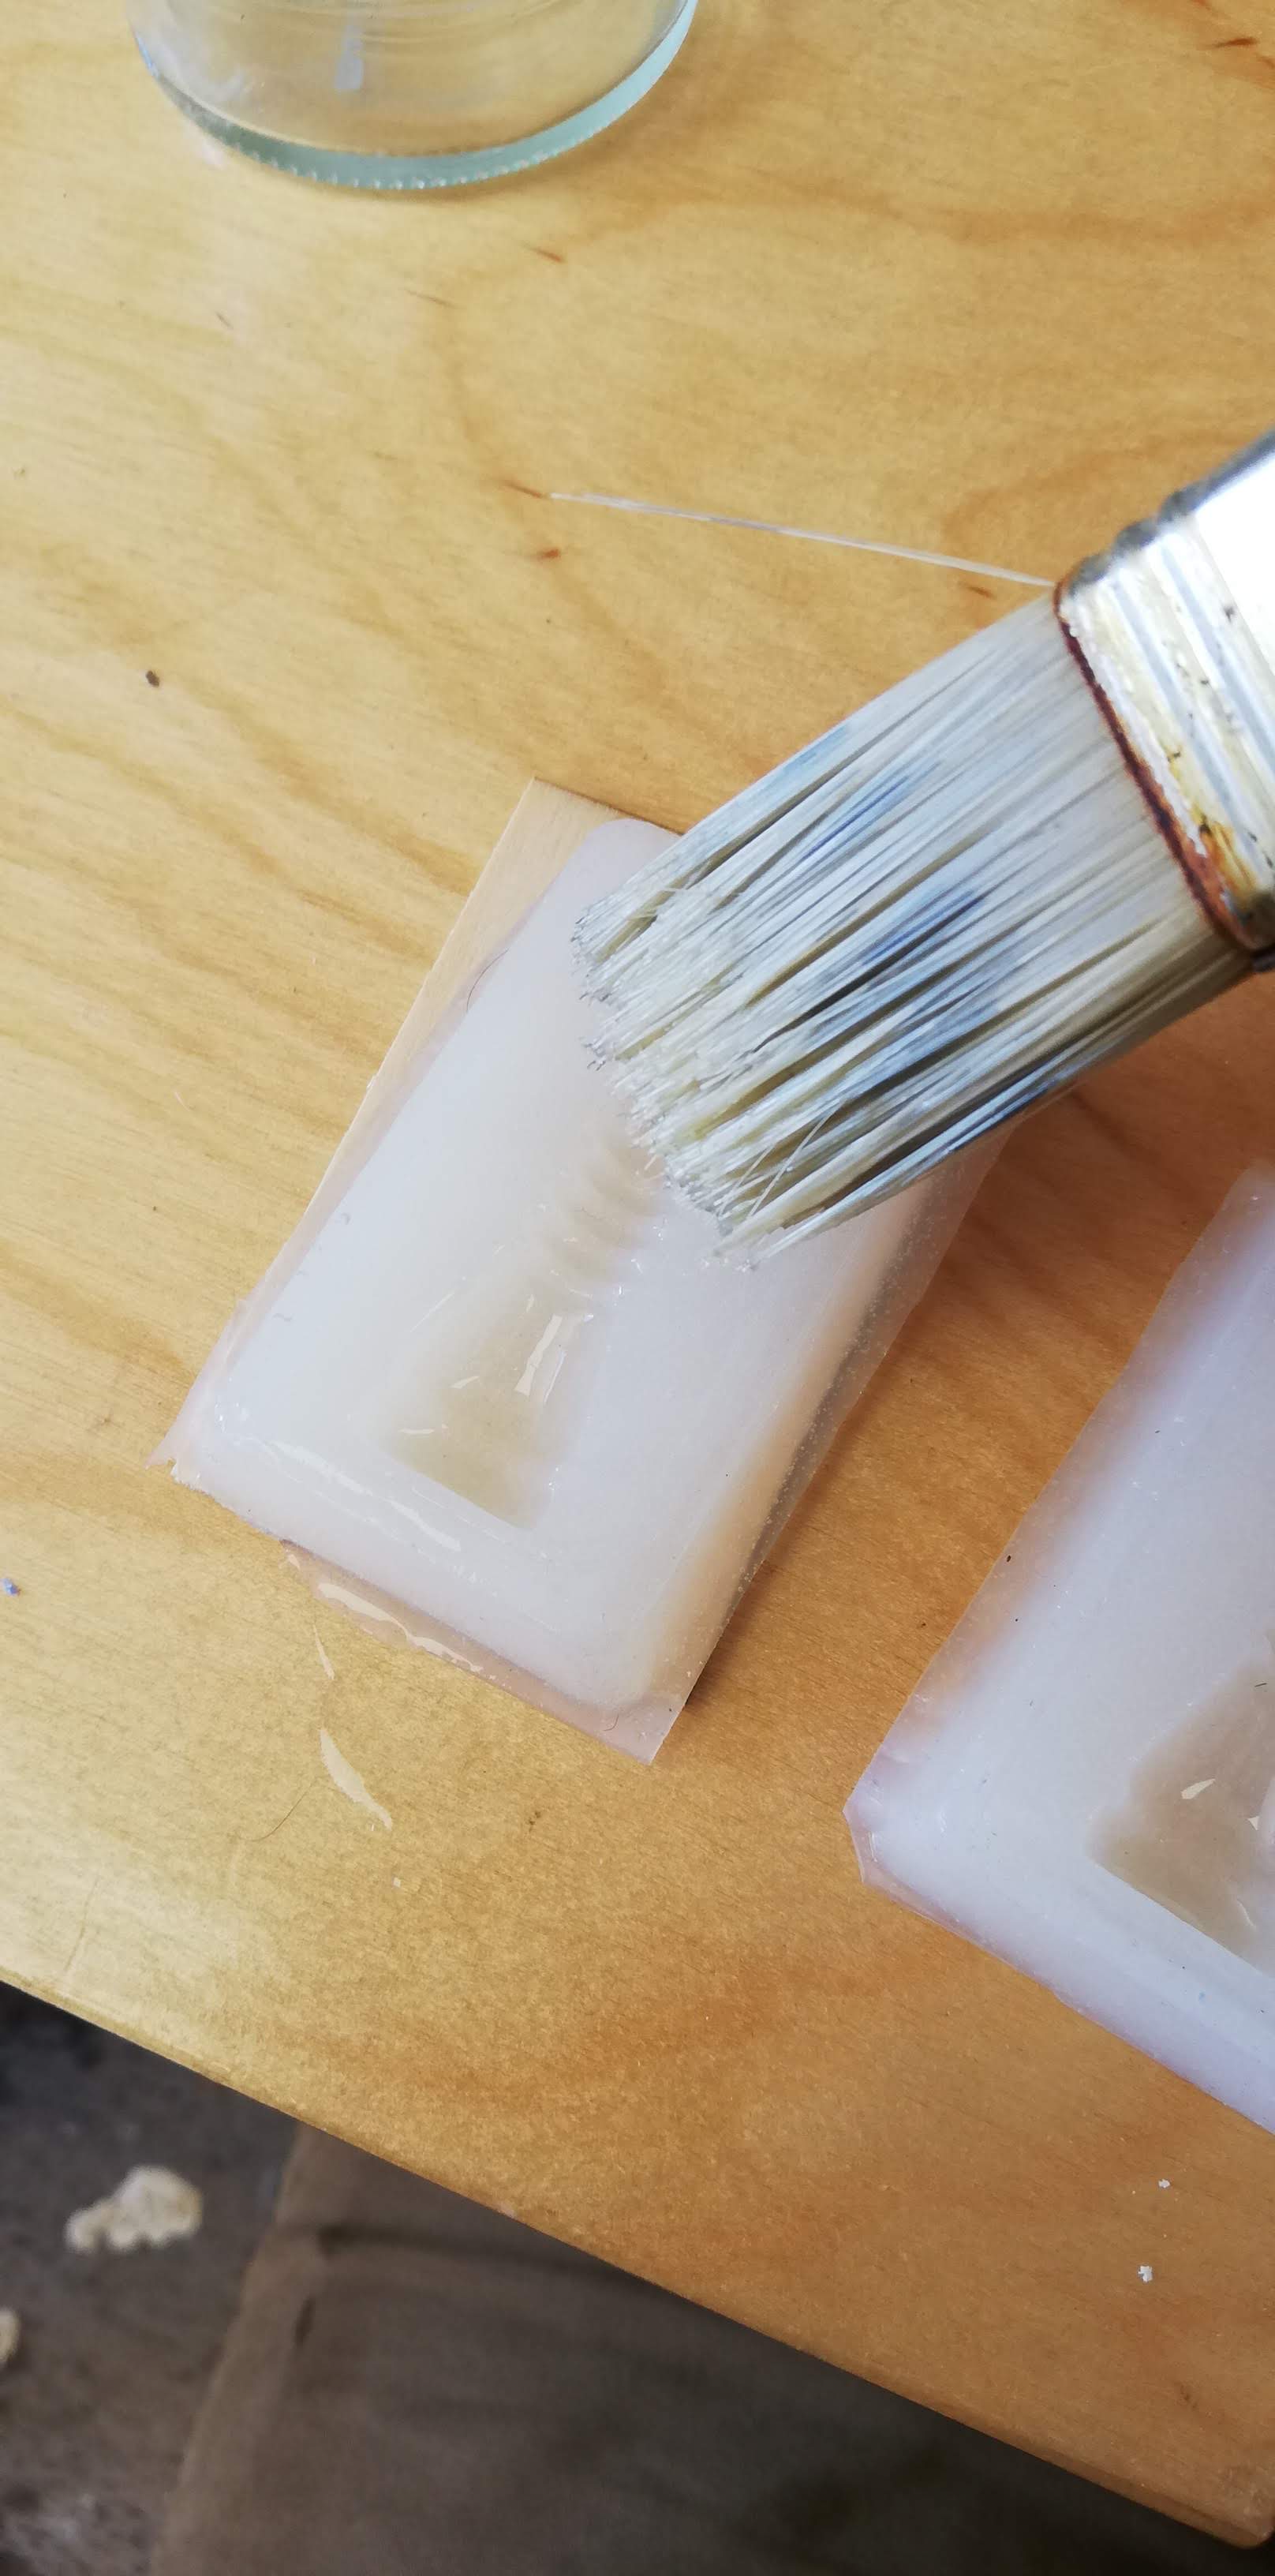
于是,手里有了这溶液,我把它涂在模具上,让它晒干。
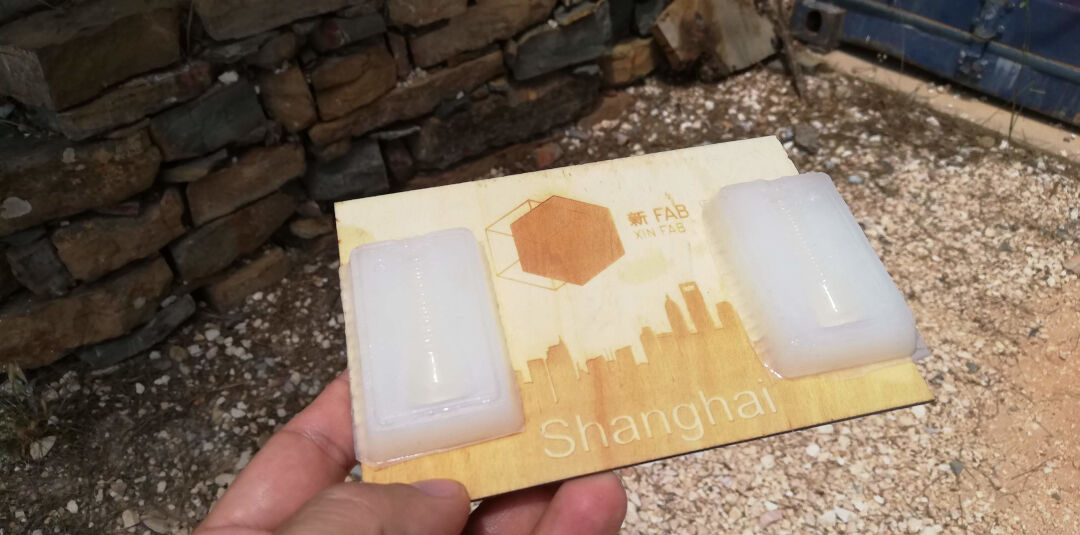
模具准备好后,我切了 2 块薄胶合板。这能帮助模具成型,让压力均匀,并防止模具漏胶。
然后我用夹子夹紧,孔朝上。
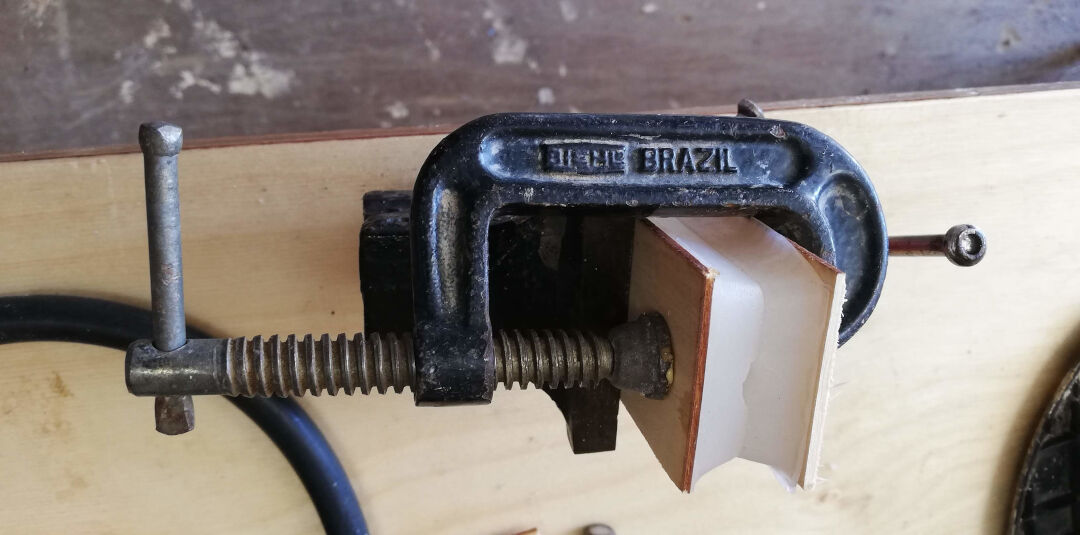
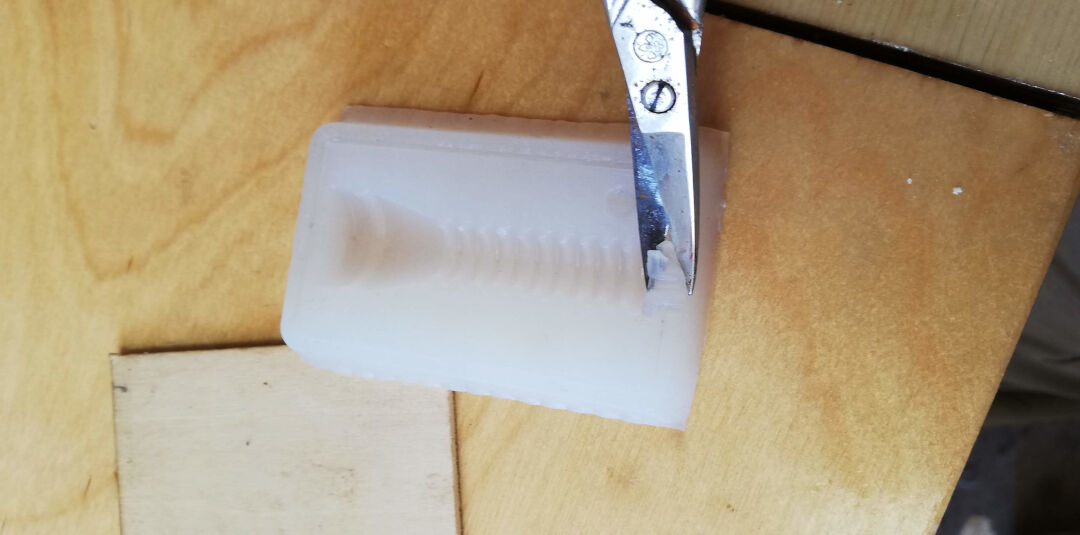
我需要一个孔,在硅胶进来时让空气排出。因为设计阶段没想到这一点,我剪掉了一点硅胶把孔扩大。
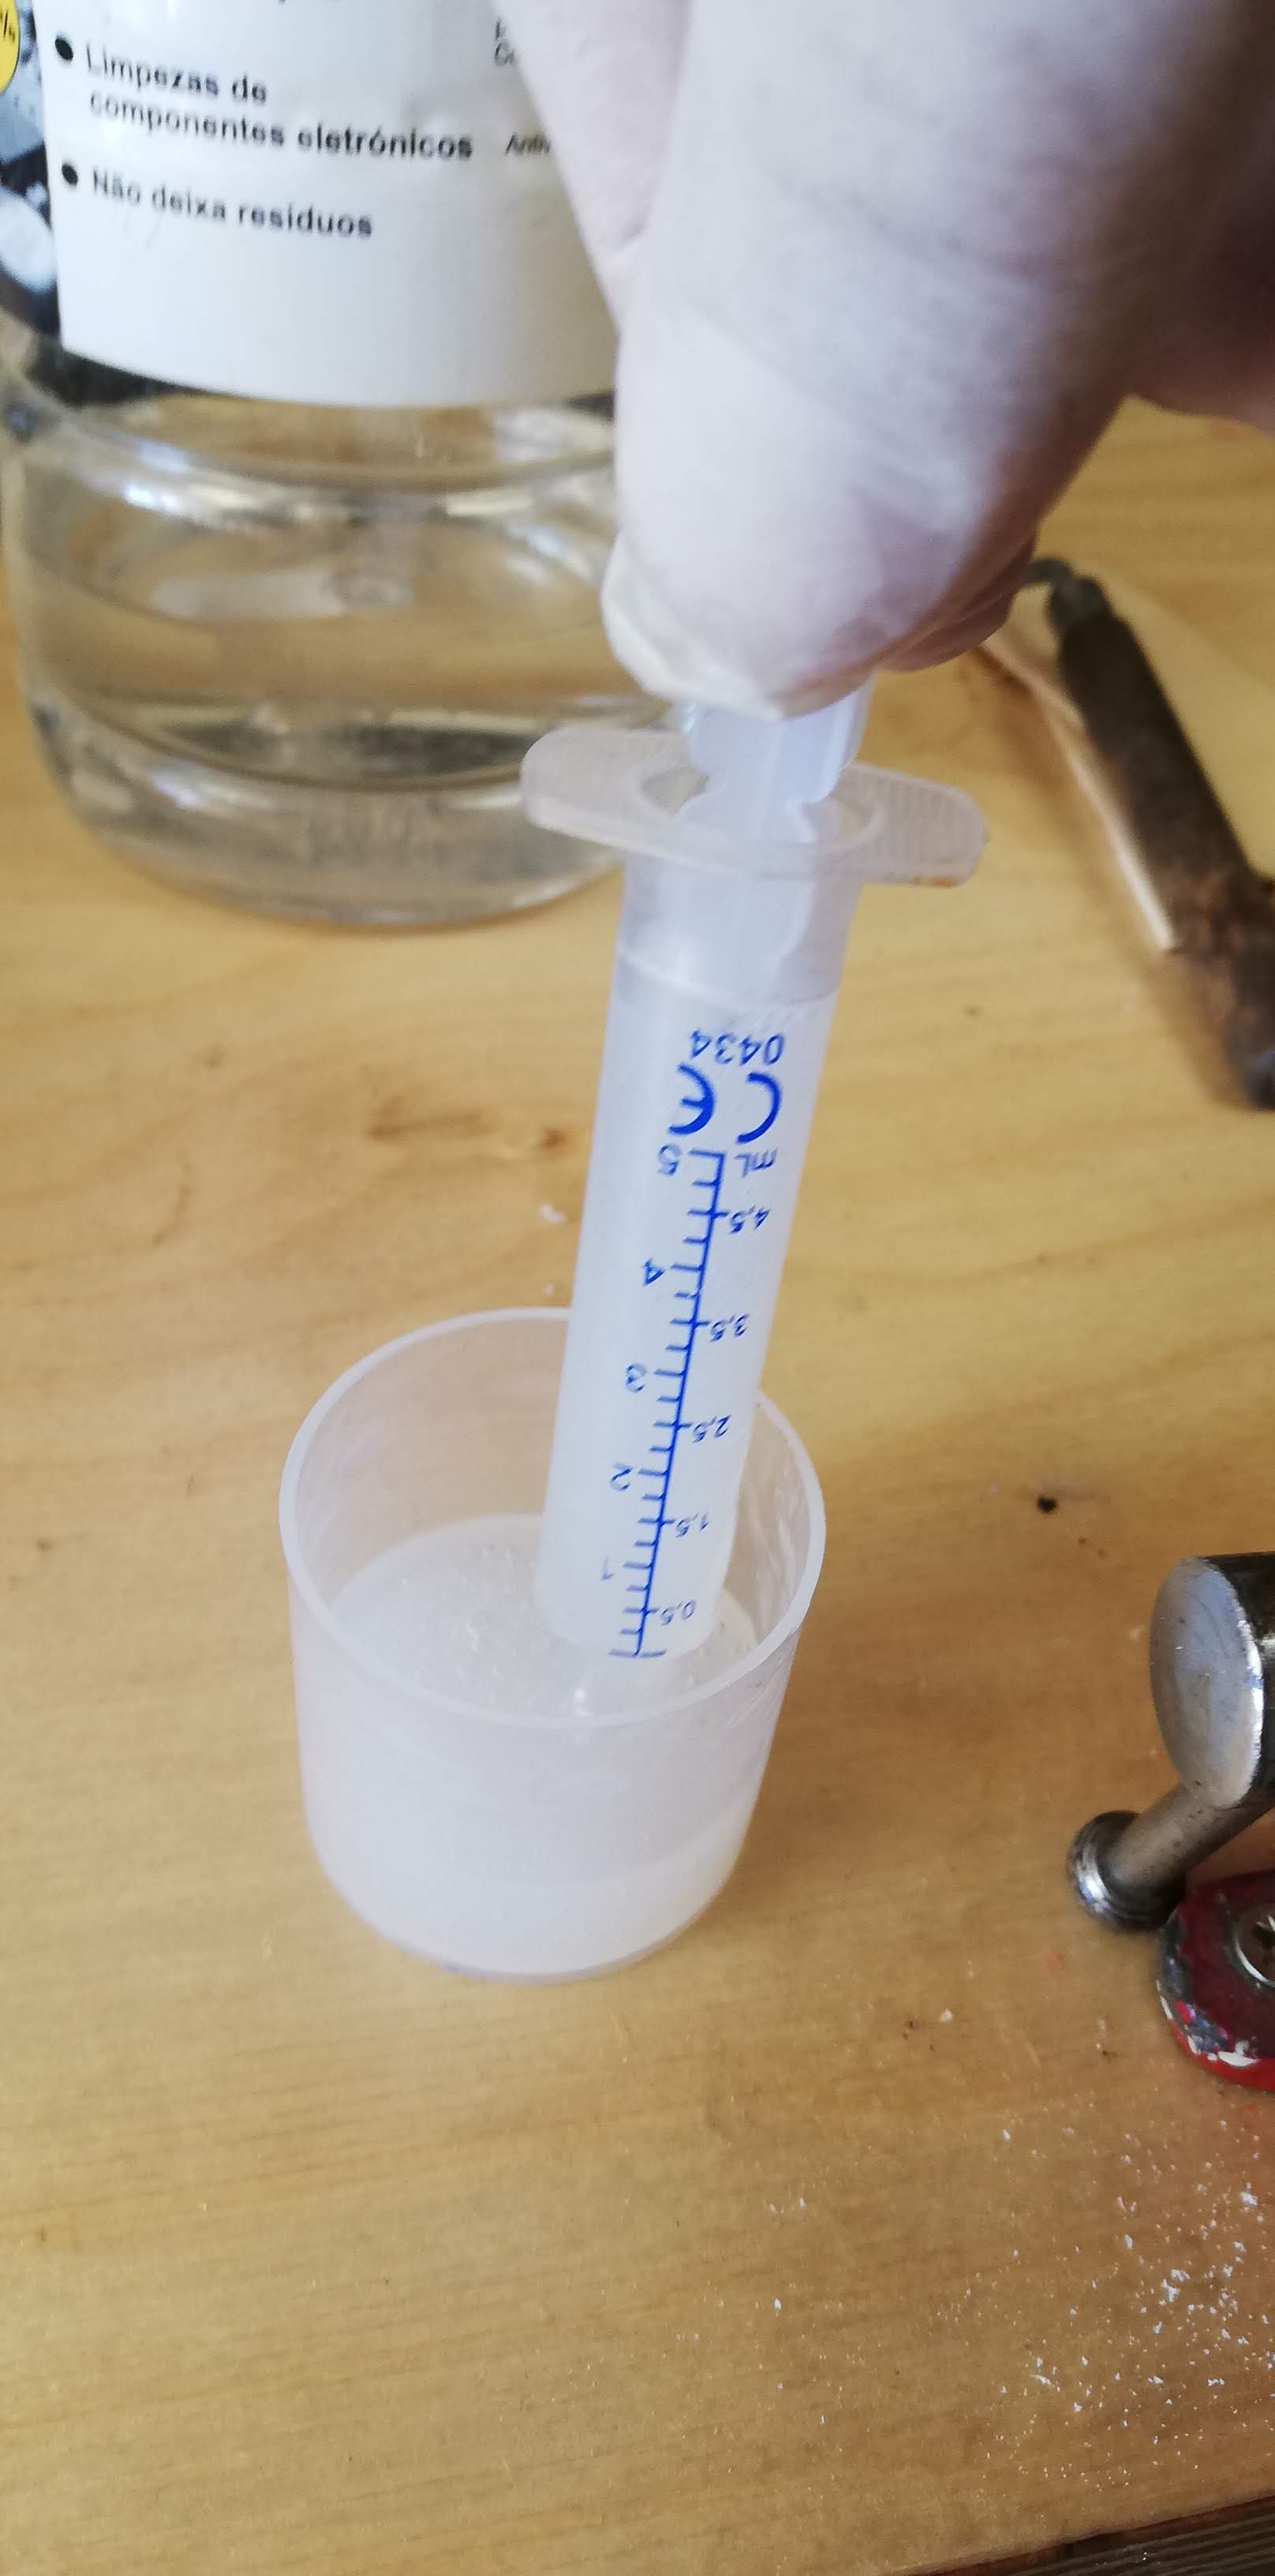
像之前一样把硅胶准备好,我用注射器把硅胶注入模具。
现在等硅胶固化,和之前一样,然后去检查零件。
瞧,做好了!
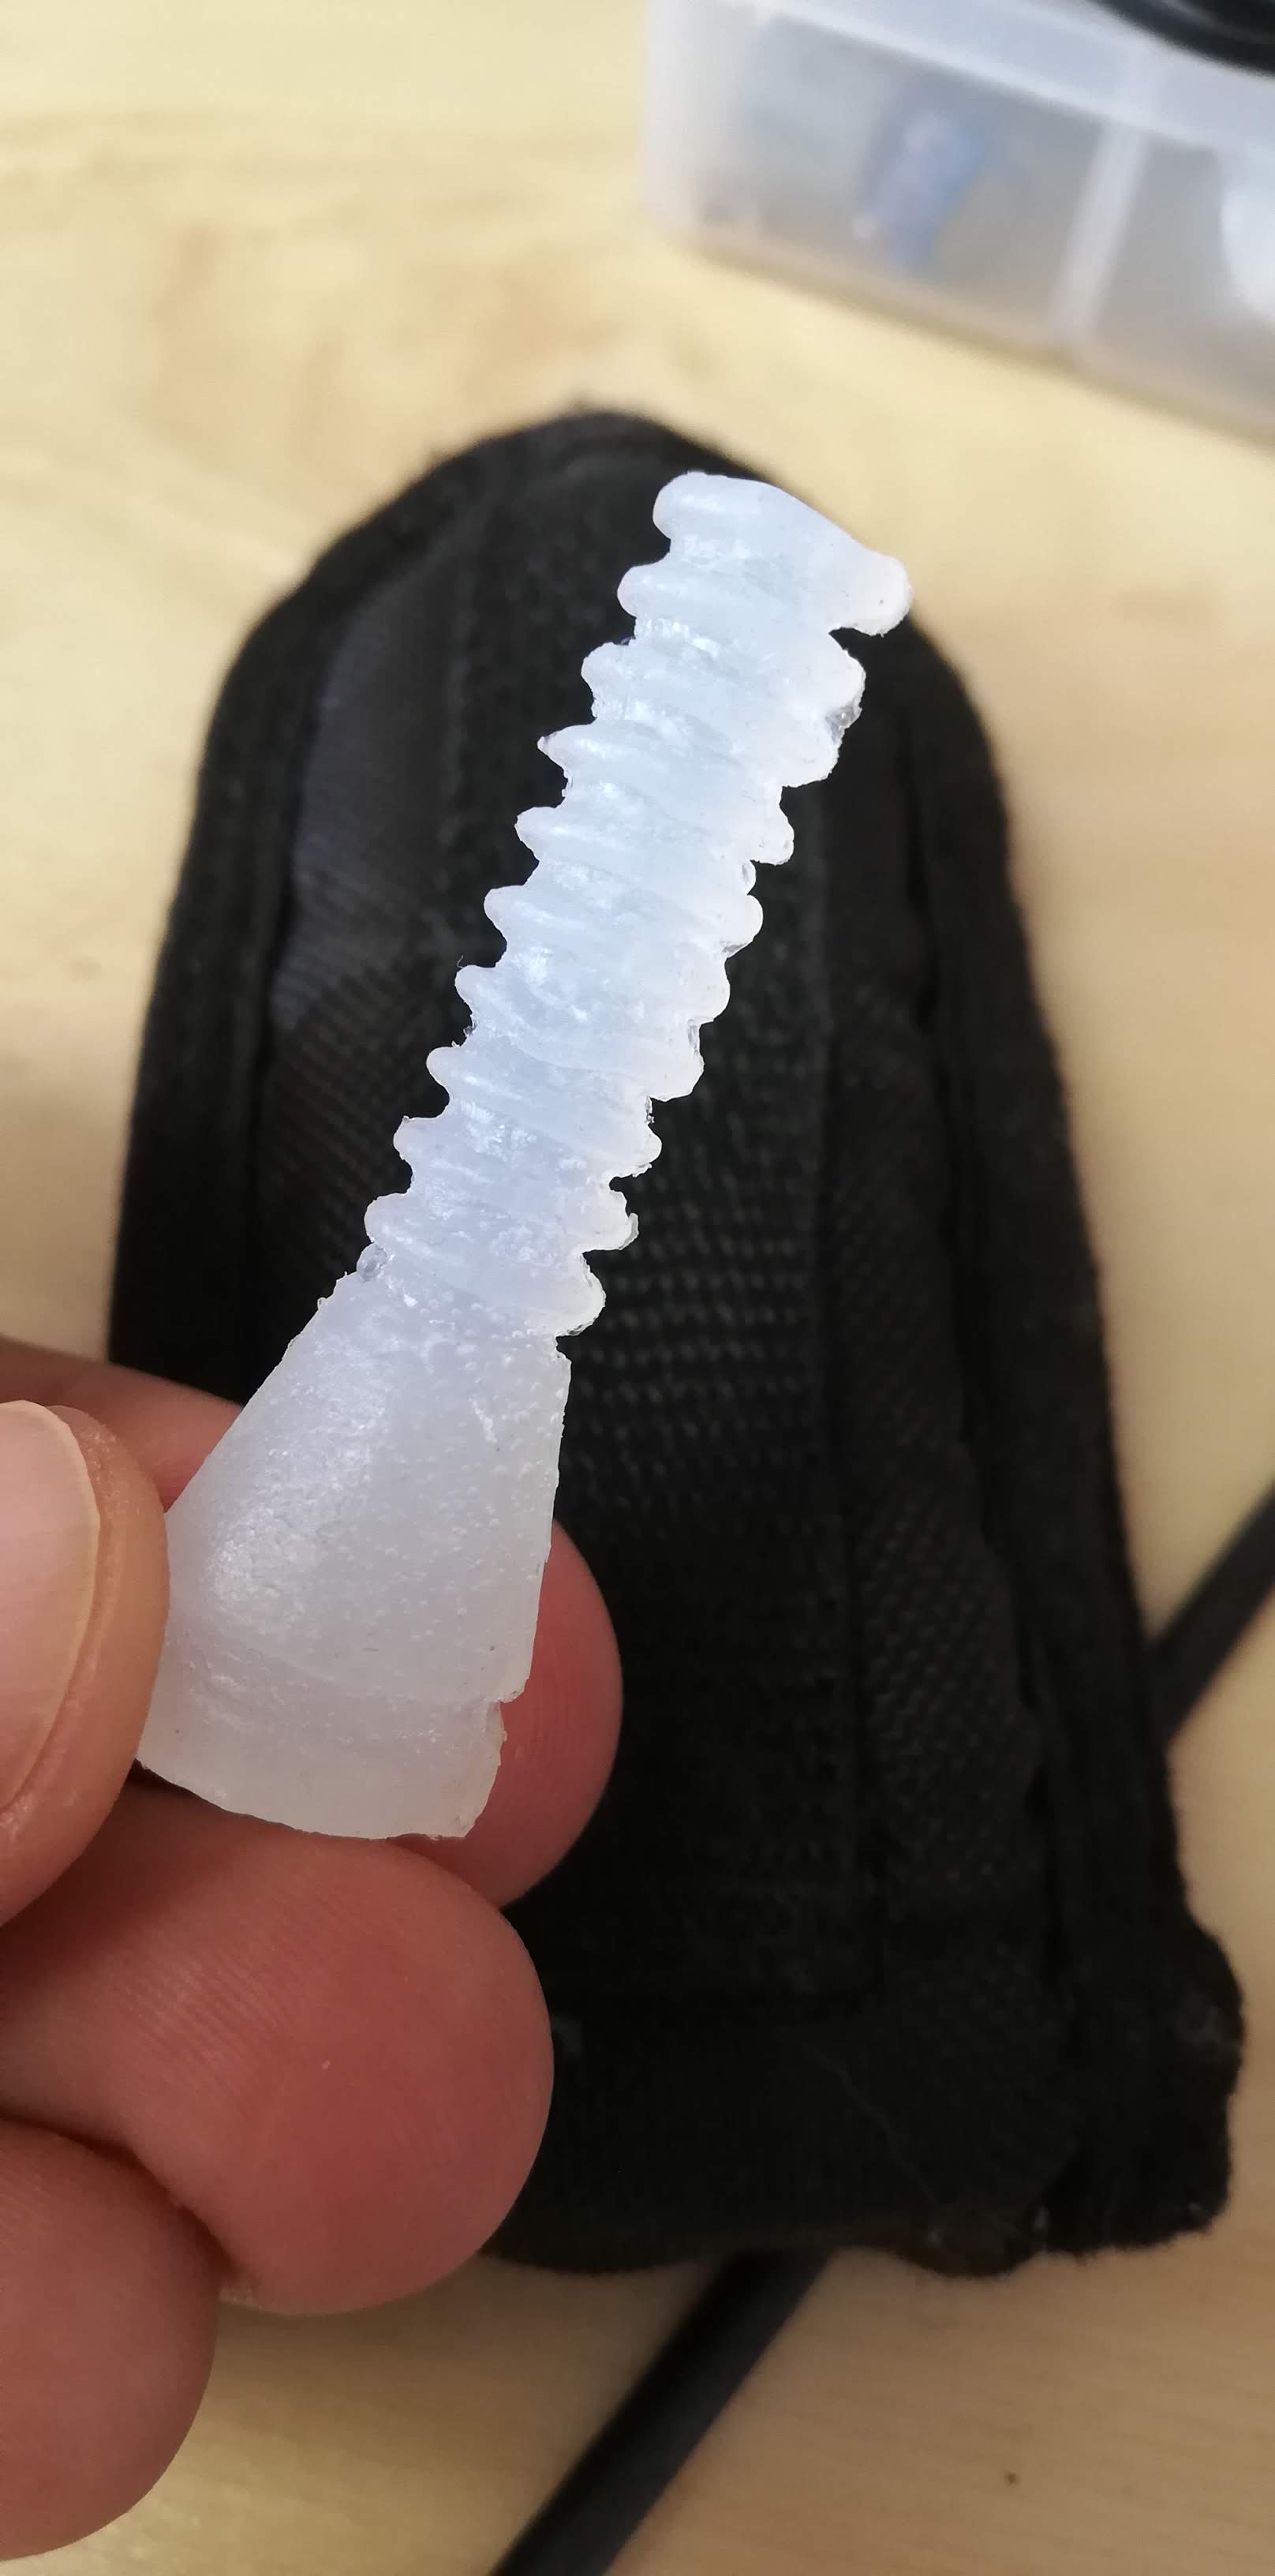
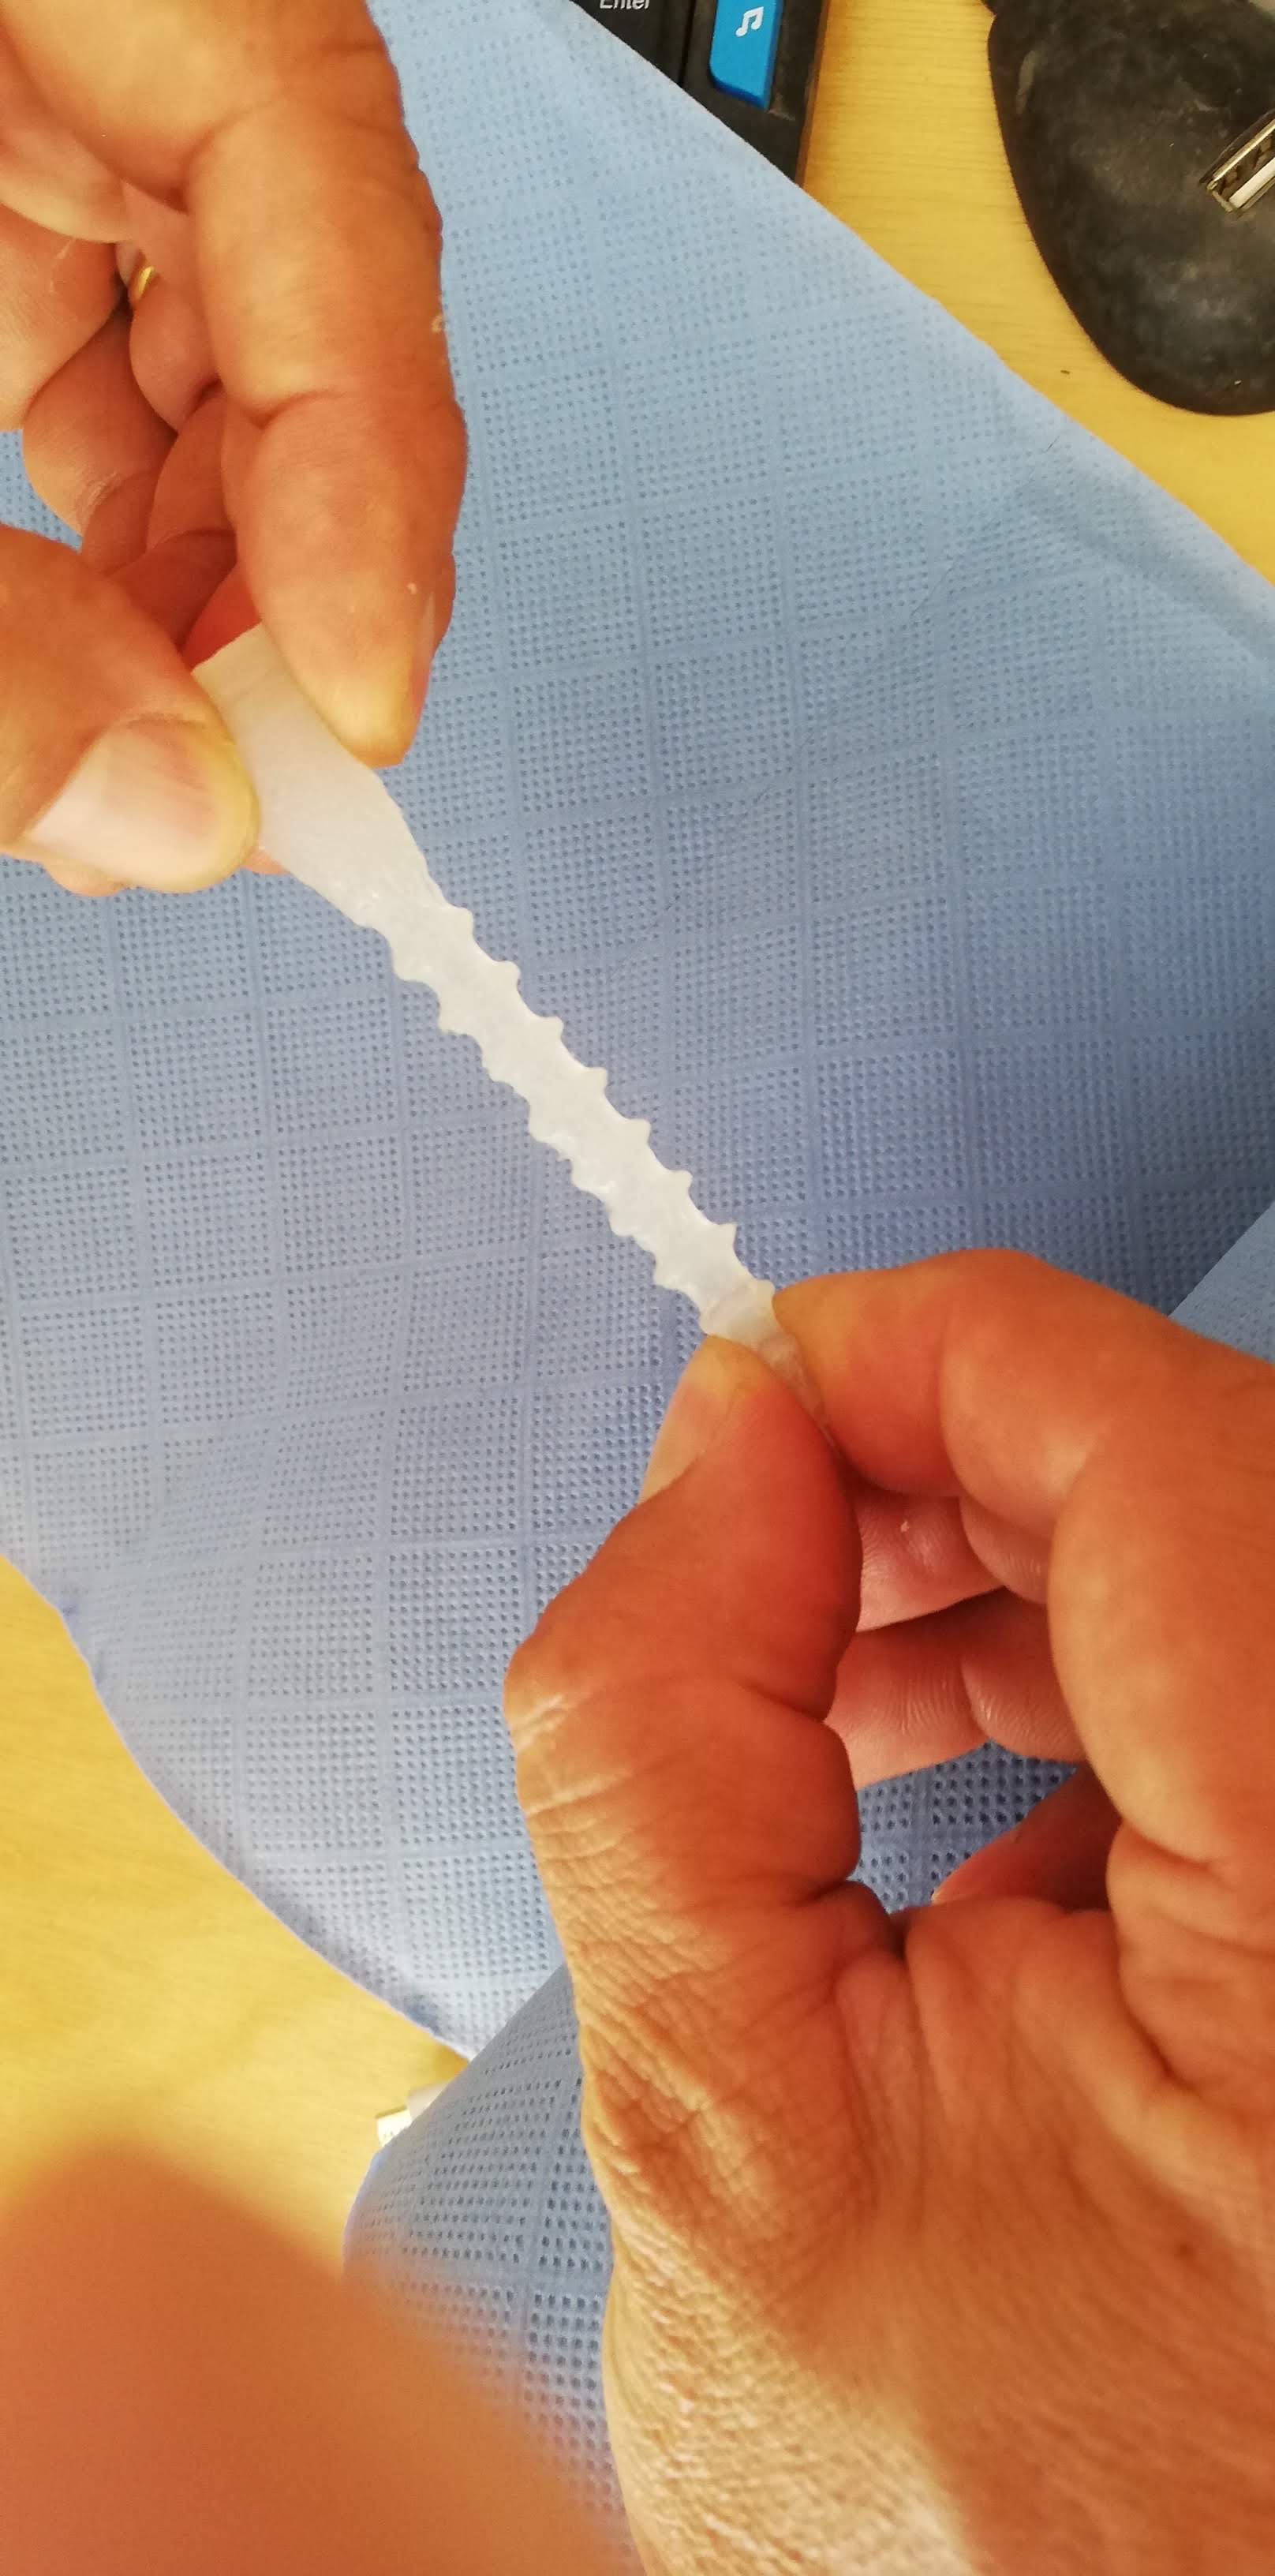
它太柔韧了!
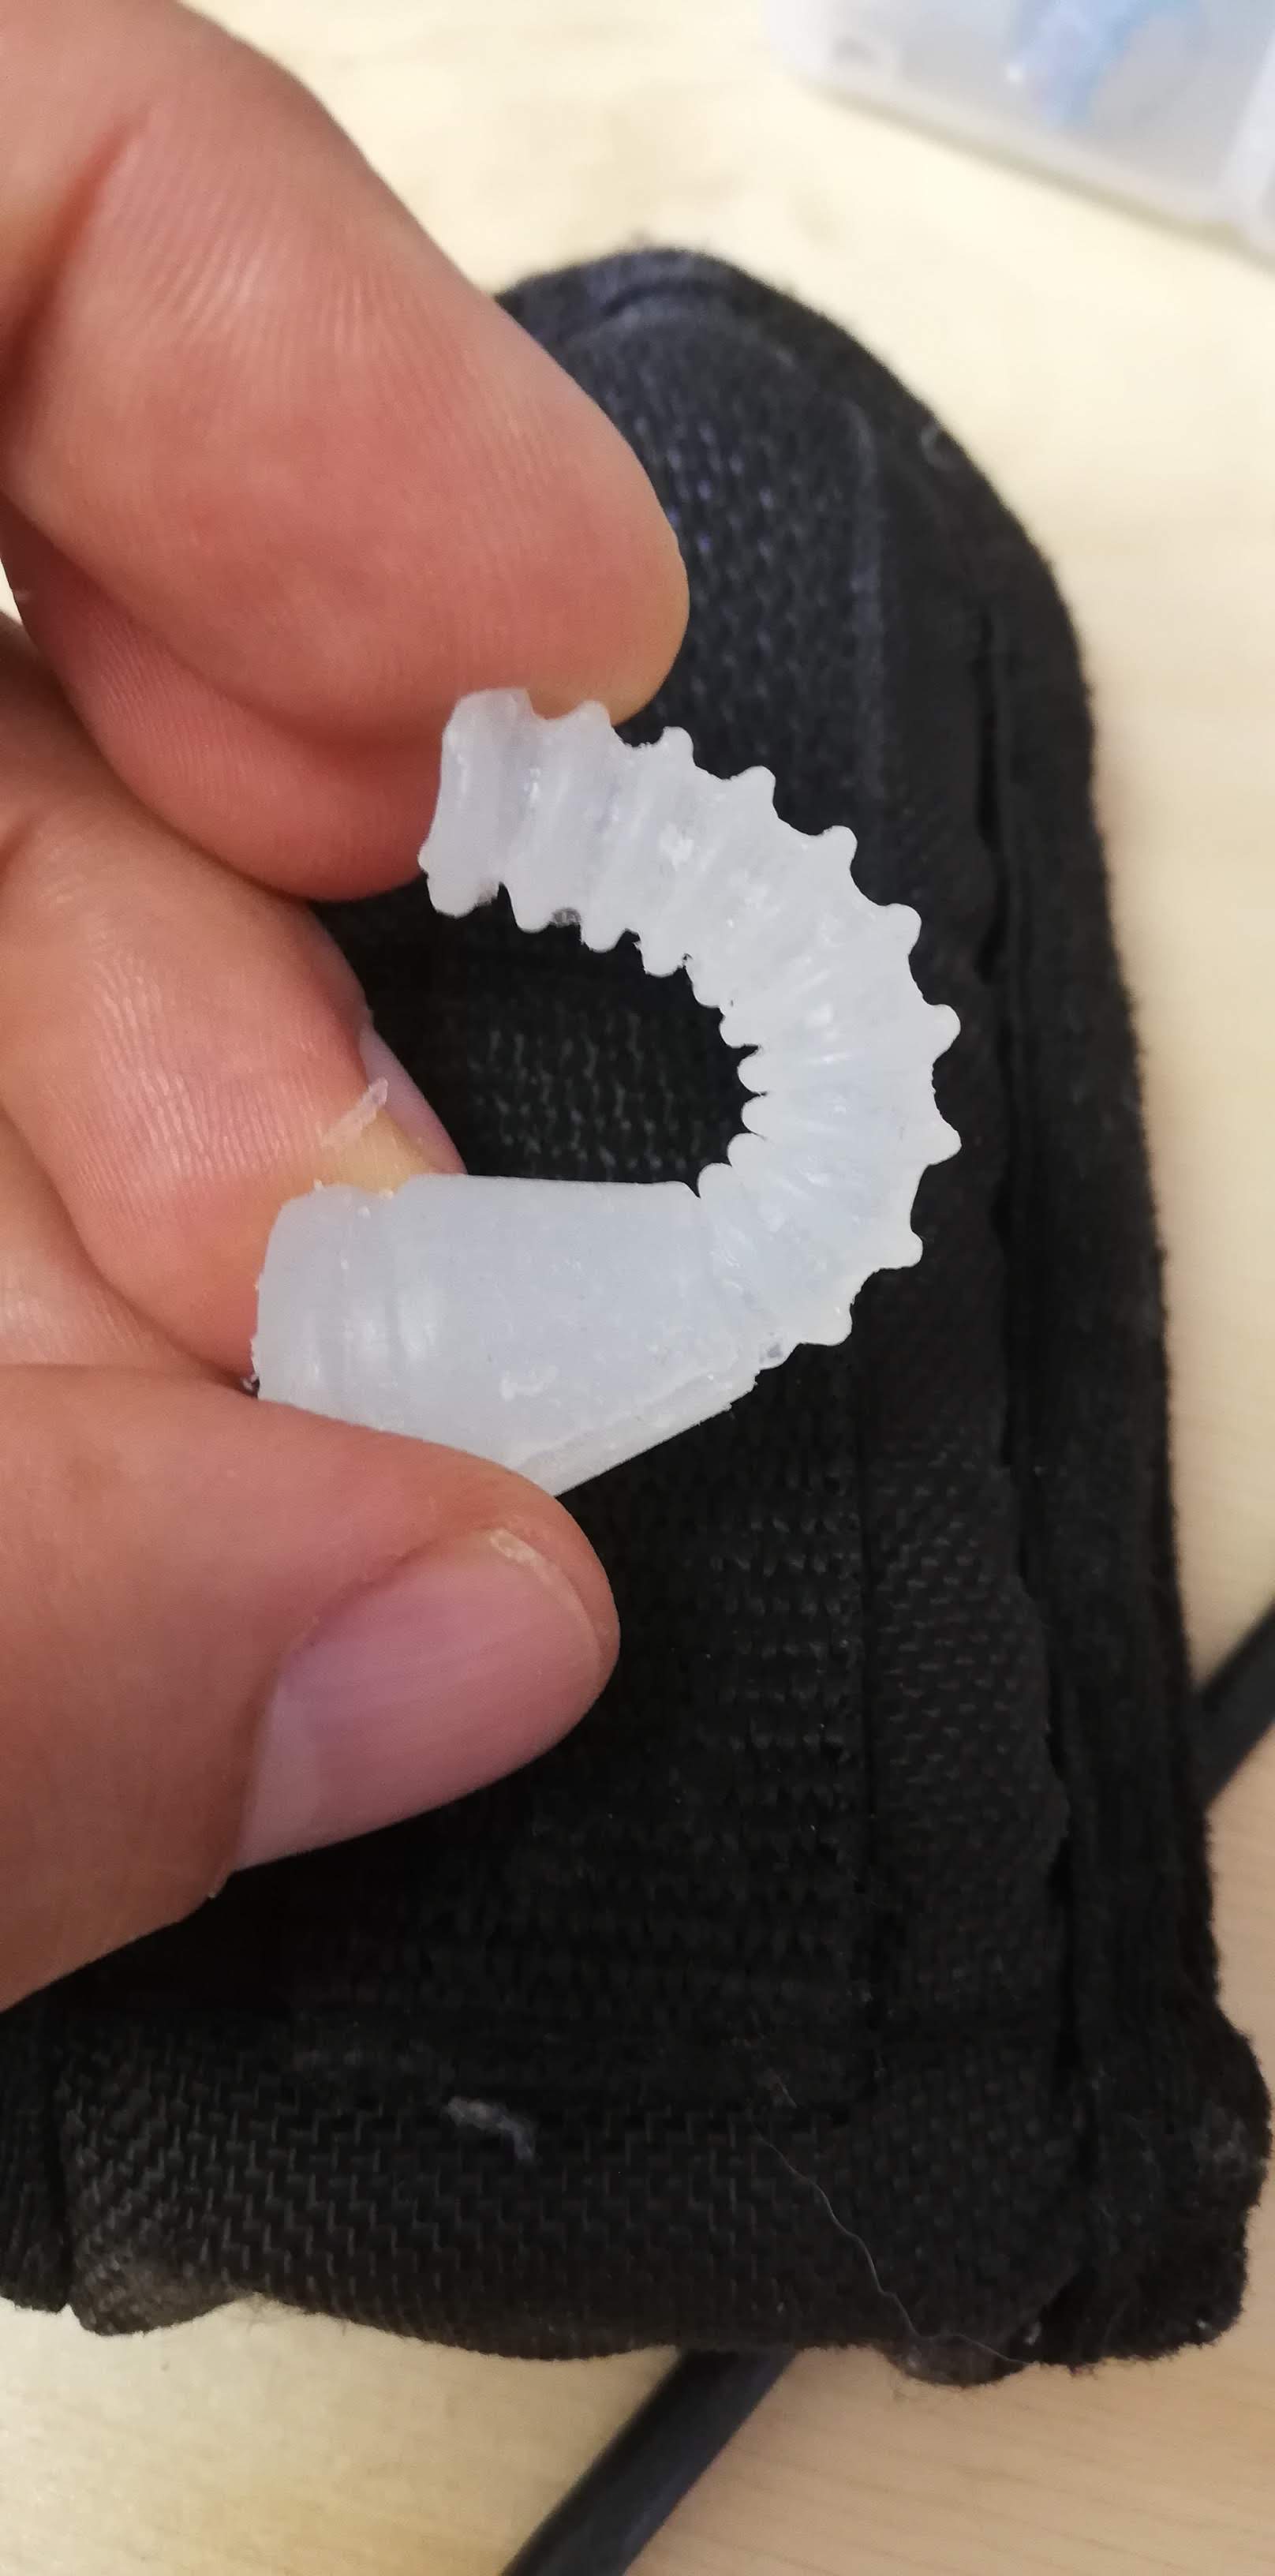
而且很结实!
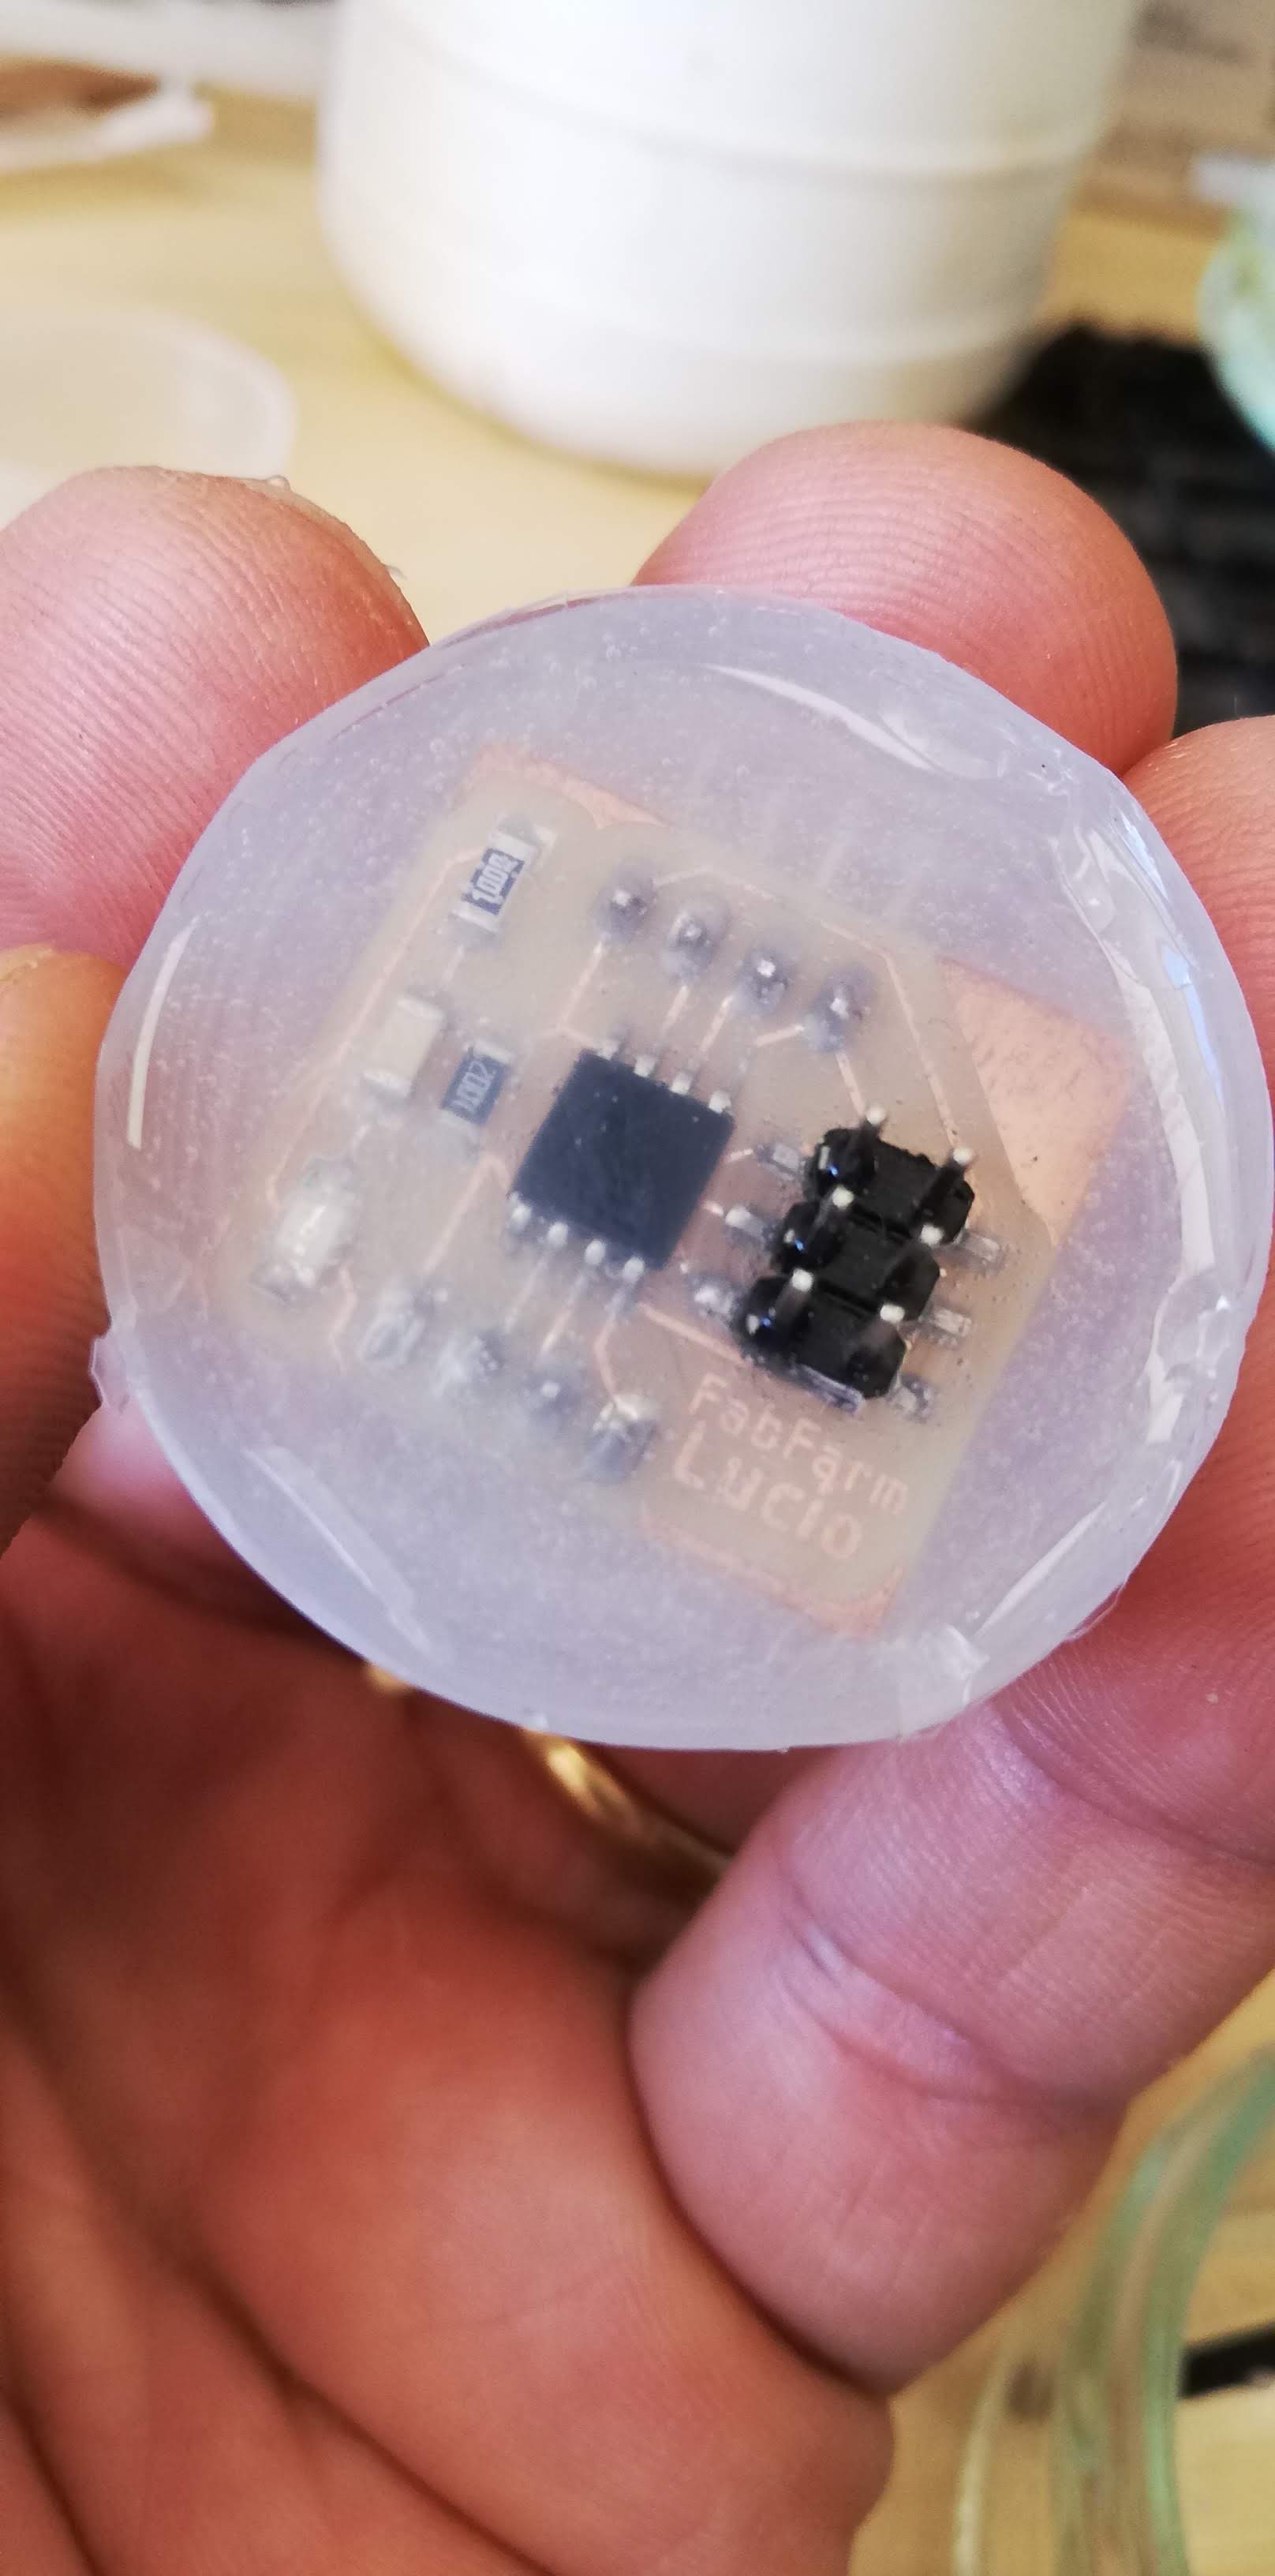
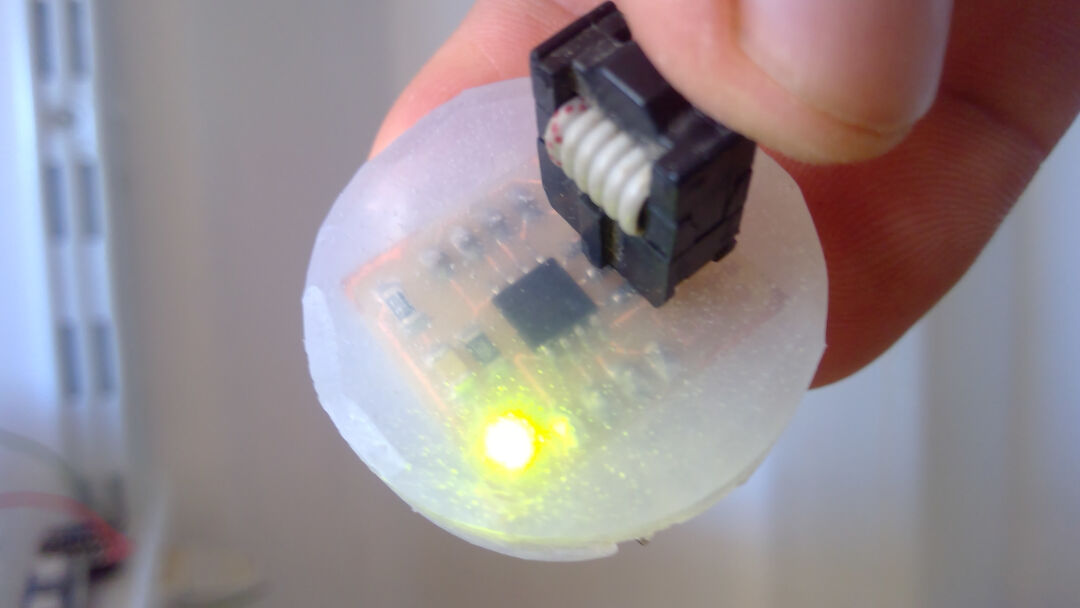
我不能不提,剩下的硅胶没有浪费。我用量杯和我那块 ATtiny45 板做了一个简单的浇铸,板子来自输入设备。